


西门子 Sinumerik POCKET1 矩形凹槽铣削循环详解
Sinumerik POCKET1 矩形凹槽铣削
使用 Sinumerik POCKET1 循环可在加工平面任意位置加工矩形凹槽。该循环集粗加工与精加工于一体,是一个复合加工循环。
编程格式
POCKET1 (RTP, RFP, SDIS, DP, DPR, LENG, WID, CRAD, CPA, CPO, STA1, FFD, FFP1, MID, CDIR, FAL, VARI, MIDF, FFP2, SSF)
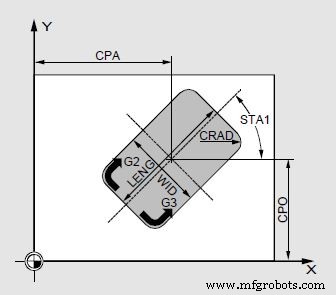
参数详细说明
| 参数 | 描述 |
|---|---|
| RTP | 退刀平面(绝对坐标) |
| RFP | 参考平面(绝对坐标) |
| SDIS | 安全距离(无符号输入) |
| DP | 最终加工深度/槽深(绝对坐标) |
| DPR | 相对于参考平面的最终加工深度(无符号输入) |
| LENG | 长孔/槽/凹槽长度(无符号输入) |
| WID | 槽宽/凹槽宽度(无符号输入) |
| CRAD | 圆角半径(无符号输入) |
| CPA | 凹槽中心点 X轴坐标(绝对值) |
| CPO | 凹槽中心点 Y轴坐标(绝对值) |
| STA1 | 起始角度,范围:-180° 至 180° |
| FFD | 轴向进给进给率 |
| FFP1 | 平面加工进给率 |
| MID | 最大切入深度(无符号输入) |
| CDIR | 加工方向:2=G02(顺时针);3=G03(逆时针) |
| FAL | 轮廓精加工余量(无符号输入) |
| VARI | 加工模式:0=完整加工;1=粗加工至精加工余量;2=仅精加工余量 |
| MIDF | 精加工余量最大切入深度 |
| FFP2 | 精加工余量进给率 |
| SSF | 精加工主轴转速 |
数控机床
- 高速加工全解析:技术演进、核心定义与应用边界
- 立式加工解析:定义与核心概念
- 龙门铣床(桥式铣床):用途、特点与应用领域
- 铣削刀具全攻略:类型、选用与 Fusion 360 实操指南
- CNC加工中心、雕刻铣床与雕刻机:专家深度解析
- CNC车削与铣削:现代制造精密加工核心工艺
- CNC 加工解析:金属与塑料零件的精密制造指南
- 高速铝材铣削大师课:6大专家技巧解锁极致精度与速度
- JW Machine高精密CNC铣削服务:2/3/4轴立加、自动换刀、长周期精度保持
- 精通SINUMERIK Operate:铣/车/多任务加工完整用户指南
- Sinumerik 840/840C L930 圆柱面铣削循环编程实例
- Sinumerik 840/840C L930 圆形凹槽铣削循环参数详解与编程指南