


折弯机成型技术精要:四大驱动方式、轴向体系、工艺模式与选型避坑指南
折弯机是许多制造机加工车间的关键金属成型设备。这些设备施加数吨压力成型实心金属工件。最常见应用是将钣金按特定角度折弯。
多年来,折弯机成型技术历经多次变革。这让人难以对这些制造机器一概而论。选购新(或二手)折弯机时,扎实掌握其工作原理及型号差异至关重要。
为助您理清头绪,以下是关于折弯机成型技术的几个基础认知:
1) 折弯机有四种截然不同的施力方式
看折弯机时,首先要搞清是什么类型。不同机器施力方式不同 —— 意味着不同机构、不同维护方式。
按施力方式分,有四大类折弯机:
- 机械式。 最古老技术。利用电机驱动飞轮提供折弯力。快速精准,但因“精密工作需要工匠、额外设置件和大量生产时间”(《The Fabricator》语),很大程度被液压机取代。
- 气动式。 利用气压驱动滑块上下运动。类似液压机,但吨位上限通常低得多。
- 液压式。 一个或多个油缸中的液压油驱动滑块下压工件 —— 部分机型改为抬升工作台。液压控制通常比机械式更精准,可按折弯深度单独调节。
- 伺服电动式。 伺服电机驱动滑块运动。相比其他技术极快极高效,但限于低吨位作业。正如另一篇《Fabricator》文章所言,“无液压油及密封件简化了维护”。
通常提到折弯机,指的多为机械式或液压式驱动系统,因它们最常见。选哪类取决于应用 —— 大量低吨位成型可选伺服电动;折弯极厚钢板则液压式更合适。
2) 折弯机组成部件
折弯机组件因驱动系统而异。
基本结构通常包括:
- 放置工件的工作台;
- 下压工件的滑块(或工件上推入滑块);
- 辅助成型的下模;
- 确保折弯位置准确的后挡料;
- CNC(计算机数控)系统 —— 部分老机型无此,但近几十年产折弯机普遍配备。
机器间最大差异通常在于驱动滑块的驱动系统。另一差异可能是机器拥有的控制轴数。
3) 控制轴向
折弯机视型号可拥有多个控制轴。选购时务必确认具备以下哪些控制轴:
- Y 轴。 所有折弯机标配的标准上下运动。单缸液压和大多数机械式折弯机的典型控制轴。
- Y1/Y2 轴。 可独立控制机器两侧上下运动 —— 有时可补偿刀具磨损。
- X 轴。 通常指后挡料或挡料前后运动,保持工件折弯位置。
- X1/X2 轴。 部分折弯机有独立可控的多个“手指”式后挡料 —— 典型用于复杂翻边工件。
- R 轴。 指后挡料可上下运动。用于成型下翻边工件。
- R1/R2 轴。 多“手指”后挡料具备上下运动时的标识。
- Z 轴。 标识后挡料除其他轴外可左右运动。
- Z1/Z2 轴。 独立手指可左右运动时的标识。
- CNC 型腔补偿/挠度补偿。 CNC 系统可控制或“预弯”工作台,修正刀具磨损或折弯机挠度。
- 举板器/托料装置。 大型重板折弯下行程中提供额外机械支撑,让单人即可操作折弯大型/重型钣金。
- 机器人接口。 折弯机器人上下料、操作、卸料系统,特定情况下可近乎无人值守运行。
您需要的具体控制轴取决于零件复杂度。高复杂度零件需 X、Z、R 等额外轴;简单折弯仅需 Y 轴即可。
4) 折弯工艺模式
总体上,折弯机有两种折弯工艺:自由弯(气弯)和底死点弯(实弯/共形弯)。
底死点弯基本将被折弯材料压至模具底部 —— 确保其精确贴合模具形状。某种程度上可视为压印工艺的一种。
底死点弯优势:折弯机精度要求不高也能得精准折弯 —— 折弯精度完全取决于模具形状。但需远大于自由弯的力(通常 3-4 倍),故通常仅高吨位折弯机适用。
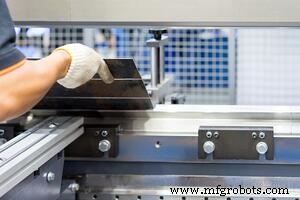
自由弯仅将材料推入模具刚好达到目标形状和角度(考虑卸载后潜在“回弹”)。材料未压至模具底部,留有小气隙(故称“自由弯”)。
此模式下,模具仅在材料厚度显著变化时更换。所需力远小于底死点弯,低吨位机也能用。但对精度要求高得多 —— 好在 CNC 系统普及使多数车间能轻松控制自由弯。
5) 折弯机要不要挖基坑?
大床面、高吨位折弯机进厂可能需挖基坑。因吨位或整体尺寸增大,工作台必须加大,导致高度升高 —— 操作更难。
挖基坑可将折弯机下沉,使工作台高度更舒适、安全。
考察折弯机时,务必复核工作台高度,准备好为车间挖基坑。这需大量工作和谨慎,但对大型折弯机实现质量与安全最大化是必须的。
若有任何关于如何为车间选对折弯机的问题,请联系 SFMS 团队获取更多信息。我们将结合您车间需求助您选对机器。或查看我们当前在售的二手机械。
工业设备