


折弯机 vs 折边机/折板机:钣金成型设备选型决策指南
您在为新金属成型机选型?也许已有折弯机或想再加一台 —— 但再买台折弯机真的是最优解吗?
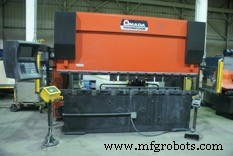
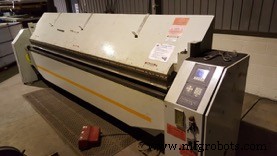
VS
谈折弯,许多制造商直接买折弯机。液压折弯机因动力强、通用性好,是任何车间的优选。折弯机通常易设置快速折几个弯,但折边机(Folder)因能力升级近年越来越受制造商青睐,某些任务上更适合。
什么是折边机?
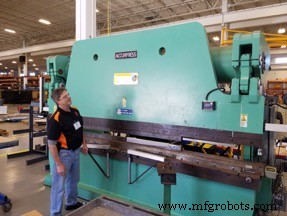 先假设您懂折弯机原理及其钣金成型方式。若需帮助可阅读此文详解折弯机。理解折弯机原理,更易理解折边机优势。
折边机叫法多样。有时简称为“brake”指“braking”金属过程(注意拼写是B-R-A-K-E非B-R-E-A-K)。有时用“leaf brake”指夹紧“叶片”和摆动“叶片”。
折边机让材料板料平放于机器后部工作台,仅翻边(或被折弯部分)从机器前部伸出,置于上夹梁、工作台和可动“摆动梁”之间。材料经小比例伸出夹紧定位,摆动梁将材料“折”至目标角度。
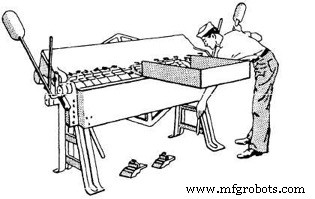 折边机常见变体称“箱体/盘式”折弯机。重要区分这两种变体:一类用直不可拆卸夹紧梁,另类用夹紧梁带刀具允许成型侧翻边,如图所示:
折边机类型
折边机驱动方式多样。
- 手动: 手动机在屋顶行业流行,用滴水盘、檐沟等极薄金属,通常 16 GA (1/16 英寸或 0.0625 英寸)及更薄。易带至偏远工地现场“折弯”成型(如图)。
- 液压: 液压折弯机为长折弯和厚材料提供额外动力。虽仍手动操作设置,液压提供更大折弯力。通常非便携、车间固定。典型折弯厚度达 1/4 英寸。
- CNC: 像其他工艺,CNC 折边机迅速成主流。CNC 控制器使挡料可行,从而单次装夹实现多角度多折弯。通常车间固定,需三相电。
如何为您的应用选对机器
 若您零件名叫“面板”“盖板”“门”“盘”,折边机大概率适合您。折边机比折弯机更擅长做盖板、盘件、门。若您制造薄料、长尺寸(10'-12')、宽幅(4'-6')、短翻边零件,极适合折边机。材料平放床面和挡料面,仅伸出折弯所需长度,搬运操作更易。
 折边机床面折弯时保持材料平整。长板料不会朝操作员脸部弹射、不需两人(或吊装)、无自重回弯风险。结果:大型薄料折弯在折边机上易管理得多。
梳理两工艺基本优劣:
折边机优势:
- 整张板料工作台全支撑
- 板料整体尺寸误差隐藏在首折/首翻边中
- 盘式折弯无需换刀具
- 箱体折弯需极少换刀具
- 可成型极小翻边
- 压扁/压筋工序无需换刀具
- 大多数形态无需额外昂贵刀具即可成型
- 圆角到角度连续折弯无中断
- 单人操作 —— 甚至生产大型部件
- 操作员疲劳低,材料平放机床床面
- 回弹易于折边机控制
折边机劣势
- 材料厚度通常限 ≤ 1/4 英寸
- 反向折弯受限(成型中需翻面折弯)
- 侧翻边受限(受限于开口高度和刀具长度)
折弯机优势
- 通用性:折弯任意厚度材料类型(物理极限内),含电子机箱/支架等复杂件
- 侧翻边和反向折弯易适配
- 初始采购成本较低
- 行业熟知度高
折弯机劣势
- 材料搬运:大板料搬运困难
- 刀具:需上下模具
- 翻边长度须贯穿整个折弯过程跨越下模,限制翻边尺寸
- 回弹补偿挑战更大
主流折边机品牌:Baileigh、Roper Whitney、RAS Systems、Cidan Machinery、Schechtl、Schröder、Fasti、Jorns。
总结
若您做面板、托盘、盖板等普遍短翻边、宽/长幅、薄料零件,您是折边机而非折弯机的绝佳候选。若零件小、需易于单人操作的复杂折弯,折弯机更优。无论哪种,Southern Fab 助您按需预算选对。致电 813-444-4555 或访问 www.southernfabsales.com。
工业设备