


液压泵维修重组实战指南:从拆解诊断到性能复原的标准化流程
液压泵故障不等于报废。通过专业的重组修复,可将泵恢复至 90%~98% 原始性能,成本仅为新泵的 30%~60%,周期缩短 50%~70%。本文面向维修工程师、设备工程师、售后服务商,提供从拆解诊断、磨损评级、修复工艺、装配调试到性能验收的全流程标准化作业指南。
维修前决策:修还是换?量化评分卡
| 评价维度 | 权重 | 评分标准(0-10分) | 得分 |
|---|---|---|---|
| 核心泵芯磨损程度 | 30% | 10=仅密封件磨损;7=配流盘/缸体轻微拉痕可研磨;4=齿轮/柱塞中度磨损需更换;0=核心件报废 | ___ |
| 壳体/端盖完整性 | 20% | 10=完好;7=轻微划伤可修复;4=有裂纹/变形需焊补/机加;0=报废 | ___ |
| 备件获取性 | 15% | 10=原厂修理包现货;7=1周到货;4=4-6周;0=停产无替代 | ___ |
| 修复成本/新泵成本 | 15% | 10=<30%;7=30-50%;4=50-70%;0=>70% | ___ |
| 停机时间容忍度 | 10% | 10=≥4周;7=2-3周;4=1周;0=<3天 | ___ |
| 技术能力匹配度 | 10% | 10=内部有资深工程师+精密设备;7=外协专业修复厂;4=普通机修班组;0=无能力 | ___ |
决策规则:加权总分 ≥ 75 → 维修;50~74 → 视LCC决策;< 50 → 更换。
标准化拆解诊断流程(SOP-DIS)
1. 进厂登记与外观检查
- 记录:铭牌信息(型号、序列号、生产日期)、随机附件、客户故障描述、运行工时、油液样本。
- 检查:外观损伤、渗漏点、轴伸径向/轴向窜动、联轴器磨损、法兰变形、油口螺纹完好度。
2. 分级拆解与部件检测
| 泵型 | 核心拆解序列 | 关键检测项目 | 判废/修复标准 |
|---|---|---|---|
| 齿轮泵 | 端盖→齿轮副→轴承→壳体→驱动轴 | 齿顶圆跳动、齿侧隙、径向间隙、轴承游隙、壳体内孔圆度/圆柱度 | 侧隙>0.15mm/径向间隙>0.20mm/圆柱度>0.01mm → 更换齿轮组/壳体 |
| 叶片泵 | 盖板→转子/叶片/定子→侧板→轴承→壳体 | 叶片高度/宽度/倒角磨损、定子内表面轮廓度、侧板平面度/平行度、转子轴向窜动 | 叶片高度磨损>0.10mm/定子轮廓度>0.008mm/侧板平面度>0.005mm → 更换套件 |
| 轴向柱塞泵 | 控制器→缸体/配流盘→柱塞/滑靴/球碗→斜盘/摆缸→轴承→壳体 | 柱塞/缸体圆柱度/表面粗糙度、滑靴厚度/球面磨损、配流盘/缸体端面平面度/平行度、斜盘球面磨损、轴承游隙 | 柱塞圆柱度>0.003mm/滑靴厚度磨损>0.15mm/端面平面度>0.002mm → 研磨/更换 |
| 径向柱塞泵 | 曲轴/连杆→柱塞/缸体→配流轴/阀块→轴承→壳体 | 曲轴主/连轴颈圆柱度、柱塞/缸体配合间隙、配流轴密封面宽度/平面度、推力轴承游隙 | 曲轴圆柱度>0.005mm/配合间隙>0.03mm/密封面宽度<设计值80% → 研磨/更换 |
3. 磨损评级与修复方案确定
- I 级(微磨损):尺寸偏差 < 30% 极限,表面无拉痕/点蚀 → 精密研磨/抛光+更换密封件,成本 15%~25% 新泵。
- II 级(中磨损):尺寸偏差 30%~70% 极限,局部轻微拉痕 → 电刷镀/激光熔覆/热喷涂修复尺寸+精磨+更换从动件,成本 35%~50% 新泵。
- III 级(重磨损):尺寸偏差 > 70% 极限、深度拉痕/剥离、疲劳剥落 → 更换核心泵芯总成(缸体/配流盘/齿轮组/转子定子)+轴承密封全套,成本 55%~70% 新泵。
- IV 级(报废):壳体裂纹、轴断裂、配流盘/缸体贯穿性损伤 → 仅回收壳体/法兰等结构件,核心部件全新,成本 > 75% 新泵,建议直接换新。
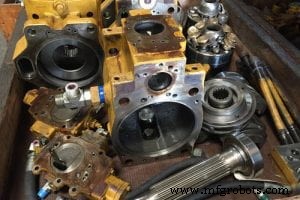
关键修复工艺规范
精密研磨/磨削(I/II 级通用)
- 设备:双端面磨床(平面度≤0.001mm)、外圆磨床(圆柱度≤0.002mm)、平面磨床(平行度≤0.002mm/100mm)。
- 工艺:粗磨(余量 0.02~0.05mm)→ 精磨(余量 0.005~0.01mm)→ 超精抛光(Ra≤0.05μm)→ 清洗→ 防锈。
- 配对研磨:柱塞-缸体、配流盘-缸体端面、齿轮端面-侧板,必须成套配对研磨,建立配合间隙档案。
表面强化修复(II/III 级)
- 电刷镀:现场/车间均可,镀层厚度 0.02~0.15mm,结合强度>400MPa,适合轴颈、滑靴球面、柱塞外圆局部修复。
- 激光熔覆:稀释率<5%、致密度>99.9%、微观硬度 HV800~1200,适合斜盘球面、配流盘端面、曲轴轴颈大面积修复。
- 超音速火焰喷涂(HVOF):WC-CoCr 涂层,厚度 0.15~0.30mm,结合强度>70MPa,耐磨寿命可超原基体,适合缸体内孔、滑靴球面整体强化。
装配洁净度与关键扭矩
- 装配环境:ISO 7 级(10,000 级)洁净间或移动洁净棚,人员穿无尘服/手套/口罩。
- 部件清洗:超声波清洗(碳氢/水基)→ 干燥→ 充氮保护/防锈油薄涂。
- 关键扭矩(示例):柱塞泵缸体螺栓 85~95 N·m、叶片泵盖板螺栓 45~55 N·m、齿轮泵端盖螺栓 65~75 N·m、联轴器锁紧螺母 200~300 N·m —— 必须使用扭力扳手+标记漆。
台架性能验收测试(FAT/SAT)
| 测试项目 | 验收标准 | 测试条件 |
|---|---|---|
| 空载启动压力 | ≤ 样本值 × 1.2 | 油温 40±5℃,ISO VG 46,转速额定值 |
| 额定点流量 | ≥ 样本值 × 0.95 | Prated,nrated,油温 50±5℃ |
| 额定点总效率 | ≥ 样本值 - 3% | 同上 |
| 最大压力保压 | 泄漏量 ≤ 样本值 × 1.5,持续 30 min 无压降 | Pmax,nrated |
| 压力脉动峰峰值 | ≤ 样本值 × 1.3 或 ≤ 5% Prated | 额定点,高频传感器≥5kHz |
| 噪声声压级 | ≤ 样本值 + 3 dB(A) | 距泵 1m,半消声/现场背景<50dB |
| 热平衡测试 | 连续运行 4h,油温升稳定 ≤ 35K,无异常振动/渗漏 | 额定工况 |
| 变量响应(变量泵) | 全行程响应时间 ≤ 样本值 × 1.2,压力超调 ≤ 10% | 阶跃信号,负载敏感/电比例控制 |
维修质保与档案管理
- 质保期:整机 12 个月或 2000 运行小时(以先到者为准);核心修复件(研磨/熔覆表面) 18 个月或 3000 小时。
- 档案包含:拆解检测报告、磨损评级表、修复工艺记录(工艺参数、设备编号、操作员)、装配扭矩记录、FAT/SAT 完整数据、油液基线数据、质保承诺书。
- 追溯体系:每个修复部件打唯一二维码,关联材料批次、工艺参数、操作员、检验员,支持全生命周期追溯。
结语
液压泵重组修复是精密制造工艺的再现过程,而非简单的“换密封、刷漆”。成功的关键在于:量化的修前决策、标准化的拆解诊断、分级的磨损评价、规范的修复工艺、严苛的台架验收、完整的档案追溯。建议企业/维修商建立《液压泵重组修复作业规程》《关键工艺参数数据库》《修复件追溯管理系统》,将维修从“手艺活”升级为“工程化服务产品”,为客户提供“性能如新、成本可控、交付准时、质保无忧”的确定性价值。
工业设备