


机器人管道焊接:精度、效率与安全
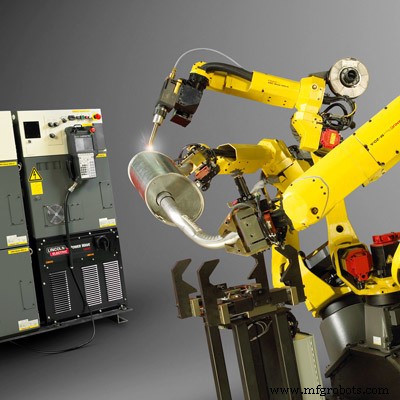
管道焊接利用热力将多管段连接成单一金属件。工艺要求精细灵活,因应对不同管径、材质、管件,需不同焊接工艺、焊枪角度等。
径向摩擦焊是常见管道焊接法。利用旋转与径向压缩将实心斜角环压入管端 V 型坡口。无填充材料,固相焊接。管端对接夹紧防止转动或分离。
为防管端坍塌或焊接产生的闷头金属渗透,焊接位置孔内置芯棒。为促进焊接坡口根部金属流动,兼容材质环比管坡口更锐利斜角。此外降低冷表面接触启动摩擦周期的初始扭矩需求。
管道焊接极其严谨,因管道常输送危险物质。连接或修复执行不当将构成重大安全隐患。即使非危险介质管道,焊接不当也会引发问题。
因此人工焊工需通过多重测试、获专业认证,确保掌握各类管道连接法及影响连接质量因素。这些严格考核本身证明:管道焊接是不容小觑的复杂严肃任务。
合格人工管道焊工难觅;推荐另一选择:机器人管道焊接!
为何自动化管道焊接?
自动化管道焊接提供可靠、灵活、一致的方案,同时实现更高熔敷率和更好熔合。六轴机械臂实现快速高效焊枪定位。末端工具赋予对高强度人工任务的非凡控制,生产出卓越一致的焊接质量。无人工焊接的质量波动,结果始终一致可重复,减少返工、废料,提升吞吐量。
最终在保持最优焊缝质量前提下节省时间、提供无与伦比灵活性。点此继续阅读自动化管道焊接理由。
自动化系统可焊接哪些管道?
管道焊接自动化适配直切管焊接及多种管件:套管(Sockolet)、螺纹管座(Threadolet)、弯头管座(Elbolet)。
- Sockolet:带焊接套管成 90° 支管,全尺寸/减径直管可用,提供 3000/6000/9000 级应对高压。
- Elbolet:用于 90° 长/短半径弯头、180° 回弯。对焊/承插焊/螺纹连接可选,适配热电偶、仪表连接、排水连接(Weldolet 空间不足时)。
- Threadolet:雌螺纹连接配合支管成 90° 分支,全尺寸/减径直管可用。典型焊接于管体钻/烧孔上,尺寸 1/2" 至 2"。无论管径大小,总有对应管件。
管道焊接技术进阶
集成先进技术后,工艺每个要素均可离线监控控制:电压、电流、送丝速度、焊枪角度、熔深。调整工件定位器、焊枪朝向、焊接电源、机械臂运动实现精细调优。透弧寻缝(TAST)集成电流信号,焊枪摆动跨越接头时控制器修正路径纠正错位。TAST 还可设置为:焊枪摆动跨越焊缝时,基于变形或回弹导致的接头位移动态修正路径。
传感器、透弧跟踪、视觉软件结合,让机器人管道焊接如虎添翼。
管道焊接带来巨大 ROI
视复杂度、零部件、学习曲线,管道焊接系统 ROI 预期 6-24 个月;产品质量提升即时可见。别再拖延管道焊接自动化回报,立即启动!
RobotWorx 专家团队准备倾听需求,集成完美管道焊接系统;致电 877-762-6881 或在线联系专家。
工业机器人
- 机器人焊接最佳实践:提质、提速、降本
- 机器人焊接 vs 人工焊接:优劣势与选择指南
- 提升生产力:最大化机器人焊接性能的四大验证策略
- 机器人焊接重塑重型制造:技术突破与生产力革命
- 自动化外设赋能机器人焊接:被低估的生产力乘数
- 机器人焊接工作流优化:释放巅峰产能的全价值流视角
- 焊接机器人全生命周期管理:三大策略延展设备寿命、锚定长期 ROI
- 机器人焊接投资决策的商业逻辑:不投资的机会成本与投资的战略红利
- 机器人激光缝焊踏步技术:效率、安全、ROI 三重跃升的前沿方案
- 通臂式焊枪 vs 传统焊枪:线缆管理与紧凑作业的双重进化
- 提升利润:如何最大化机器人电弧焊系统ROI
- 机器人焊接 vs 手工焊接:质量、效率与安全的全面超越