


速固环氧预浸料体系:以热塑性成型速度实现热固性高性能
来源(所有图片)| PRF Composite Materials Ltd. 图像源自PRF原创内容经AI辅助优化。
高性能制造中,时间是终极货币。速固环氧预浸料体系重新定义效率,提供当前最快热固性工艺之一。其循环时间逼近热塑性压缩模塑,却保留热固性材料的卓越力学性能。
该技术在汽车、赛车、船舶、国防等结构完整性与大批量生产并重的领域大显身手。
核心优势
区别于需数小时高压釜固化的传统预浸料,速固体系专为压缩模塑(压机固化)设计。关键优势包括:
- 极速循环: 在模具高温(通常140–160°C,视体系而定)下,2–4分钟即可达成可脱模固化度。
- 耗材极简: 免真空袋、透气毡、密封胶,降低废料、成本与车间占用。
- 热进热出工艺: 模具持续加热,消除高能耗升温降温循环(视体系而定)。
- 优异表面质量: 可控树脂流动在温控金属模具中直接成就卓越表面光洁度。
- 高玻璃化转变温度: 快速达到DMA测量的起始Tg ~170°C(视体系而定),确保杰出热稳定性。
注:同大多数高性能预浸料一样,冷冻储存(-18°C典型)、受控操作窗口与严格湿度管理对工艺稳定性与无孔结果仍至关重要。
速固工艺始于精准。可控粘着力支持自动化裁剪与铺层搬运,实现洁净CNC加工或手工铺层模板。铺层就绪后,转化极其迅捷,如下图所示。
图示为PRF Composite Materials(英国多塞特普尔)RP570 eXpress固化与RP570 FR eXpress固化预浸料体系。其他供应商工序会有差异。流程反映实验室加工,但这些体系已应用于工业压机量产预装模具场景——详情请咨询PRF RP570 eXpress系列。
速固工艺流程
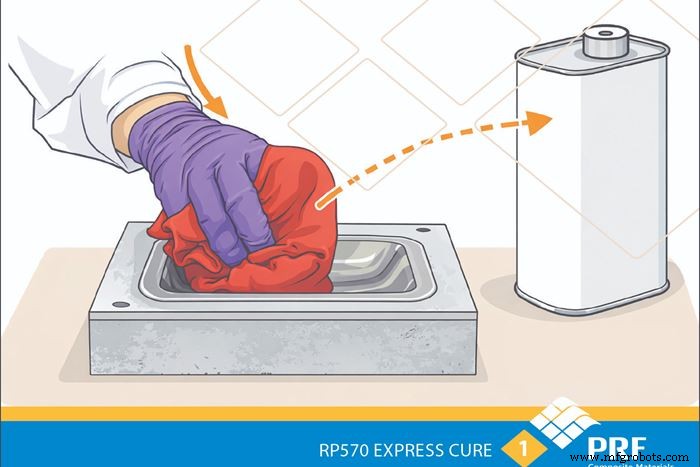
1️⃣ 将预裁剪预浸料叠层放入精密模具型腔。
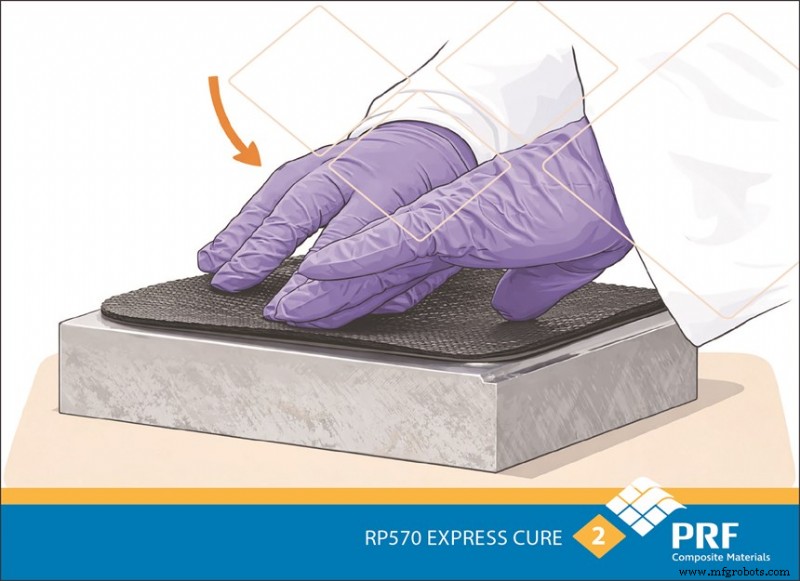
2️⃣ 确保材料精准对齐与铺贴,实现最优几何形态。
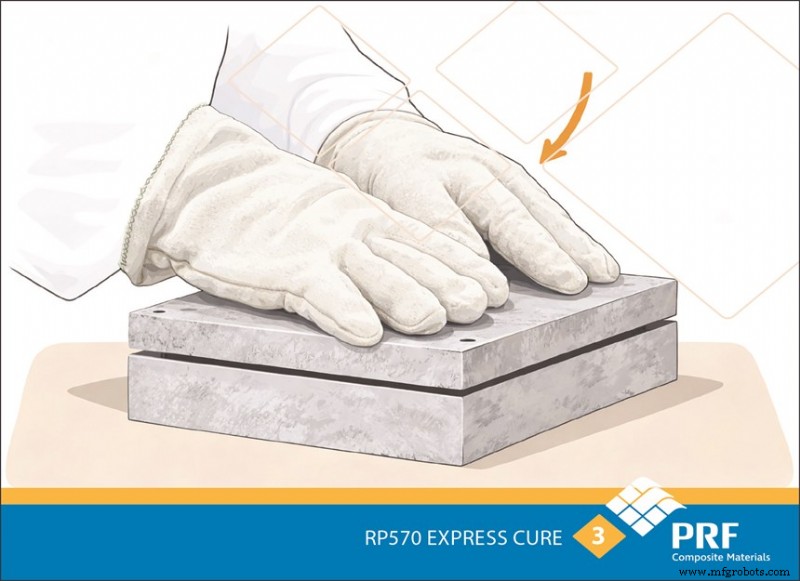
3️⃣ 合合上模,准备压机加工。
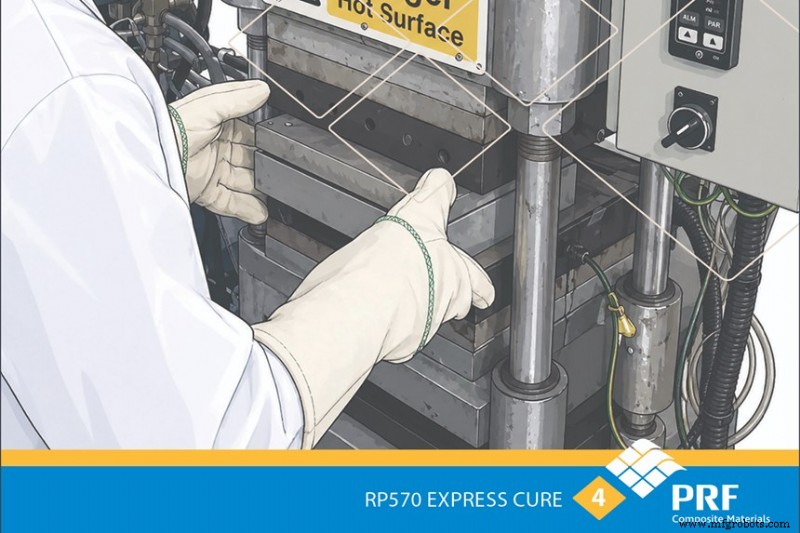
4️⃣ 模具入压机,预设工艺时间温度参数。
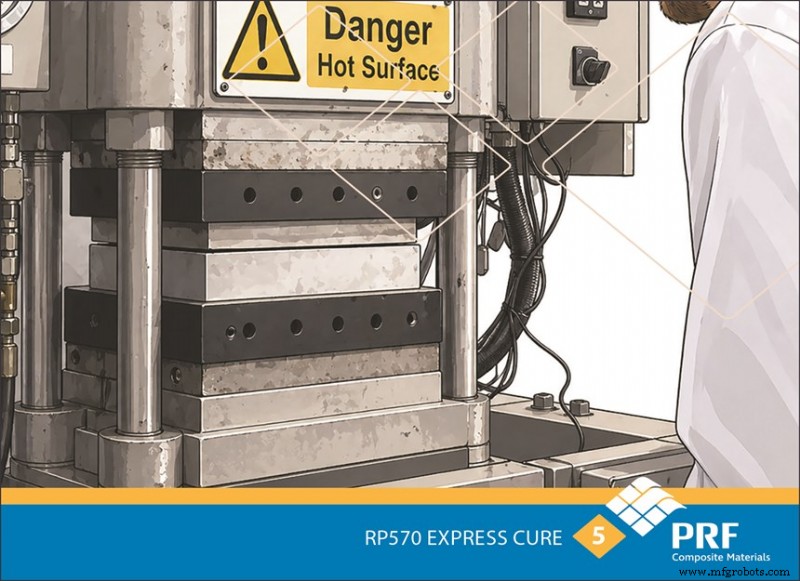
5️⃣ 施加压力(通常5–40 bar,视纤维架构、树脂粘度、零件几何而定),保证充分固结与树脂流动。
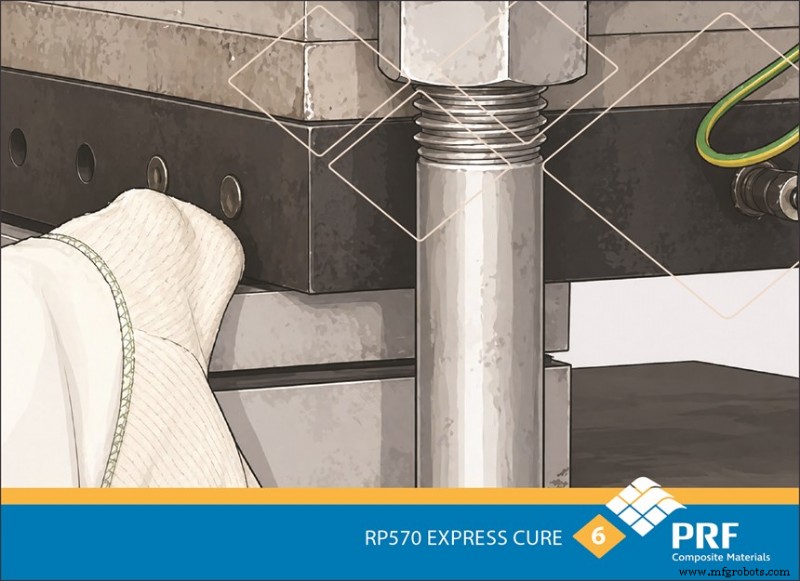
6️⃣ 极速2–4分钟固化周期完成后,小心开模。
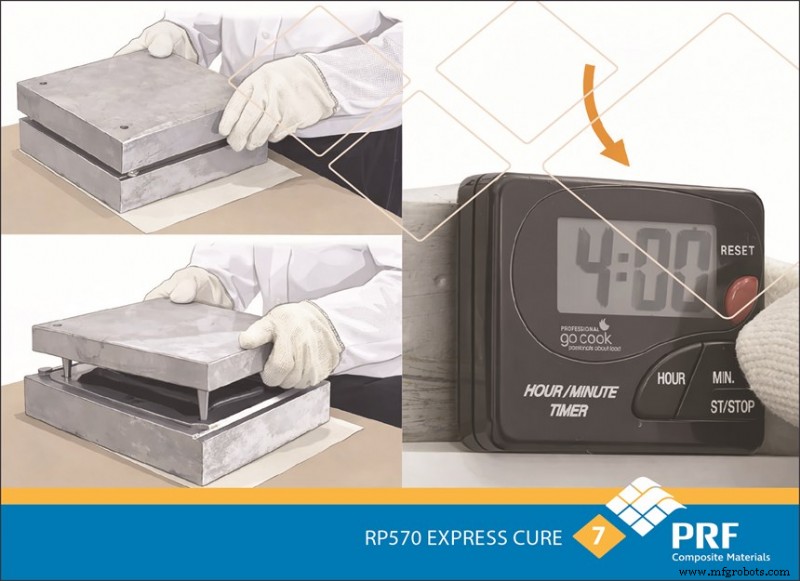
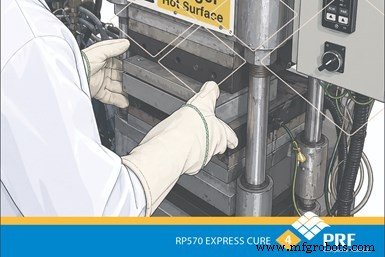
7️⃣ 利用体系快速固化与模量建立,趁热脱模(戴耐热手套)至修边工位去飞边。
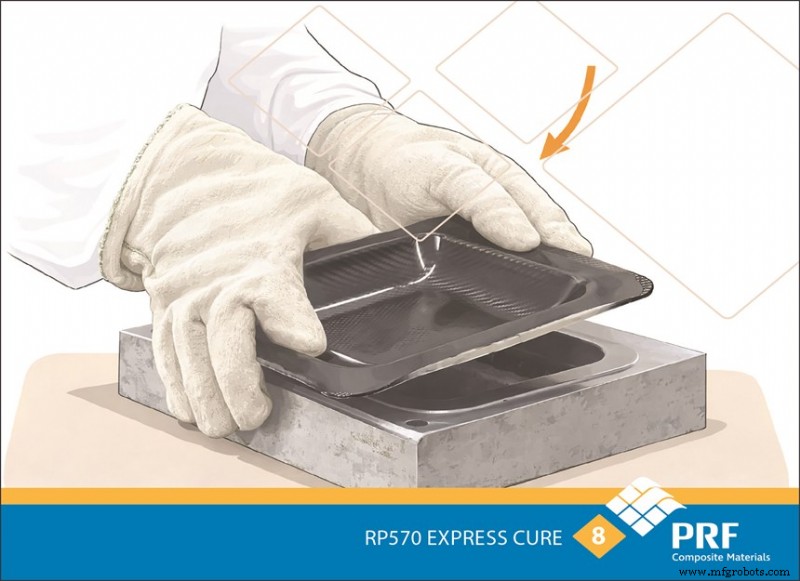
8️⃣ 获得成批成品抛光件,堆叠待最终装配。
效率无需妥协品质。速固技术铺就更快、更精益、更强健的复材未来。
了解更多速固体系请参阅CW相关内容。
作者简介
Başar Öztuna
Başar Öztuna在复合材料制造、产品开发与项目管理领域深耕20余年。曾在Metyx Composites、Polser Composite Materials、AIATA Boats(Anadolu集团)等头部组织担任核心技术与管理职务。专长覆盖先进制造工艺与结构设计。
复合材料
- BT25NPG 酚醛管 – 高性能润滑织物轴承应用材料
- Denal® 917 108 XXX (3) — 高强高密钨重合金
- CTS18D 硬质合金:高性能耐磨材料
- ABS塑料注塑成型全攻略:工艺、优势与应用指南
- 基于溶液的数字化制造:高性能复合材料的可持续新路径
- 均聚物与共聚物:解锁塑料性能背后的化学奥秘
- CTE35A 硬质合金:优质耐磨硬质材料
- NP504WR 酚醛树脂板:重型玻璃布 24/30 oz,高强度低吸湿
- GNP7YD-a 熔融钇稳定氧化锆 – 面向先进应用的优质材料
- MC511SN 环氧玻璃纤维复合板 — 高性能静电耗散材料
- TSF44:超细晶粒硬质合金,高速切削 60 HRC 淬火钢及微型刀具首选
- 印度建筑业可持续砖材替代方案:混凝土砌块、粉煤灰砖与砂加气砖