


CNC雕刻机刀具核心术语与选型实战指南
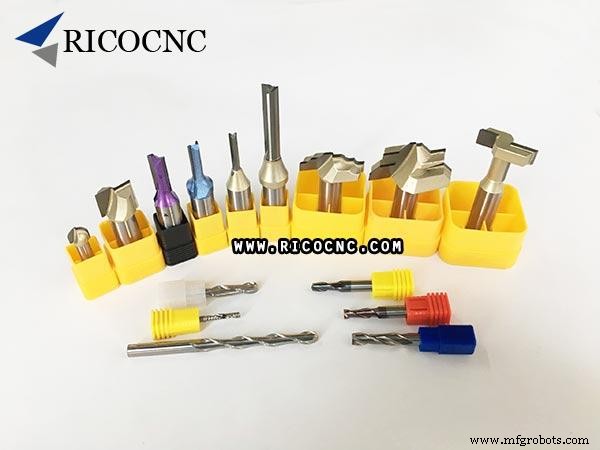
CNC雕刻机刀具核心术语速查
- SHK:柄径
- CED:刃径
- CEL:刃长
- OVL:全长
- Chipload(单刃切屑量):单刃每转切削厚度
- Feed Rate(进给速率):机床横向移动速度,单位IPM(英寸/分)
- Speed Rate(主轴转速):主轴旋转速度,单位RPM(转/分)
- Flute(刃数):刀具切削刃数量
- Toolpath(刀具路径):机床遵循的编码切削轨迹
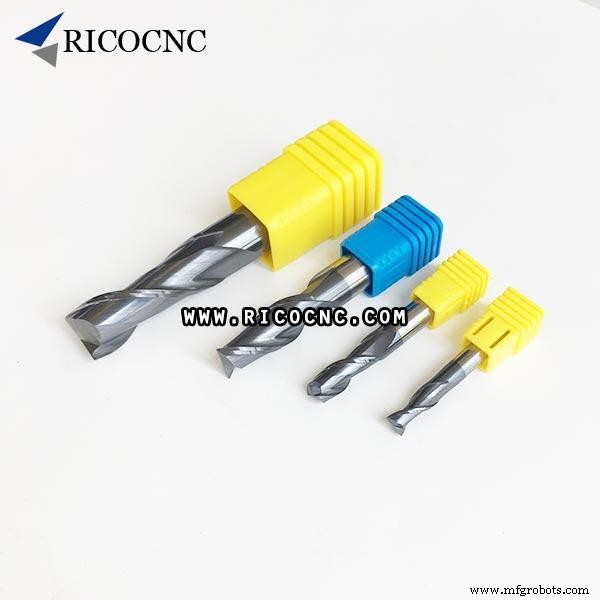
切削方式分类
- 上排屑:最常用。切屑向上排出,远离切削路径。
- 下排屑:适用于层压板、薄料等特定场景。切屑压入废料板。
- 复合压屑:融合上/下排屑,减少崩边,顶底面光洁。
塑料与铝材加工首选单刃,木材加工通常适配双刃。
开机前核查三要素
- 明确材质、厚度、应用类型(切割/雕刻/开槽等),设定预期目标。
- 确定刀具路径为单遍还是多遍。
- 参考厂家推荐单刃切屑量设定参数。
厂家推荐参数通常见于官网、说明书或手册。切屑量计算公式:
Chipload = Feedrate / (RPM × 刃数)
经验法则:切屑过大 → 降低进给速率,否则断刀风险高。大切屑散热好但小切屑对机床友好却易积热。另需考虑切削速度与排屑空间。大多数材料建议18,000 RPM,铝材建议10,000 RPM左右。
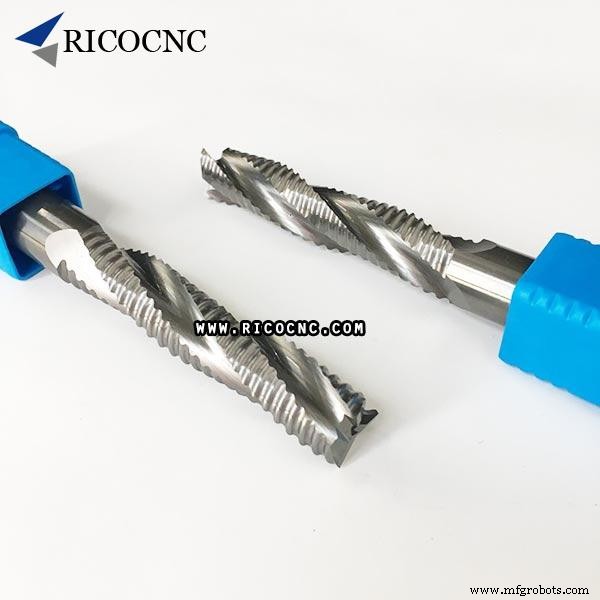
关于CNC铣刀选型还有疑问?欢迎联系我们。
关注RicoCNC社交媒体(Pinterest/Instagram/Facebook)获取最新动态。
工业技术