


马蹄铁完全手册:类型、历史与制造奥秘
背景
马蹄铁是保护马蹄免受硬地/不平地形磨损的必备装备。除防护外,还能改善步态、矫正体态缺陷、缓解干涉问题——如内旋(步态中蹄内摆),可用方头蹄铁矫正。
传统马蹄铁为U形金属板。钢材最常用,铝与塑料包覆金属亦存,各有优势。铝蹄铁虽贵但轻量耐腐蚀。双片钢蹄铁配可拆卸塑料嵌件,可适应不同骑乘条件。通用桶装蹄铁(早期木桶包装得名)仍是休闲骑手标配。钉入致密无神经蹄壁,过程快速、安全、高效。价格80–280美元视材质设计而定。
另有约15种专用蹄铁针对品种、项目、功能需求。如纯血马前蹄用轻量铝赛蹄,后蹄用混合嵌钉蹄铁(铝基嵌钢)增耐磨。标准马前蹄用半圆槽纹“swage”蹄铁,后蹄用钢蹄铁,区分快步/跑步设计。障碍/猎狐马用加宽桶装款可选防滑钉。重型马因体型需更厚重蹄铁,美系马用前窄配重蹄铁优化步态。每款设计针对特定性能与健康需求。
历史沿革
几个世纪马匹是美洲交通农业支柱。汽车出现导致1910–1960年马匹数量锐减。1960年代赛马与休闲骑乘复苏,数量企稳。职业赛马下滑被休闲骑乘与马术比赛增长抵消,文化地位依然稳固。
锻造马蹄铁技艺溯源中世纪,对冶金发展起关键作用。铁匠——常称farrier(源自拉丁语ferrum“铁”)——用炉、铁砧、钳、锤将铁打造成蹄部防护器。流程含清理修蹄、加热蹄铁至软、锻造贴合、急冷水中、钉接。虽现代机械大幅替代手工锻造,基础技法与工具仍为行业核心。
核心原材料
主流材料为低碳软钢(A-36),圆棒直径0.5–0.7英寸(1.27–1.8厘米)。按蹄铁类型切割定长后锻造成型。
设计考量
蹄铁设计随品种、项目、功能而异。标准量产蹄铁由匹配精确尺寸的二件式模具冲压成型,保证一致性。模具磨损则重制。特殊蹄铁——如病蹄/跛行马用——由铁匠手工锻造,有时呈心形而非传统U形以助愈合。
制造工艺流程
锻造——最古老金属成形法之一——仍为马蹄铁核心工艺。分三主阶段:
切割与弯曲
- 圆棒剪切定长。切割设备可为手动或脚踏驱动。
- 感应或煤气炉加热至~2300°F(1260°C)软化。
- 用马蹄形模具或冲头将圆棒弯曲成型。
锻造成型
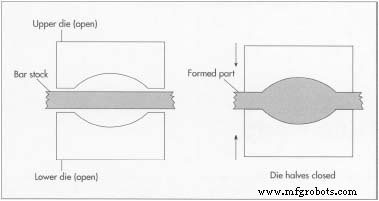
- 模锤锻造将弯曲棒料压入终形模具。动力锤与铁砧精准成型。
精加工
- 锻后经冲床冲八个钉孔。
- 修边床剪除飞边留整齐边缘。此阶段蹄铁仍热(1900–2000°F / 1038–1093°C)。
- 自然冷却45–60分钟至作业温度。
包装
- 冷却后人工装入25或50磅箱,50磅箱约装80只。部分厂商供15或30双装箱。
质量管控
原材料发运前按化学成分检测。圆棒加盖布防锈。锻造中操作工巡检模具磨损缺陷。尺寸公差——宽度厚度——须控制在1/16英寸内,钉孔位置与完整性核验。缺陷/异形品返工或回收。
副产品与废料
飞边收集送废钢场重熔轧制。缺陷品再加工复用,极小化废料。
未来展望
钢材将长期主导,锻造压力机趋向全自动化编程。设计创新持续细分市场:竞技项目防滑改良、耐力骑乘轻量化材料。
马匹总量总体稳定,但地区差异显著。新泽西等高地价州限马用地,密歇根1984–1997年因农田转作与赌场扩张马匹减少20%。
制造工艺