


筷子:历史渊源、工艺传承与环境影响
筷子是一对细长棒——传统木制——助享亚洲饮食。起源于中国商朝(公元前1766-1122年),后普及全亚洲。
文化背景
日本视筷子为文化符号:被认为培育儿童智力,家庭常备适配手型的专属筷。礼仪严谨:不可握拳持筷、横跨碗沿、戳刺食物;舔尖、敲碗引注意均为禁忌。形制材质随用途异:精雕细琢供家用,钝头长木筷供厨用,餐厅供轻便一次性筷,日式家庭甚至用加长筷清理猫砂。
原材料
一次性筷主材为杨木,年产约200亿双,多为日本消费。高端复用筷用金属或象牙、玉石等名贵木。常用木材:松、杉、樱、檀、泡桐、朱博库(枫松杉复合)。选材标准:质硬、耐水、纹理美观。传统迷信赋予木材寓意:栗木招财、黑柿延寿。
手工精制筷制作流程
开料
- 1. 选材——常用预干燥/陈化木块,确硬度含水率最优。观纹理选取最美段,带锯切成略长于成品的长方坯。
镶嵌装饰
- 2. 装饰筷于坯料开浅槽,胶贴对比色薄木片,夹紧干燥,形成对比纹理。
分切毛坯
- 3. 镶嵌固化后,台锯分切成单根毛坯,宽约0.25英寸(0.64厘米),长等成品筷长。
造型打磨
- 4. 手工刮刀或砂带修整至目标截面:方头渐细圆尖或全圆柱。
精细打磨
- 5. 多目数砂纸逐级打磨,去刺毛得光滑手感,为涂饰做基。
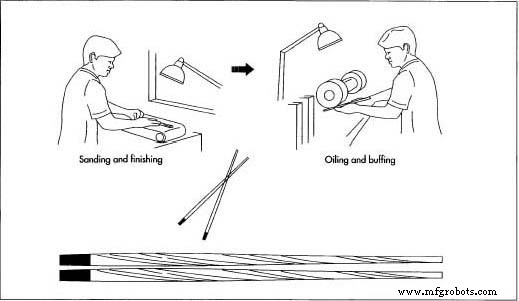
涂饰完成
- 6. 传统漆漆(漆树汁)浸涂干燥成硬质透明面。亦有无毒漆/油强化纹理柔光。最终抛光可手工或机械抛光机完成。
量产一次性筷
自动化流程量产一次性筷。杨木原木采伐分级,林场现场加工成块运至工厂,批量切坯、打磨、涂饰,年产千万双级。“半劈式”两半合体至使用前才分开,减少接触简化生产。
质量控制
匠人全程把关木材色泽、纹理、完整性,确保成品耐用美观。
副产品与废弃物
一次性筷产业因环境足迹受诟病。仅细纹木适用,大量树木专伐留下其余材腐烂或焚烧。日本为最大消费国,但生态意识觉醒催生替代:可重复塑料筷、林间抚育材(本应浪费的间伐材)制筷。公众压力与企业主动推动行业向可持续转型。
制造工艺