


螺丝:历史、材料、设计、制造与质量标准
背景
螺丝属螺纹紧固件家族,涵盖螺栓、螺柱及木工螺丝、汽车盖帽螺丝等专用类型。主要分两大类:机用螺丝(直径恒定,配合螺母)与木螺丝(锥尖咬合木材)。螺纹可为右旋/左旋、锥管/直纹/平行纹。
历史沿革
螺旋概念溯源约公元前200年,现代金属螺丝诞生于文艺复兴。早期手工锉制无法量产。1586年雅克·贝松发明首台攻丝机,奠定工业化基石。
1760年英裔乔布与威廉·怀亚特兄弟专利自动攻丝装置,单分钟产10枚,迈向工业生产关键步。19世纪初亨利·莫兹莱(英)与大卫·威尔金森(美)分别研制首台动力攻丝车床。后续创新包括斯蒂芬·芬奇转塔车床(1845)及内战后克里斯托弗·沃克全自动车床。
首家螺丝厂阿博姆与杰克逊1810年罗德岛建厂。1895年美螺丝业组织工会,讨十小时工资下限1.75美元(会员)、1.25美元(学徒)。约翰·E·斯威特单侧全螺纹切削法等创新继续涌现。
1836年威廉·基恩发明滚压螺纹,虽早期受挫,因不切削金属、保全强度、提升精度,终成主流工艺。
原材料
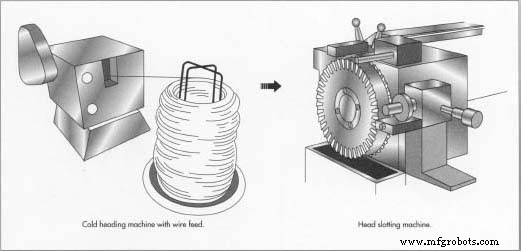
螺丝典型以低/中碳钢线锻造,亦用不锈钢、黄铜、镍合金、铝合金应对高强/耐蚀需求。金属质量关乎抗裂性。冷镦机切线料、一/两冲程成头,继而攻槽机成型螺丝毛坯。表面处理须匹配基体;镀锌、镉、镍、铬等常用镀层强化防护。
设计参数
单线螺纹导程等于螺距。双线导程为螺距二倍,三线为三倍。螺距——相邻螺纹轴向距离——亦以每英寸/厘米牙数表达。导程指螺丝每转前进距离。
制造工艺
机加工仅用于特殊/微型螺丝。绝大多数采用滚压螺纹,更快、少废、更经济。
冷镦成型
- 线材经盘卷预矫直机,自动定长切断、模具成头。开口/闭口模可选,闭口模精度更高。冷镦典型产能100–550件/分钟。
滚压螺纹
- 冷镦毛坯经振动料斗自动送入滚丝模。
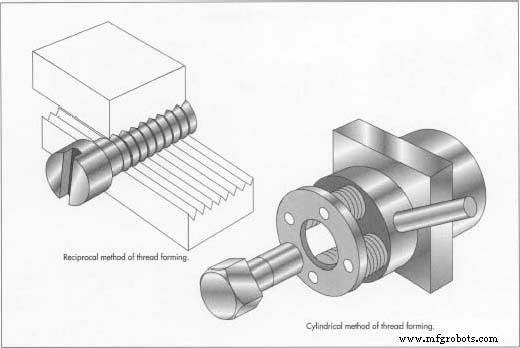
- 三种成型法:
- 往复模:定模与动模滚压毛坯。
- 无心圆柱模:毛坯在两/三圆模间滚压。
- 行星旋转模:毛坯静止,多模环绕旋转滚压。
- 滚压螺纹为挤压成型而非切削,保全材料强度、达更高尺寸精度。行星旋转模产能最高,达60–2000件/分钟。
质量控制
1928年国家螺纹委员会确立互换标准。1948年国际协定采用统一螺纹制。ISO1966年发布全球标准,定义公制/英制尺寸范围及粗/细牙规格。这些标准确保全球质量一致性。
制造工艺