


螺丝刀:从阿基米德到现代制造的演进史
历史背景
几乎每个美国家庭都至少有一把螺丝刀——世界上最普及的手工具之一。其血统可追溯至古代,反映了漫长的创新史与制造技术演进。
阿基米德公元前3世纪发明螺旋——非为紧固,而是传递运动,如连续蜗轮组件。公元前1世纪木螺旋已用于葡萄酒橄榄油压榨机,配螺旋式手柄旋转。
15世纪出现金属紧固件,但早期螺头为方头或六角头,用扳手拧。16世纪首见有槽螺丝——兼容螺丝刀——但具体工具不详。
现代螺丝刀源自1750年前后木工弯钻用的平刃头。19世纪初木工开始用手持螺丝刀,1850年后螺丝与刀具机械化生产普及。
早期螺丝刀杆全平。现代设计采用圆杆仅尖端压扁,增强强度利用圆线材制造优势。最古老最常见仍为一字螺丝刀,配单槽螺丝。今日约三十种螺丝刀,各适配特定螺头。
设计里程碑
十字螺丝刀由亨利·菲利普斯1920年代末发明,允许电动工具施加更大扭矩,革新装配。其"凸轮脱出"特性——完全拧入时滑出——确保螺丝拧到底。现代十字刀改进减少脱出,如斜角边缘或先进防滑涂层。
为解决脱出兼顾扭矩,梅花螺丝刀(Torx)诞生服务汽车等高扭矩场景。六角星形贴合方形螺头,兼具强度精度。梅花套装常含一字与十字头。
其他专用刀——如罗伯逊方头、十字花键、双槽特殊型——服务利基应用。虽创新不断,消费者对新刀型采纳有限,常因现有螺丝库存惯性。
原材料
螺丝刀核心部件:杆用钢丝,柄用醋酸纤维素塑料。钢尖常镀镍或铬防腐。
制造工艺
钢杆生产
- 大盘绿线——常3000磅(1362公斤)——经可调拉拔机拉拔至所需直径(约0.375英寸,0.95厘米)。
- 732℃(1350°F)退火12小时达最佳抗拉强度。
- 矫直后冷镦压力机切断定长、成型尖端与翼部,随高温淬火(846℃,1555°F)回火烘烤(232-259℃,450-500°F)定硬度。
- 民用款镀镍后组装。专业款手工磨削、化学铣削、抛光,后镀镍铬。
十字螺丝刀加工
- 冷镦后,压制磨削成型尖端翼部。专业款经自动尖端机成子弹头,轮廓机铣削四十字槽。
- 热处理同一字刀。民用十字刀镀镍;专业款抛光镀镍铬。
手柄制造
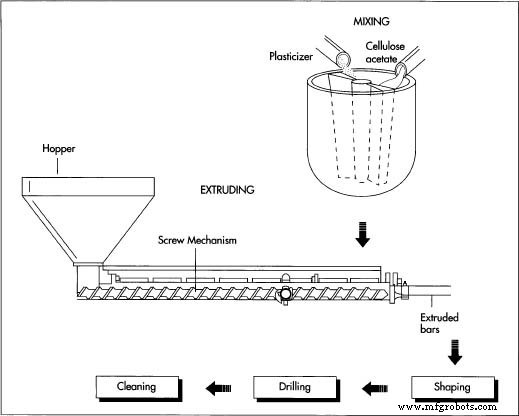
- 醋酸纤维素粉末与液体增塑剂、可选颜料大混合机混合成糊。挤出成条(2.4-3米,8-10英尺)切粒。
- 粒料再挤出成最终手柄形状,切长。钻孔供杆插入。
- 手柄清洗、干燥,经防爆室丙酮蒸汽浴光滑表面。
组装
- 专业款液压机逐个压入杆于塑料柄,组装前热压印商标。
- 大众款液压机批量组装(三或六支),机器人装皮卡包装。
- 可选配件——橡胶握把、大柄套——提升人体工学,尤专业用户适用。
质量控制
《消费者报告》(1983)发现表面处理对整体质量影响微乎其微;但不良镀层与磨削损害耐用性。磨削不足致圆角或过热烧尖降低扭矩效率与寿命。
制造工艺