


生产现场工时研究实操指南:精准测量、消除浪费
从现代军队到硅谷初创公司,许多领导者借助弗雷德里克·泰勒的科学管理原理削减浪费、提升绩效。其核心基石之一是工时研究,一种精确测定车间每项任务持续时长的方法。
工时与动作研究非随意实验——要求周密规划与纪律执行。本文概述分步流程并点出关键避坑点,助你首次即获可靠结果。
什么是工时研究?
英国标准协会 (BSI) 定义工时研究为:“观察、记录和评定人工作业,以确定合格工人在规定条件下、以规定工作速率完成特定工作所需时间。”
实践中,工时研究考察促成生产的每项活动——无论涉及体力劳动、机器操作或实时决策。它对制造业常见的可预测、重复性任务最有效。
通过测量多名工人完成任务的时长,计算标准时间,即训练有素操作员完成该任务所需的平均时间。
观察者通常用秒表和记事板做基础研究,但现代工厂可利用视频、计算机视觉和专用软件获得更高精度。
为何开展工时研究?
正确执行时,工时研究提供工厂效率的颗粒度视图。标准时间是管理者寻求以下目标的关键指标:
- 制定切合实际的生产排程
- 优化人力与设备配置
- 对标行业标准
- 平衡员工工作负载
- 设定目标时间与计件工资
- 消除多余动作、降低劳动强度
- 改善例行任务维护规划
除成本节约外,工时研究通过识别不安全或低效动作、创造更安全、更符合人机工程的工作空间,提升工人福祉。
成功研究的五大核心前提
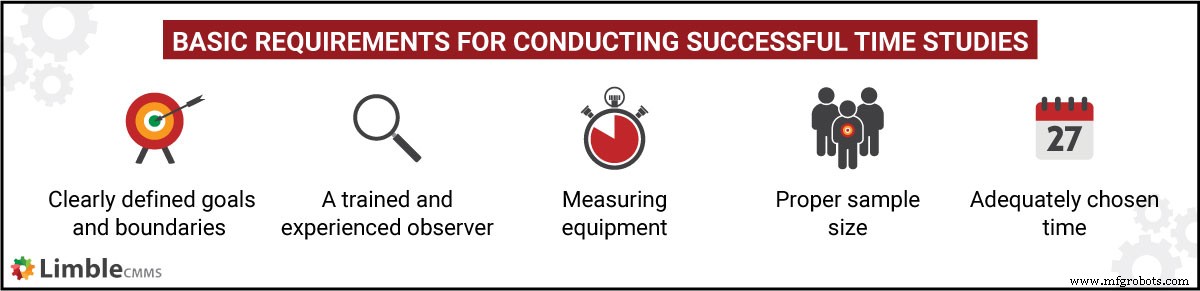
跨行业有效工时研究共享五个核心先决条件:
1. 明确目标与边界
明确目标——加速生产、消除浪费或两者兼顾——并选定聚焦流程。核查是否有现有标准时间可供对比。
2. 受训且经验丰富的观察员
优先选择持有职场优化认证的工业工程师。熟练观察员能保持中立、不显眼的位置,避免影响工人行为。
3. 适配设备
基础工具含秒表、记事板,现代方法用闭路电视、传感器或专用软件远程采集时间数据,缓解霍桑效应。
4. 代表性样本量
选择表现平均、受过良好培训的工人组成平衡群体,而非顶尖表现者,以确保标准时间切合实际。
5. 适宜观察周期
在典型生产周期而非高峰需求期记录,以降低误差边界、捕捉正常工作流条件。
分步流程
- 选择任务:对齐研究目标与生产优先级。
- 分析任务:对标行业标准;若无,依赖专家判断设定基线。
- 选择工人:使用受训操作员的代表性样本。
- 确定样本量:在数据精度与时间/预算约束间平衡。
- 沟通员工:解释目的,保证研究旨在提升效率而非绩效考核。
- 观察与记录:使用连续、回拨或累计计时法;先进工具可自动化数据采集。
- 计算标准时间:应用下文详述公式。
凭借结果,公司可依初始目标得出可执行洞察。
标准时间计算
计算分三阶段:
- 平均时间:剔除异常值后所有观测时长的算术平均。
- 正常时间:用评级因子调整工人表现。
- 标准时间:正常时间经津贴系数修正适应现实条件。
1. 平均时间
计算所有观测时长的算术平均,剔除异常值。
2. 评级因子
用以下体系将各工人表现相对理想 100% 评级:
- 速度/节奏评级
- 威斯汀豪斯体系
- 客观评级
- 综合评级
将评级因子(如 90% 或 120%)应用于平均时间,估算正常时间。
3. 正常时间
正常时间 = 平均时间 × (评级因子 ÷ 100)
示例图: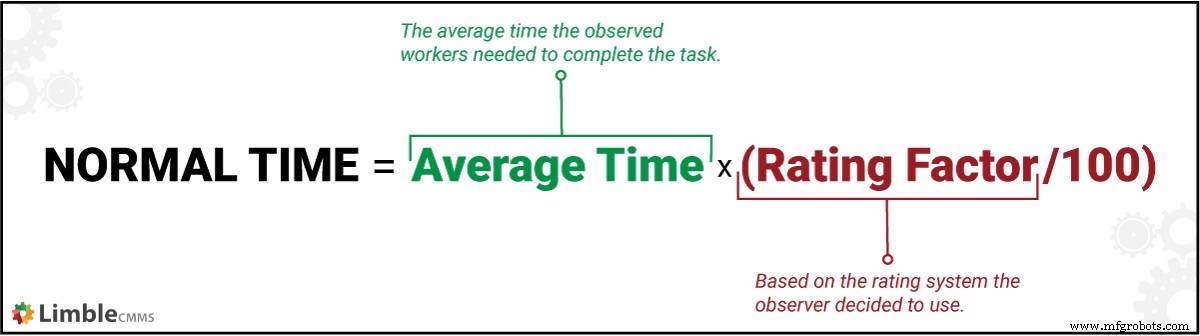
4. 津贴
用以下类别(以百分比表示)调整不可避免的干扰:
- 休息津贴:个人休息、疲劳、环境因素。
- 干扰津贴:因同时使用机器导致的停机。
- 工艺津贴:计划停机、机器故障、停电。
- 应急津贴:意外休息或应急维护。
- 特殊津贴:开机、关机、清洁、换型活动。
5. 标准时间
标准时间 = 正常时间 ÷ (1 – 津贴%)
示例图: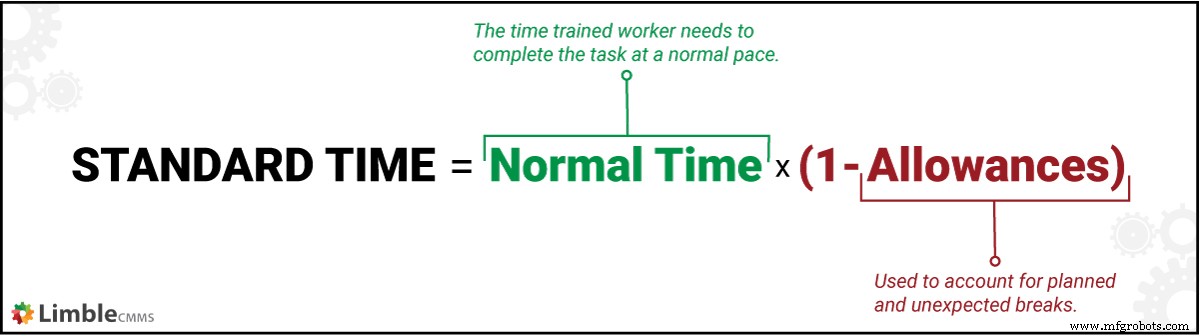
制造业工时研究案例
某新厂生产汽车刹车片背板。工人平均每批 33 分钟。行业基准 30 分钟。
观察显示工人比基准慢 10%,速度评级设为 90%。
应用津贴:休息 7%、干扰 5%、特殊 8%(合计 20%)。
- 平均时间:33 分钟
- 速度评级:90%
- 津贴:20%
正常时间 = 33 分钟 × 0.90 = 29.7 分钟(约 30 分钟)。
标准时间 = 30 分钟 ÷ (1 – 0.20) = 37.5 分钟。
研究揭示观测与标准时间相差 4.5 分钟,表明流程改进和津贴优化空间。例如,在尊重员工权益前提下减少干扰或特殊津贴可提升生产力。
设备故障是常见中断源。部署现代 CMMS 促进主动维护、减少停机。
持续改进:长期成功的关键
消除浪费需要精益维护和持续改进文化。工时研究提供颗粒度数据用于对标、识别瓶颈、验证变更影响。借助现代传感器和分析,可自动化数据采集并聚焦战略决策。然而,严谨应用下,即使基础秒表和记事板也能产出宝贵洞察。
设备保养维修