


何时对卧式加工中心进行维护、重建或更换
许多机床经久耐用。但每台机床寿命中总有时刻,需采取行动提升运行能力。
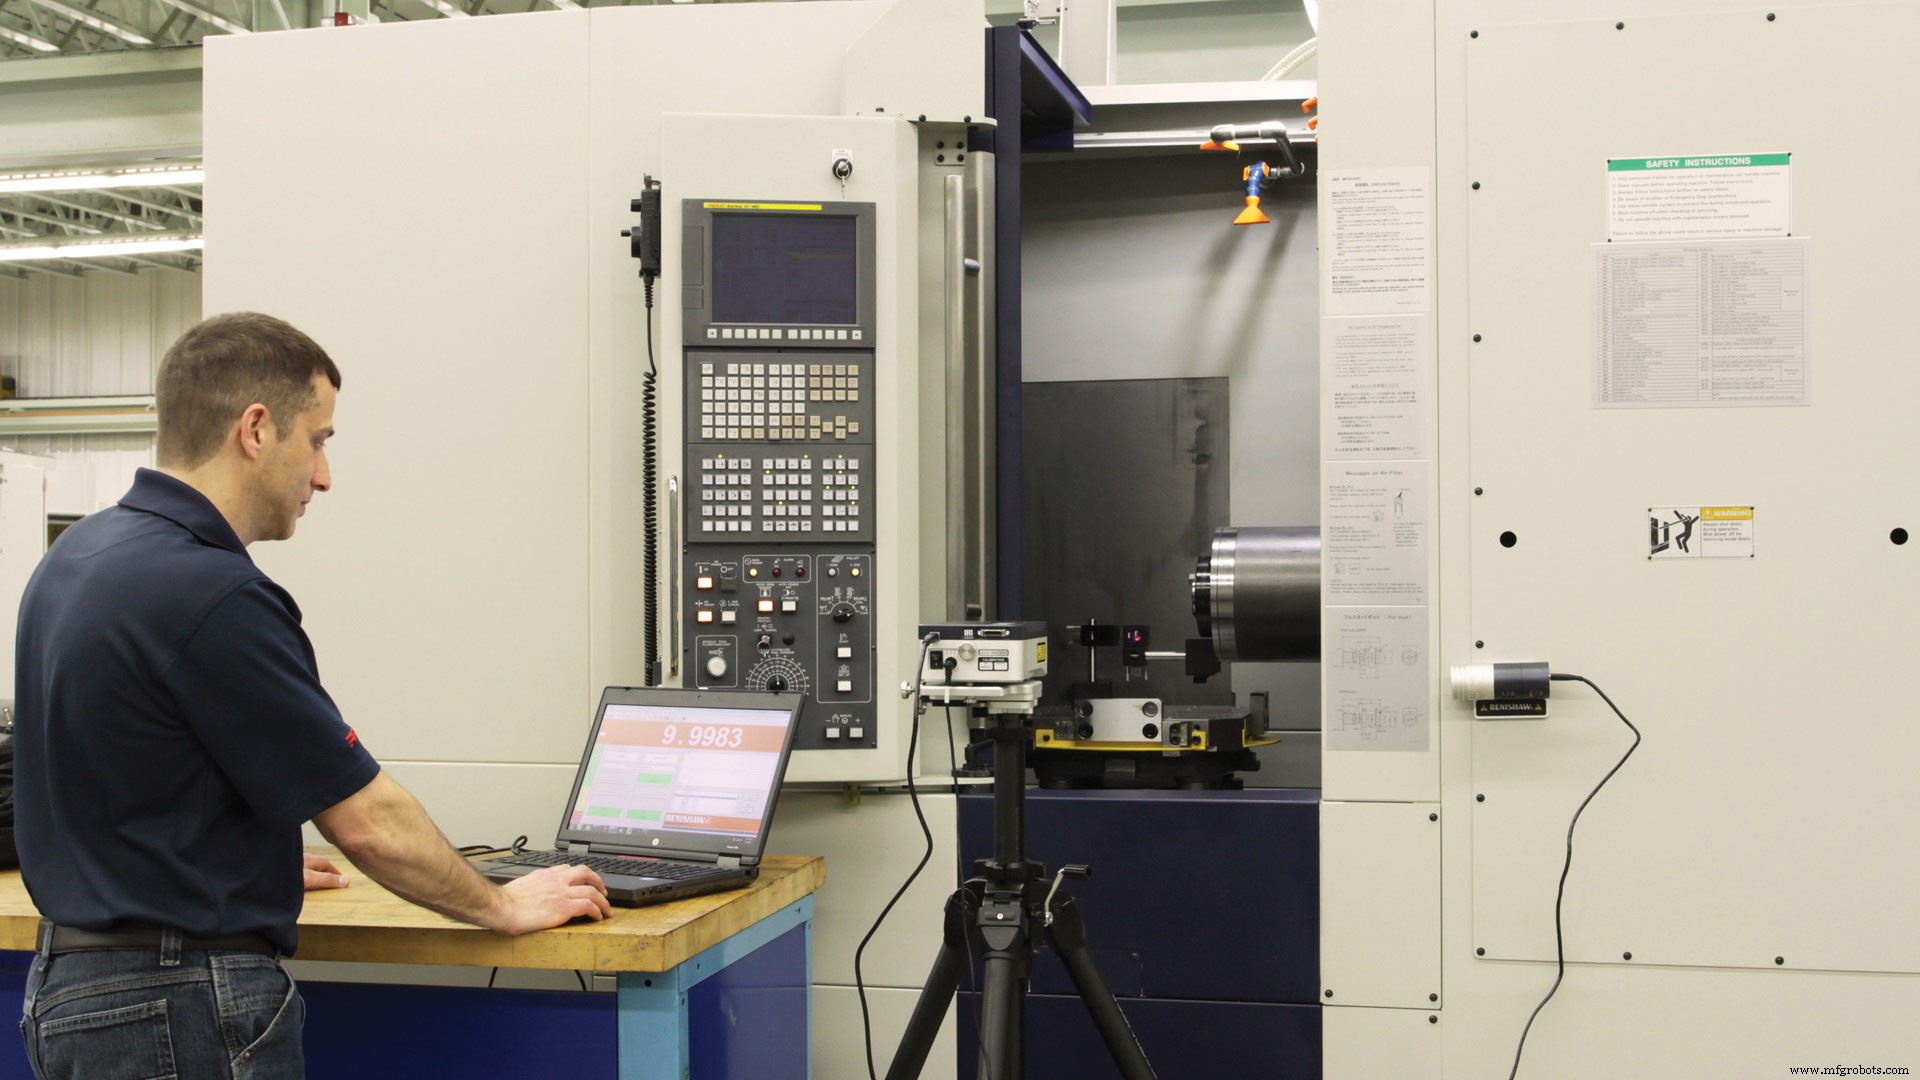
探讨车间面对老旧卧式加工中心(HMC)的决策:重维护、升级、重建、或换新机。
首先须说且常被忘:从一开始就做预防性维护(PM)。机床制造商提供指南。如Doosan Machine Tools America(新泽西派恩布鲁克)机床上直贴图表。自然随运行时长变化,但即使单班制新机车间也须重视PM,Doosan分销商Machine Tool Specialties(俄克拉荷马塔尔萨,覆盖俄克拉荷马、堪萨斯、密苏里西南)服务经理Ragen Hunsucker说。遗憾的是,许多公司陷入“维护与生产权力斗争”,“要零件、要零件、要零件”赢到多年零维护。
信誉良好,多数主流机床制造商及分销商伙伴愿为客户做PM,但采纳率参差。Machine Tool Specialties老板Jeff DeLaughter称大企业较可能签PM合同,但生产需求仍难排期。中小车间遵循推荐维护计划者“几乎为零”。
Methods Machine Tools技术支持总监Bernie Otto称签PM合同两类客户:一是无PM被昂贵故障“烧”怕、最不堪重负时;二是预先认识到“管理难以替代的独特设备”,尤其需高产出时。引用一Methods客户:加工极磨蚀罕见材料专用机床必须保持运转。“投资持续预防性维护。每半年清理丝杠导轨周边、检润滑流量、查整机功能。”
Otto观察疫情推许多维护技师提前退休。“服务合同增加因[客户]没维护人了,”他说,“老将全退了。新人可能只加导轨油,但Methods正备战更完整项目。越来越多客户意识到:服务结构化组织化,可更好规划停机。能在小问题变大修前解决更多。”
机床老化的任务与测试
Doosan服务副总裁YB Lee指出,高比例HMC用户24/7或接近全天候运行,对开机率要求高。Lee将例行维护分季度、半年、年度任务,年度项如:拔导轨护盖清屑、清冷却液箱、换液压油、查机床水平、调间隙、查主轴跳动。
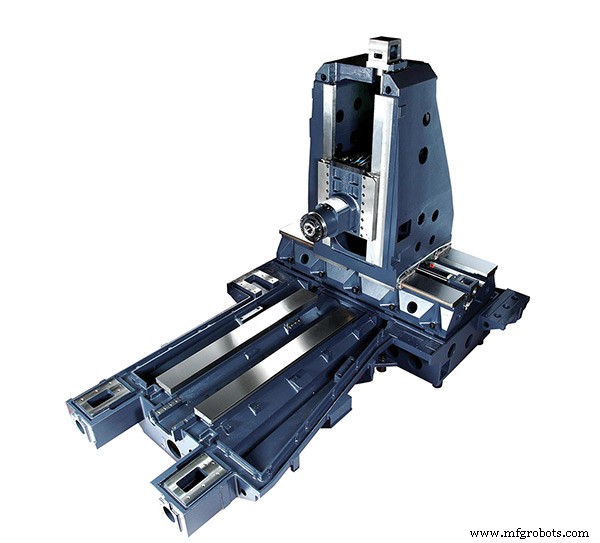
Hunsucker称HMC约1万小时后,Doosan开始用兆欧表检测电机绕组可能击穿或电缆老化(通电机电缆绝缘击穿)。箱导轨比线性导轨需更多关注。“线性导轨对导轨、润滑系统、分配器等不像箱导轨那么关键。”但箱导轨刚性强、阻尼好,重切削受青睐(Doosan两类HMC皆供)。
若坚持PM且无明显部件故障,如何知是否该大修或换新HMC?Mitsui Seiki USA COO Bill Malanche称非现实可排期。相反,“机床停机与废品率可能更能指示机床状况,”他说,“坏件因素多,但若有成熟生产流程,开始见直线度、垂直度、零件精度恶化,就知有东西开始失效。”
Otto完全赞同:“工件是卧加脉搏。见零件不准或表面差,通常机床出问题。可能仅磨损线性导轨、箱导轨Turcite老化、拉刀爪弱、托盘夹紧弱。”
“有几个直接测试多数机加工能做,缩小故障区,”他续,“如:装刀具拔键旋转,看机床有无轴向窜动,指示拉刀爪变弱。有人甚至用螺丝刀撬主轴,动则拉刀弹簧疲劳。”
另一简测:指示表装主轴触碰工装同时尝试手动移动托盘。“若动,多半某轴有回程间隙,得叫服务人员。”
同理,Hunsucker称定期球棒测试是“在精度问题发生前或渐变中捕捉”的快捷简便法。且比签PM合同更易说服客户。建基线后,周期测试提供几何精度快照。各阶段客户判断误差可接受或担忧。如虽超公差但零件仍合格可继续跑;航空航天车间见同数据可能判定风险高需全评估修复。
若原表现良好机床现不可接受不准,Malanche建议雇合格承包商或机床厂“重新安装”机床,再考虑换丝杠等大修。“机床常年往复基础沉降致扭矩。要释放扭矩……不必移机,从惯性垫释放、复位、重新安装、重新对齐、新激光校准等。”Malanche经验中,若误差非巨大,此法解决超半数问题。“如机床常年保持几分米,撞机后变千分尺,重新调试可能修复。”
明智升级
设机床保公差但需更高吞吐。受访者一致:升级控制器几乎从不划算。但Otto兼Methods OKK与Kiwa机床产品经理,称两升级值得认真考虑。
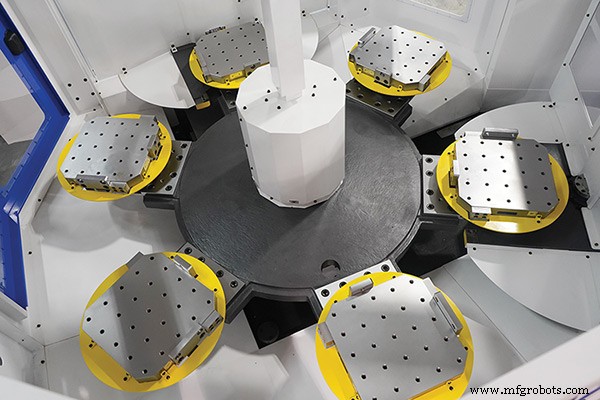
“可现场加装额外托盘库,让机床以更高工件混合跑更多无人小时。可加刀库容量应对排队多工件。”事实上Otto称,Methods约60% Kiwa与OKK多托盘销售是原配标准双托盘机床。因虽承诺“4万件合同”,首单仅3000件。客户悟出:全押大自动化前先观望更明智。
多数卧加配双托盘180°翻转切换加工与上下料区。Methods等供应商提供自动化选项:从机床旋转换台装卸侧取送更多托盘。Otto描述:服务单机固定托盘数的独立托盘库、服务单机塔式(省空间新趋势)、机器人服务单/多机线性系统。DeLaughter称Doosan线性托盘系统允许随时间加至6机,“托盘随之扩展,前提起始基础正确。”Otto补:“多数系统有调度器,部分能处理多样工件复杂路由挑战。”
Otto引用客户案例:疫情期间接紧急呼吸机零件合同同时因病损半员工。Methods备自动化套件快速现场改造,给现有Kiwa KH-45装六工位托盘库,新Kiwa KH-4500再装一六工位库。两机共用托盘。
“几周内从日跑约6小时(操作员极限)至约16小时,最终达约22小时轻人值守,”Otto说,“完全同工件、转速、进给、一切。仅加两托盘库,延长工作日、同等人力产量翻倍。”
增加无人加工常需提升刀库容量,尤其自动化多品种作业。Otto解释“不同厂商扩展刀盘方式不同”,部分设计初即易扩展。如Methods可给OKC机床加刀库,某案例从60增至170把刀。“Kiwa刀库现场改造从120到240把约1.5天。”
Otto建议其他常具性价比升级:加探针(自动装夹更易)、油雾收集器(健康安全)、改进冷却液过滤与排屑器(若吞吐增)、监控刀具负载等软件升级“非常有帮助”。
艰难抉择:修、重建、还是换新?
HMC重大故障面临难选:修、重建、换新?非纯现金成本比较。一、即便重建成本远低新机,须考量空间替代用途与新技术红利。
Absolute Machine Tools销售副总裁Klaus Miller报告:许多客户替换15-20年HMC,因磨损且各方面远慢于新技术。
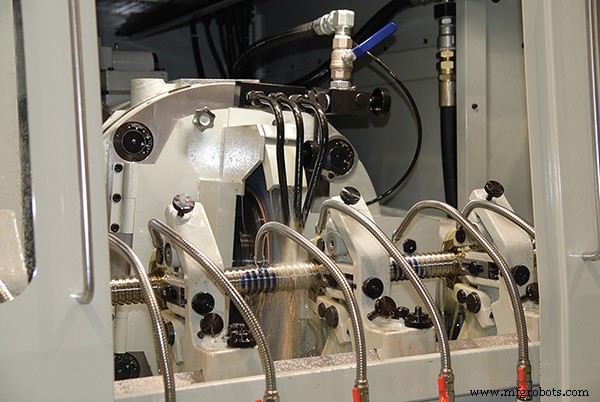
“那年代机床皮带主轴仅8000-10000转,”Miller说,“今一体主轴15000转。旧机换刀5-6秒——至少今双倍。”
更甚,客户常被迫进一步降速旧机。“我许多客户15-20年旧机半速急停跑,因机床受不住全速。”Miller补:“旧400mm卧加是猪,巨大笨重。大量钣金、刀库侧挂、排屑器后伸5-6英尺。今全内嵌紧凑。”
Lee称Doosan HMC设计周40小时、20年无大修,匹配职业车间市场。“但,”Lee补,“卧加客户常24/7跑。那些客户5-7年需大修。即便仅5年,Lee指,换新机可提升15-25%生产力——视应用达30%。故高产量、高开机率要求客户应换新磨损机。但也有职业车间客户跑HMC 40年,”Lee说,“看效用。”
Malanche称Mitsui Seiki机床设计寿命75,000小时。回忆访问汽车客户:拥25台机不留超5年。
“极喜欢我们设备,极满意开机率、可靠性、零件质量。但直说:机床占地超5年不管状况多好都不切实际。君解释:技术进步在速度生产上年年显著变。今快速移动40mpm机床,5年后能60mpm。占地机床产出将随技术进步增产。为何机床产100%所需件,不产133%?”
修或重建旧HMC也有理。一、机床扎实仅需特定修(如换丝杠)很值得。二、拆换新机极度破坏,不如现场重建。三、替换机交期太长同理。
机床越贵,重建越诱人。Hunsucker言:“箱导轨齿轮主轴……难替代。重做导轨与贴带虽贵但受训技师易做。电子非太旧,重建投产可行。”
第四选项:改造利用,Hunsucker补。如机床不再保严公差,修够跑用于粗加工。
最后,若定投资新技术,问以旧换新。非彻底报废,友好本地分销商会给它新家,你省新机钱。DeLaughter称约半数收旧机折价。
设备保养维修