


卧式vs立式铣削:为您的金属制造项目选对工艺
铣削是当今金属制造行业最常用工艺之一,为熟练技工提供专业切割和成型轧制钢材的方法。虽有多种铣削中心,但大体分为< i>立式加工中心和卧式加工中心。立式铣床主轴(切削元件)垂直排列。卧式铣床主轴平行于地面。虽完成同类工作,但生产方式不同。两类各有优劣,且铣削能力因类别而异。但将合适的加工中心与最佳操作员结合,您的金属加工任务将以精湛工艺精准完成。
立式加工中心 (VMC)
优势
普及度高: 立式加工中心占行业铣削设备大多数。成本通常低于卧式,是金属制造车间明智投资,能反复收回成本。前期成本低意味着生产成本节省可传递给客户。因普及,行业内熟练操作VMC的人员更多。
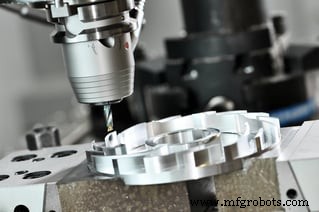
操作简便: VMC结构设计让操作员视野更开阔,更易在铣削过程中发现并纠正潜在问题。用户友好的CNC控制简化编程,操作员可减少调试编程时间,更多精力确保项目规格达最高标准。
生产优势: VMC视野开阔,适合大型板材制造。因易用,VMC是低复杂度、小批量任务的完美选择。快速铣削任务,这些机器是完美解决方案。
劣势
产出效率: 与卧式铣床相比,VMC通常在产出效率上无法竞争。大批量、高复杂度加工任务,VMC非时间和成本效率最优选择。
人为误差风险: 此类铣床允许操作员"目测"加工过程,在原本计算机编程的方程中引入人为误差风险更大。必须确保雇佣最高质量操作员全程监督每个铣削任务,以减少过程中的错误。
卧式加工中心 (HMC)
优势
排屑优势: 卧式铣床结构下,重力辅助切削时排屑。成品表面光洁度更高,后续加工制造更少。
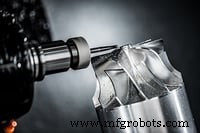 结构坚固: 卧式铣床制造更重型,能承担大批量生产任务。各部件设计在HMC特定受力下寿命更长。刚性结构意味着振动更小、挠度更小、运行更平稳。
生产力: 凭借第四轴工件夹具和集成托盘交换器,这些机器提升生产力,适合复杂、大批量工作量。机械设计使一台HMC可完成多达三台独立加工工具的工作,实现时间和生产成本效率最优。
劣势*
*业内专家认为HMC的缺点其实是"好问题",并不算太坏。
昂贵: 卧式加工中心成本远高于立式铣床。通常拥有这些机器的制造商成立已久,逐步发展至拥有这些设备。看,这是好问题!
出错风险: 如大多数事物,出错风险存在。VMC因"目测机会"引入人为误差,HMC则因墓石-主轴布局导致可视性受限而存在出错风险。操作员视野较难捕捉并及时纠正错误。
 熟练操作员较少: HMC全国普及度较低(主要因前期采购维护成本),能操作这些机器的熟练操作员较少。幸运的是这也有优势:专家池较小,懂得操作HMC的通常经验更丰富、知识更渊博,有助于确保每个项目精准完成。
无论您需要维修加工还是生产加工,Swanton Welding具备全能力以精准、准确、高效完成工作。我们高技能工匠拥有必要知识经验,确保您的工作以可靠的卓越品质完成。我们配备行业最高质量设备,无论大小工作量都能轻松应对。立即致电419-826-4816了解更多。
工业技术