


激光切割 vs 等离子切割:金属加工如何选择?
工作原理对比
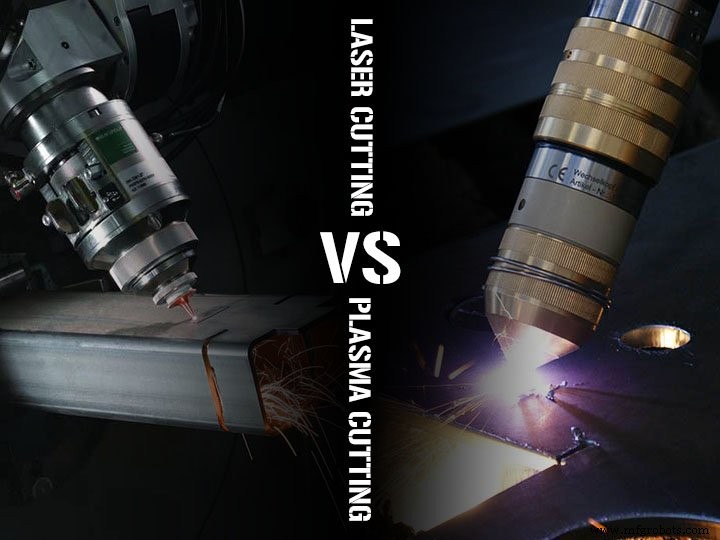
等离子切割:以氧气/氮气为工作气体,利用高温等离子弧热量使金属局部熔化蒸发,高速等离子动量吹除熔融金属形成切口。
激光切割:激光经反射镜聚焦于工件表面产生局部高温,材料熔化/瞬间汽化形成切口,辅助气体吹走熔渣。
切割特性对比
| 项目 | 等离子切割 | 激光切割 |
|---|---|---|
| 适用材料 | 金属为主,擅长厚板 | 金属、非金属、陶瓷、玻璃等,范围极广 |
| 薄板切割 | 速度快、成本低 | 速度更快、精度高、切缝窄、通常免后续加工 |
| 切割质量 | 切缝窄、热影响区小、变形小,但截面垂直度0.5°~1.5°、切口硬化 | 变形小、表面粗糙度低、斜度小 |
| 精度 | 一般 | 定位精度0.05mm,重复定位0.02mm |
| 成本 | 设备投入与维护成本低 | 初投资与维护成本高 |
综上:材料适应性激光更广;薄板激光优势明显;成本方面等离子更低廉。
激光切割机优势
- 切缝极小,切割面可直接焊接无需打磨。
- 薄板切割速度达10m/min,远超等离子。
- 切割质量高:变形小、表面粗糙度低、斜度小。
- 精度高:定位0.05mm,重复定位0.02mm。
- 材料适用极广:金属、木材、塑料、橡胶、PVC、皮革、纺织、有机玻璃等。
激光切割机劣势
成本高,初投资与维护昂贵。目前薄板高性价比,厚板效率低,除非极高品质要求否则不宜用激光切厚板。
等离子切割机优势
厚板切割速度极高,远超激光与火焰切割。设备投入低,维护成本低于激光。
等离子切割机劣势
- 切割面垂直度差:单侧产生大坡口,垂直度差。
- 切渣多:切割过程产生熔渣挂渣,需打磨增加人工成本。
- 有害粉尘与电弧:原理决定产生粉尘电弧,水下等离子可规避但非主流。
- 耗材成本高:切割喷嘴多依赖进口,后期耗材费用大。
数控机床