


无高压冷却液CNC铣削:高效切屑管理策略
常被问:无高压冷却液铣削咋办切屑?好问题,重要问题——切屑堆积对铣削破坏大、清理累。本文详述雾化冷却液随切削完成蒸发时,切屑咋处理。
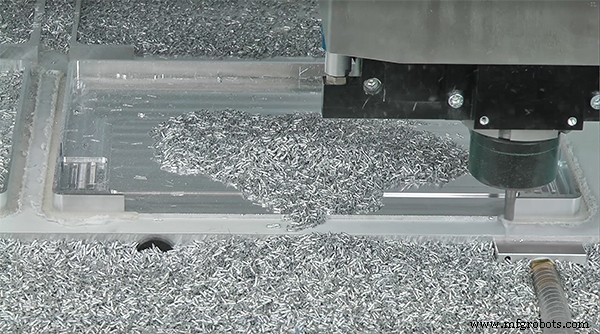
切屑堆积及其对铣削过程的影响
高压冷却液除冷却润滑,核心功能是冲走切屑——防止重切或堵塞刀具。传统机加工师担心雾化蒸发冷却液会导致切屑严重干扰。庆幸绝大多数铣削场景并非如此。
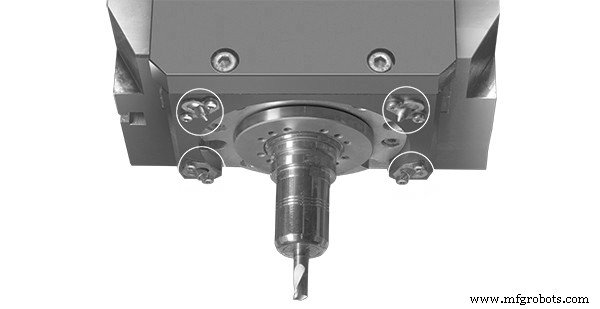
DATRON设备用雾化蒸发冷却液,经MicroJet雾化系统:压缩空气+冷却液经MicroJet喷嘴雾化直喷切削区。冷却液接触切削瞬间蒸发(带走大部分热量),切屑离开刃槽瞬间完全干燥,抛离刀具。
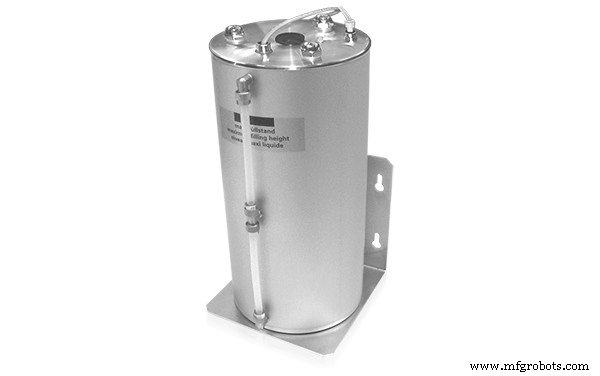
切屑落地即干,清理远比浸泡高压冷却液易。不粘机舱、不粘夹具、不互粘、不粘任何东西。故机床主轴移至切屑堆积区时,同一高压气/冷却液冲刷切削区的气流会在刀具接触工件前吹走切屑。因此绝大多数情况切屑零风险。
当然有例外。即使雾化冷却液+高压气吹,切屑仍可能难排。我经验:极小径刀具、深度达数倍直径、型腔尺寸仅略大于刀具时。无高压冷却液带走深腔切屑,须选刃槽设计优秀、能充分排屑的刀具。
切屑管理与处置
高压冷却液机床标配或选配切屑输送器:螺旋/传送带将切屑从机舱主动排出,提升几尺倾倒料斗。习惯此流程的操作员看DATRON无任何切屑输送器会困惑。
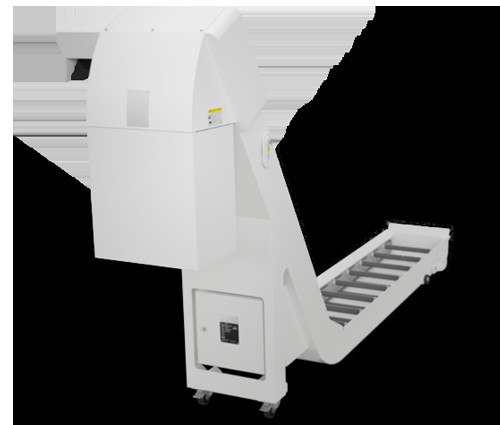
旗舰M10 Pro有选配切屑输送器,但现场多数DATRON机床无。原因回溯:切屑离开刃槽时已干,管理极简。
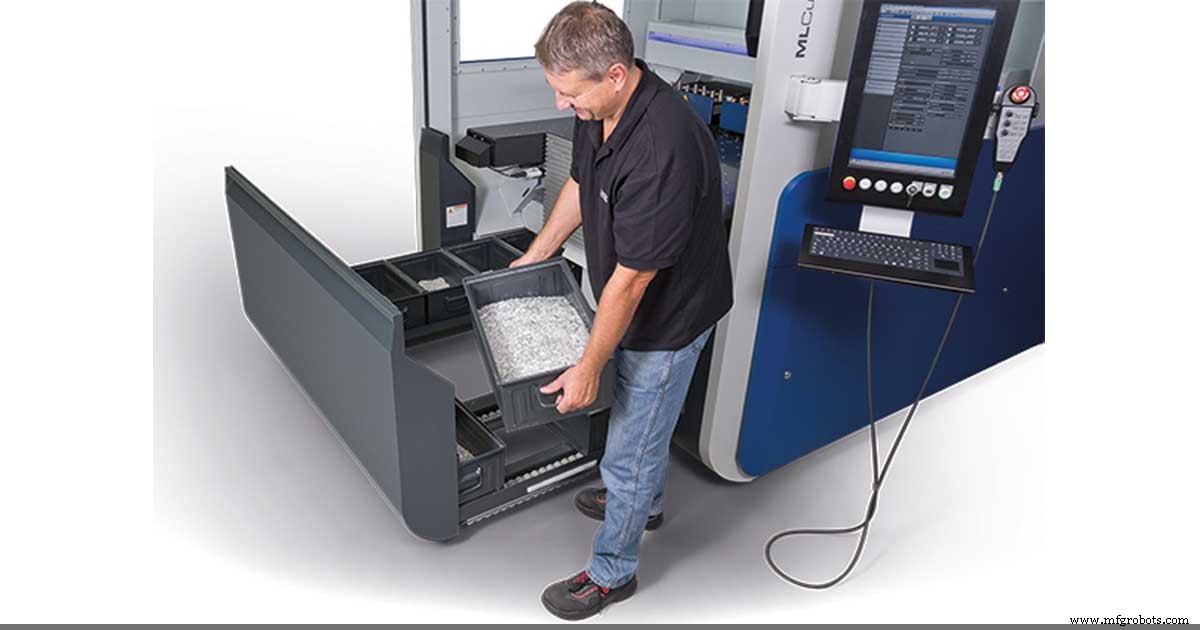
细观任何DATRON,加工台下方、机床底部上方有大量空间。此区域为切屑盘,设计为大容量积屑不干扰运行/加工。所有DATRON切屑盘可抽出,清理时铲/倒/吸即可。容纳数天连续铣削切屑仍易清理。机舱内部极少堆积点设计,切屑自然落入切屑盘。两套冷却液机床操作员常评价:清理干切屑不比湿切屑易难,只是不同。
雾化冷却液普及中,尤其高转速切削领域比传统高压冷却液更有效。DATRON加工系统雾化冷却液独树一帜——至少你的DATRON机床,能享受“切屑无沾染”的洁净加工。
数控机床