


单刃铣刀高效加工策略实战:从开槽到自适应清角全覆盖
本文基于我与DATRON应用项目经理合办的单刃铣刀网络研讨会。视频及演示零件在文末。研讨会与本文旨在证明:单刃铣刀是真正“万能”切削刀具,无论常规VMC如Haas、或高速加工中心如DATRON,都应入刀库。演示在15,000 RPM(模拟常规VMC)与35,000 RPM(展示高速机)下分别进行。目的非对比常规与高速加工,而是证明单刃铣刀两类机床皆宜。
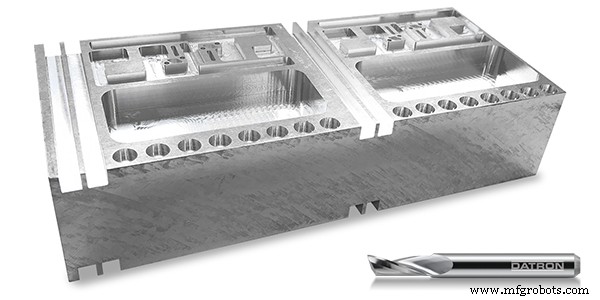
视频末尾可见本文策略实战演示产出的铝件。
加工策略——开槽:
刀具料号: 0068806A
刀具类型: 6mm单刃, 4合1
切宽: 100% (6mm/0.236″)
切深: 0.0787″/层
切屑量: 0.0063″
@ 15,000 RPM: 94.5 英寸/分 进给
@ 35,000 RPM: 220 英寸/分 进给
加工策略——入刀角度:
刀具料号: 0068806A
刀具类型: 6mm单刃, 4合1
切宽: 100% (6mm/0.245″)
总深度: 0.118″
入刀角: 5, 15, 25, 90°
切屑量: 0.0007″ – 0.0027″
@ 15,000 RPM: 10-40 英寸/分 进给
@ 35,000 RPM: 25 – 95 英寸/分 进给
加工策略——型腔加工(自适应清角)
刀具料号: 006803A
刀具类型: 3mm单刃, 4合1
切宽: 15% (0.45mm / 0.0177″)
切深: 0.118″
切屑量: 0.0035″
@ 15,000 RPM: 53.15 英寸/分 进给
@ 38,000 RPM: 133 英寸/分 进给
加工策略——型腔加工(传统)
刀具料号: 0068803A
刀具类型: 6mm单刃, 4合1
切宽: 50% (1.5mm / 0.059″)
切深: 0.039″/层
切屑量: 0.0047″
@ 15,000 RPM: 70.87 英寸/分 进给
@ 38,000 RPM: 178.6 英寸/分 进给
加工策略——小直径斜坡铣
刀具料号: 0068415E
刀具类型: 1.5mm单刃, 标准型
切宽: 100% (1.5mm / 0.059″)
切深: 0.015″/层
切屑量: 0.0007″ – 0.0013″
@ 15,000 RPM: 10 – 20 英寸/分 进给
@ 39,000 RPM: 29 – 50 英寸/分 进给
加工策略——双向自适应清角
刀具料号: 0068810A
刀具类型: 10mm单刃, 4合1
切宽: 15% (1.5mm / 0.059″)
切深: 10mm / 0.393″
切屑量: 0.0071″
@ 15,000 RPM: 106.3 英寸/分 进给
@ 32,000 RPM: 227 英寸/分 进给
数控机床