


CNC车削全解析:工艺原理、操作类型与表面优化实战
在CNC机加工车间制造零件时,若不确定合适工艺易陷入困惑,尤其对CNC加工服务不熟悉者。机加工常用自动化技术主要有CNC铣削与CNC车削,二者各有专长、互不竞争,理解车削同等重要。
什么是CNC车削?
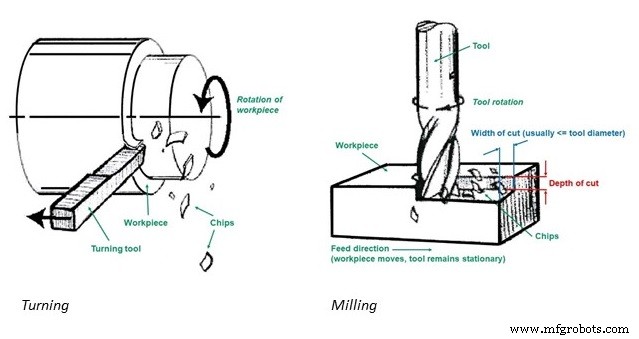
计算机数控车削(CNC Turning)是利用CNC车床,在工件旋转的同时,刀具作直线进给切削,成型圆柱类零件的精密加工工艺。工件装夹于“卡盘”以设定转速旋转,刀具进给去除材料成型。刀塔按程序动作切削,属“减材制造”(区别于3D打印增材制造)。车削中心若兼具铣削功能,可停止旋转实现钻孔、开槽、铣面等复合加工。刀具安装于电脑控制的刀塔上,刀位数越多,可加工零件越复杂。车削中心规格多样(刀位、主轴、最大外径、功率转速),直接影响加工成本。
CNC铣削与CNC车削的核心区别
客户常统称“CNC加工”,我们的职责是匹配最优工艺。本质区别在于“谁在运动”:车削中工件高速旋转、单刃刀具进给成型;铣削中工件固定、多刃刀具旋转切削。
CNC车削的9大基本操作类型
通过组合以下操作并融入计算机编程精度,可制造高品质复杂零件:
1. 锥度车削
逐步减小/增大工件直径形成锥面,用于机械结构锥面,可内/外锥。
2. 硬车削
加工硬度>45 HRC工件,通常热处理后替代磨削工序。
3. 端面车削
刀具与旋转工件轴线成适当角度切削形成平面,配合四爪卡盘可加工非圆柱形状。
4. 球面车削
逐步减少材料形成球面,适用齿轮、注塑件、液压元件等。
5. 镗孔
单刃刀具扩大工件已有孔,用于精密尺寸孔与锥孔加工。
6. 切断
刀片状刀具切入毛坯分离特定长度段料。

7. 开槽
类似切断但仅切削特定深度不贯穿,可内/外槽加工。
8. 钻孔
标准钻头固定于刀塔直接进给形成圆孔。
9. 滚花
专用工具压制直纹/菱纹提升外观与抓握性。
提升CNC车削表面质量的7大实战措施
提高切削速度
硬质合金刀具尤为适用。提高SFM缩短刀尖接触时间,减少积屑瘤,改善光洁度。
降低进给速度
改善光洁度、减轻后刀面磨损、延长刃口寿命。加大刀尖圆弧半径同理。粗加工用大进给快速去料;精加工宜低进给、小切深。
使用断屑器
断屑差导致停机清屑、刃口温升、光洁度差。断屑器产生短屑快速排出,免人工清屑提升安全。合理断屑长度可最小化振动、防缠绕、保护刃口、降低切削阻力与热、延缓磨损。
采用正确切削技巧
追求“薄到薄”切屑形态。刀具半径小于刀尖圆弧半径编程实现平滑过渡。终刀时不只看工件,更要“读切屑”:切屑特征指导工艺/刀具调整。
粗精加工分刀
粗加工用大圆弧、大前角、高进给的疏齿铣刀;精加工用细齿精加工刀配合修光刃获得优异光洁度。
切屑清理与切削液策略
铣削是否用切削液视工况而定:深腔铣削、材质、刀片类型不同策略异。部分铝合金、低碳钢、镍基合金需切削液防粘刀;但可能诱发热裂纹、缩短刀具寿命、负面影响光洁度。
检查刀柄与工装夹持
磨损刀柄导致刀片微动、颤刀、光洁度差。高金属去除率下,刚性稳定夹具至关重要。
制造工艺