


CNC工件夹持技术:稳固工件实现精密加工
CNC加工零件前,首要任务是确定最佳工件装载与夹持方案。此步骤先于刀具路径规划,至关重要。
工件夹持与装载是CNC加工核心环节。工件在工作台上的稳定性直接决定加工质量。机加工师与工程师因此开发出琳琅满目的夹持方案。
本文梳理主流夹持方法,评析优劣。
T型槽
T型槽是夹持基础,提供T形槽口,横梁在工作台底面或内部。螺母嵌入槽内,为螺栓或压板提供可移动固定点。
压板类型繁多,各有利弊。
胶粘法
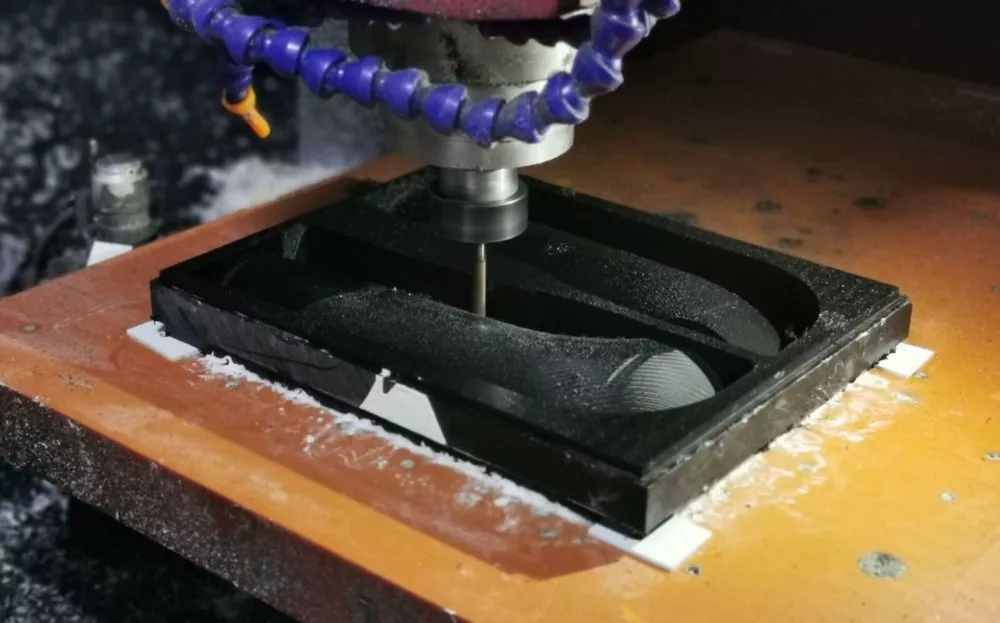
工作台加装电木块是原型加工常用夹持法,国内多数原型企业采用此法。工件易粘接于电木台面。
胶粘法简便普适,适用于平面与异形材料。强度可超地毯胶带,免去工件夹持凸耳。拆件需铲刀或手工撕离。胶水特别适合原型加工与塑料件。
施胶需均匀涂布以保工件水平。快速、低成本、高效,但不同材料表现差异大。如热熔胶会撕扯泡沫、木材表层。防损对策:仅在非关键区域点胶,或薄涂易剥离薄层。
金属件胶水固化更快。加工金属时,可在废料板上涂胶再放工件,延缓胶水过早固化,确保双面粘接。
优点:可一次粘接多件,减轻操作工负担;塑料、铝原型加工效率高。
缺点:工件可能脱落;拆件时易损伤零件。
螺栓固定法
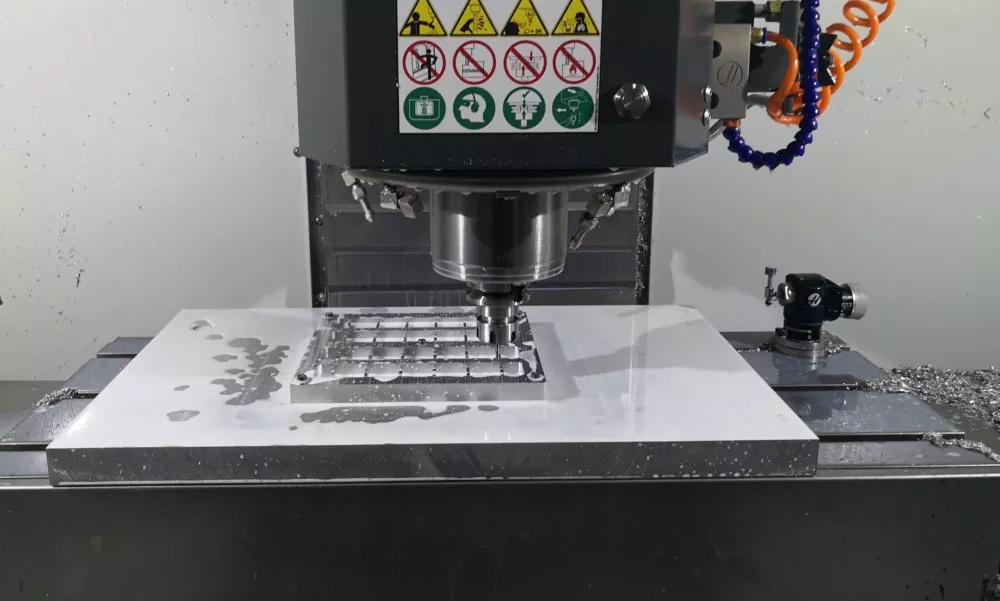
利用T型槽台面直接螺栓压紧工件。更佳做法是加装铝块,可随需攻丝配合压板,利于找平与稳定。
螺栓固定常用T型螺母、螺柱、法兰螺母。若工作台为螺纹插孔而非T槽,螺栓可直接拧入插孔固定各类压板。
优点:夹持极其稳固,可大切深加工,复杂几何形体亦无压力。
缺点:需额外材料作边框,大批量加工材料浪费显著;装夹耗时长;切割脱离边框时铰链痕迹成患。
机用虎钳
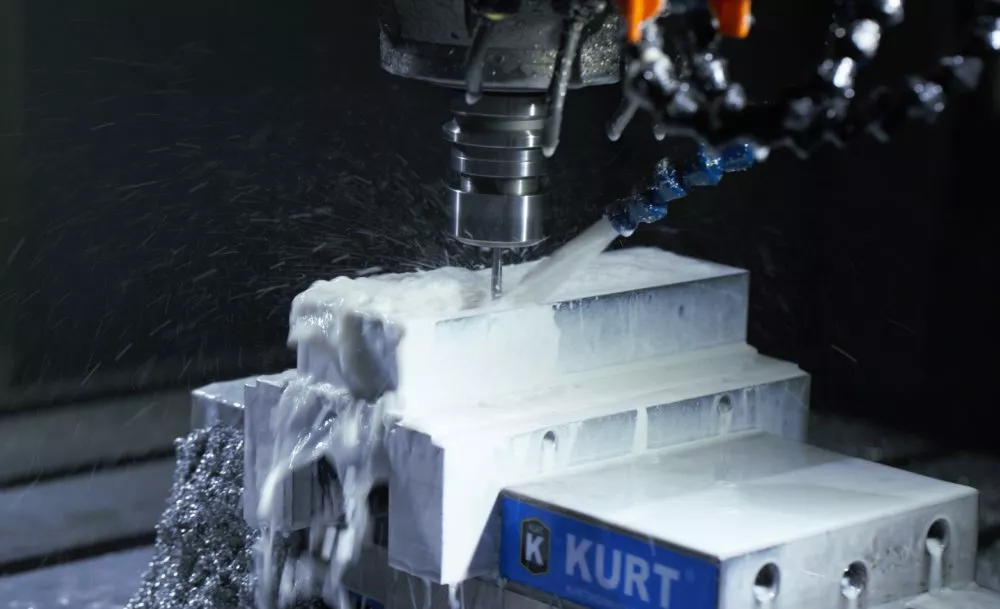
机加工师最常用标准夹持工具。虎钳双夹口夹持工件两端,刀具加工中部。特别适合直边工件,配合软爪亦可适配圆边件。
现代虎钳配快换底座,可在机床上直接装卸工件,批次切换极快。也是我们CNC车间首选方案。
优点:支持高速切削,重复定位精准,适合大批量CNC零件;可同时安装多台虎钳实现一机多件。
缺点:工件需具备平行平面的规则几何,否则需定制软爪。
压板/夹钳
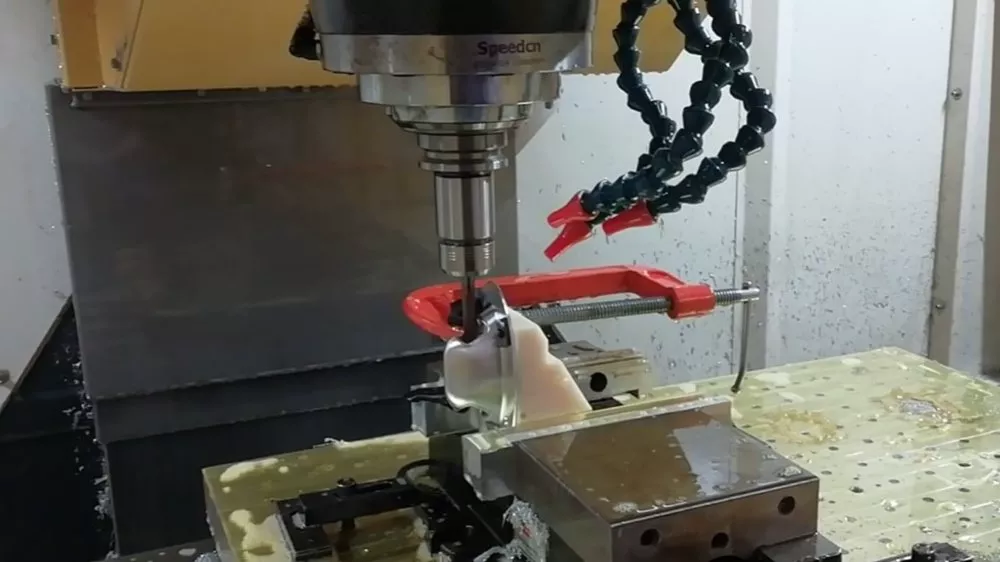
CNC加工常用压板类型:组合压板、平口钳、C型夹。
组合压板(积木式压板)由标准化设计、不同功能/规格/尺寸的组件构成,可像积木按加工需求组装。设计制造极高效,适配小批量生产。优势:定位精度高、夹持灵活、可重复使用、节能省材、使用成本低。适合略复杂形状的小批量生产。
组合精密平口钳通用性更强、标准化程度更高、操作更简易、夹持更可靠,安装夹持快捷,缩短生产准备周期,提升小批量效率。
C型夹五金店随处可买,廉价易用但简陋有弊端:单侧夹持易导致对侧翘起,加工前必须确保材料平整。切割下料需多夹配合甚至辅助固定。重载项目宜选更专业夹具。
改进方向:光滑压板底座或特种磁性材料。后者用于电永磁夹具,可提升CNC机床与加工中心效率。传统夹具定位与夹持元件占空间大,电永磁夹具利用材料固有磁力,省去笨重部件,减少干涉。但须确保磁吸力足以抵抗切削力。
液压/气动夹具借外部动力源,通过液压/气动元件精准定位、支撑、夹紧工件。可快速精确确定工件与机床/刀具相对位置。结构紧凑、多工位夹持、高速重切削、自动控制等优势显著加快加工节奏,适配CNC机床、加工中心与柔性生产线。
真空吸附台
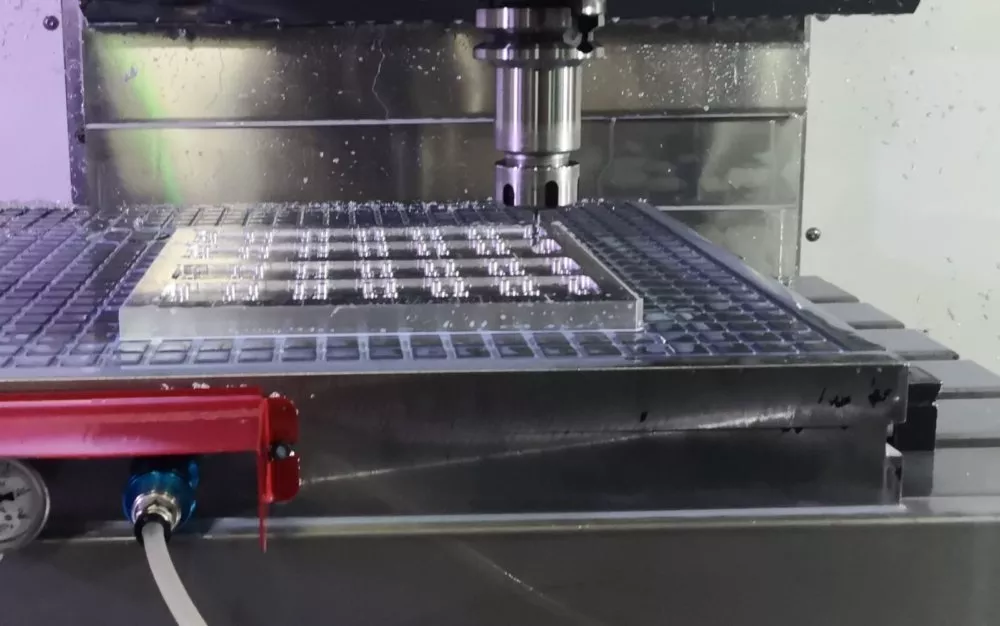
真空吸附台利用工件下方真空区与上方大气压压差产生吸附力。是CNC雕刻机加工平板件的最佳方案。
精度高、灵活性强、效率高,适用材料广,特别适合不可机械夹持的高技术复合材料、先进合成材料。能以夹具无法做到的方式最小化干涉,装夹换型极高效。
局限性:仅适合平板件,异形件需额外准备;小件接触面积不足吸力不够,除非用均匀/聚焦下压力更强的高阶真空台。
优点:装夹极快,适配不可机械夹持材料。
缺点:多仅适用简单平板件。
磁力台
磁力台利用磁性底座吸附磁性金属工件。模具制造业常用,因型腔多为钢制。通用CNC加工钢件亦适用。
多为电磁式,加工完成可断电消磁。装夹极快,无实体夹具干涉,刀具进给通达性极佳。适配轻/重切削,但不可用于铝等非磁性材料。
优点:刀具全通达、装夹快、安全可靠。
缺点:仅限磁性金属,铝材主导的制造领域受限。
定制工装夹具
大批量零件加工时标准夹持可能不足。此时定制工装夹具可大幅缩短单件周期,量产中秒级优化意义重大。
工装可导引刀具路径、大幅提升品质,但仅在绝对稳定性要求下必要。工件通常滑入/放入工装,一两个快速夹具即可锁定。
定制工装优势显著,制作方式多样:高刚性、严公差工装宜CNC加工;贴合曲面工装用FDM或SLS 3D打印更易制造。
优点:针对超大/异形工件量身定制,缩短装夹时间、保证稳定性。
缺点:延长交期、增加成本;专用工装不通用。
3ERP将持续分享CNC加工知识,如需了解我们的CNC加工能力,请查阅服务详情。
数控机床