


金属表面处理专业指南:工艺选型与最佳实践
金属表面处理是零件交付的质量放大器。工艺选型失误将导致材料浪费、周期延长、市场窗口期错失。本文构建表面处理知识体系:基础认知、主流工艺图谱、粗糙度量测标准、工程选型决策模型,助您精准匹配工艺与场景。
表面处理基础认知
同义词:表面纹理、粗糙度、表面拓扑。本质:通过增材/减材/重塑改变金属表面形态,实现防护化学反应与美学升级双重目标。
工艺选择取决于终端用途:医疗/光学仪器需镜面级精度;普通工业场景容忍度更高。
表面处理的七大核心价值
- 美学升级:满足客户对产品颜值的心理预期。
- 耐腐蚀强化:阻隔腐蚀介质,延长使用寿命。
- 工艺友好性:如拉丝/打磨预处理显著提升涂装附着力。
- 导电性调控
- 耐化学介质攻击
- 耐磨/强度提升
- 降低摩擦系数
主流金属表面处理工艺图谱
阳极氧化
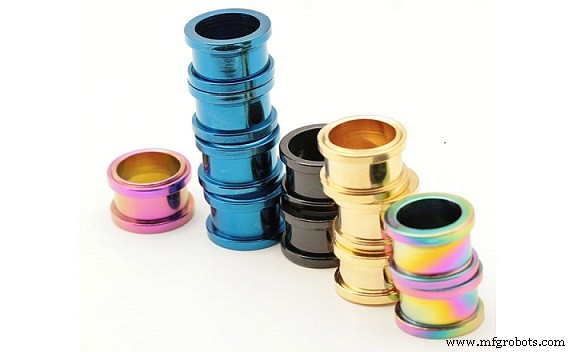
电化学增厚天然氧化层,提升耐磨/耐蚀/附着力,微观纹理硬化。铝/钛/镁适用。
粉末喷涂
静电吸附干粉→高温固化成膜。军工/汽车/工具行业主流,耐冲击/耐候/色彩丰富。
酸洗钝化
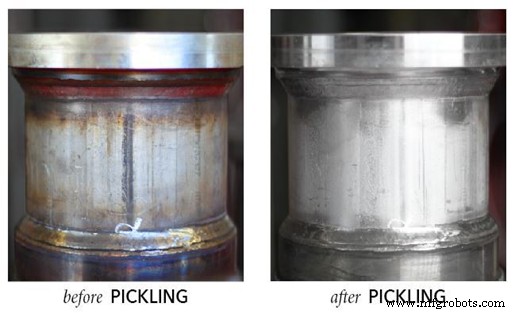
酸性洗涤液除氧化皮/杂质,钝化膜延缓腐蚀。热加工后必经工序,但酸性残留需后续工序中和。
抛光
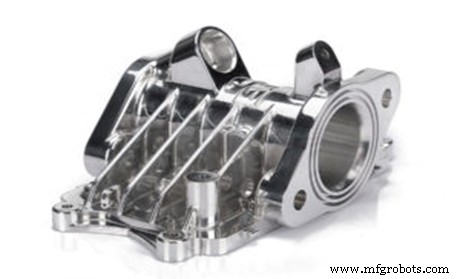
物理/化学手段产出镜面反射面,新旧件均适用。
磨削/打磨
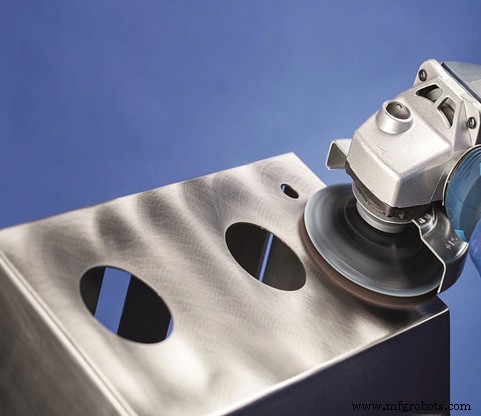
角磨机/砂轮去除宏观不平,涂装前标准预处理。适用铝/低碳钢/铸铁/不锈钢。
研磨/拉平
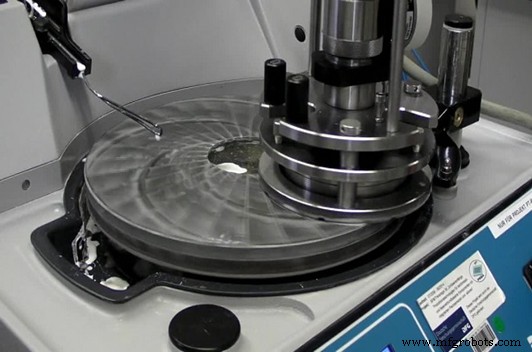
软性工具+温和研磨浆手工微修,实现微米级平整度与微坑填平,适配高精密小件。
表面粗糙度量测三大手段
- 粗糙度比较块法:目视/指触对标标准样块,主观性强、精度低。适配铸造/喷砂/车削/磨削/EDM等常规工艺。
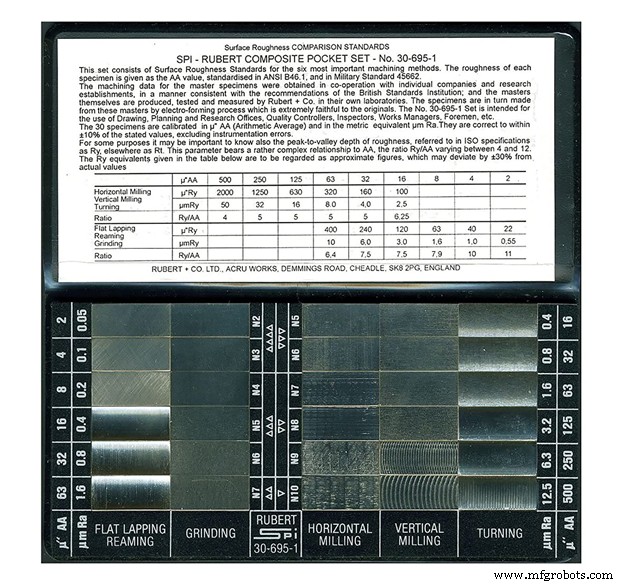
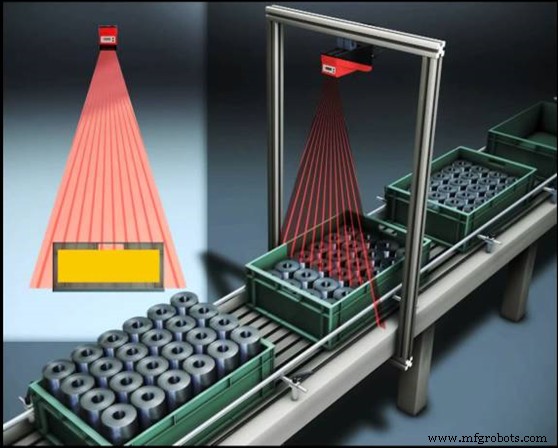
- 轮廓仪/轮廓扫描仪:触针/激光扫描量化轮廓,高精度、可追溯,主流工业标准。
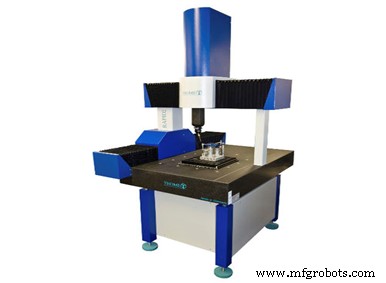
- 三坐标测量机(CMM):新增表面粗糙度探头,实现尺寸与表面一体化检测。
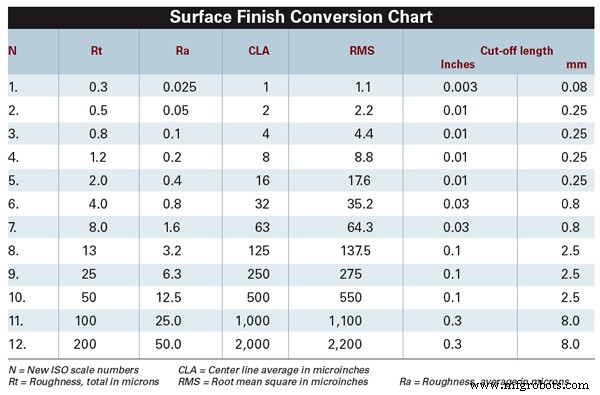
表面粗糙度Ra参数速查表
Ra(算术平均偏差)是主流表征参数,单位μm,ISO分级标准。Ra越小越光滑,越大越粗糙。附参考对照表供工程选型速查。
工程选型决策模型:三维评估法
交付时效
工艺周期差异巨大:电镀/阳极氧化需数小时-数天;抛光/喷砂可在小时级完成。按项目节点倒排工期选工艺。
材料适配性
软性材料禁用强磨削;硬质材料弱处理无效。材料-工艺匹配矩阵是选型前提。
成本边界
成品定价锚定处理预算上限。低价件采用高成本工艺将丧失价格竞争力。成本效益比是商业决策红线。
结语
科学表面处理是双赢:用户获得品质体验,制造商构建成本护城河。深度研判需求、匹配工艺、精准执行,方能规避风险创造价值。
RapidDirect:您的快速成型与表面处理一体化伙伴
200套3/4/5轴CNC机群+全工艺表面处理产线,中国制造高性价比标杆。全公差/全材料/全工艺覆盖,承诺交期必达。远程协作:邮件沟通或上传CAD即时获报价,享受30%成本优势与ISO 9001:2015品质保障。
常见问题解答
Q: 如何刷漆无刷痕?
A: 除旧漆打磨平整 → 油性底漆干透 → 细砂纸二次打磨 → 漆料充分搅拌薄涂多遍 或 改用喷涂设备。
Q: 影响表面处理质量的因素?
A: 刀具几何精度、刀具磨损、积屑瘤、机床几何精度。
Q: 表面缺陷的根源?
A: 切削材料断裂、工件变形、机床固有振动/误差。
数控机床