亿迅智能制造网
工业4.0先进制造技术信息网站!
首页 | 制造技术 | 制造设备 | 工业物联网 | 工业材料 | 设备保养维修 | 工业编程 |
home  MfgRobots >> 亿迅智能制造网 >  >> Manufacturing Technology >> 制造工艺

钣金设计制造指南:DFM核心原则与可制造性实战技巧

钣金设计导论

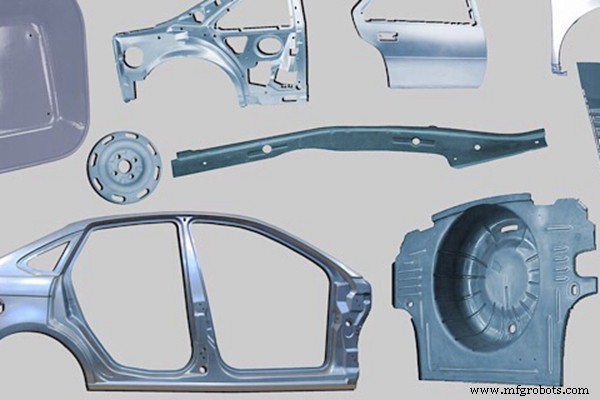
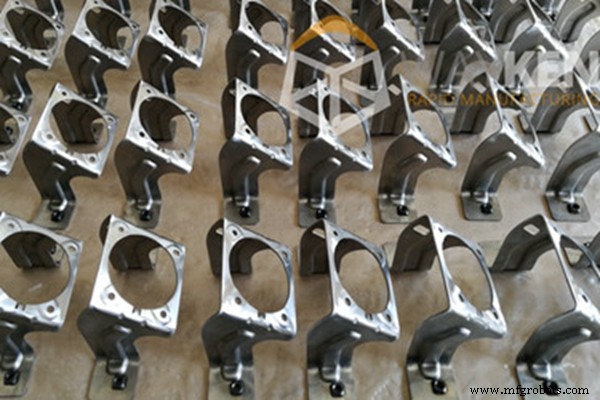
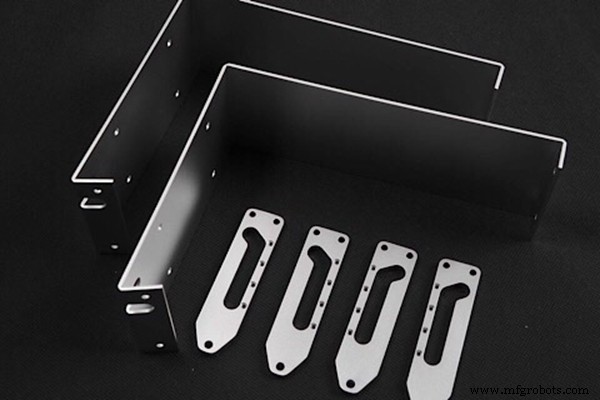
环顾四周,饮料罐、炊具、文件柜到车身、机架、排气系统,钣金件无处不在。钣金以轻、薄、稳、弹特性成为工业与消费品核心材料。工业界推行DFM(面向制造设计)理念,通过前置工艺约束规避设计缺陷,压缩交付周期。本文系统阐述钣金基础工序、DFM设计准则、常见设计误区与原型制造路径。

什么是钣金?

铝、黄铜、钛、镍、锡、铜等金属经轧制成薄板/箔/厚板。厚度分级:箔<0.2mm,板0.2-6mm,厚板>6mm。轻薄稳弹特性使其成覆盖、结构件首选。
钣金设计制造指南:DFM核心原则与可制造性实战技巧

钣金基础工序

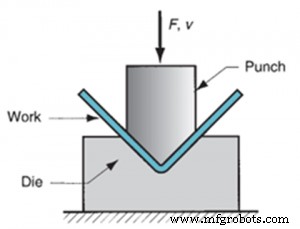
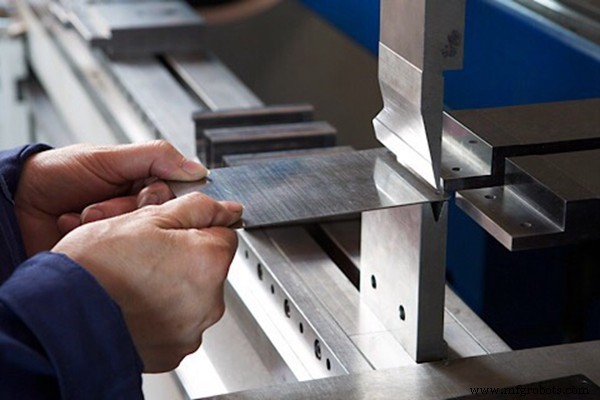
1. 折弯

工件置于凹模,冲头压制成形。常用折弯机/压力机。
钣金设计制造指南:DFM核心原则与可制造性实战技巧

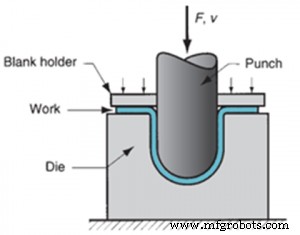
2. 深冲/拉伸

压料圈锁紧板料,冲头拉伸成空腔/凹陷形状。
钣金设计制造指南:DFM核心原则与可制造性实战技巧

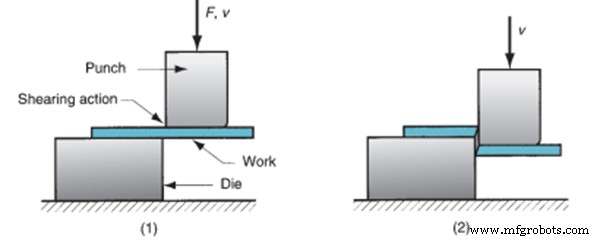
3. 剪切

冲头垂直下压剪切分离,非成形工艺。
钣金设计制造指南:DFM核心原则与可制造性实战技巧

4. 专用成形工艺

  • 旋压:轴对称件旋压成形
  • 拉伸弯曲:同时拉伸弯曲成空间曲面
  • 压花:制造凸起文字/花纹
  • 挤压精整:定尺/整形复合工艺
  • 修边:去毛刺平整切边
  • 冲孔:尖冲头穿孔
  • 落料冲孔:圆孔冲切
  • 落料:切取特定轮廓坯料(垫圈/盘类)

钣金DFM设计准则

研究显示制造企业40%工时消耗在纠错,其中24%为可制造性错误。DFM核心:简化结构、标准化零件、降低成本、压缩周期。
钣金设计制造指南:DFM核心原则与可制造性实战技巧

关键设计参数

  • 孔径≥板厚t:小孔需小冲头易折断,最小孔径设为板厚。
  • 折弯工艺缺口:折弯线交汇处预留缺口,防止撕裂变形。
  • 孔到折弯距离≥1.5t+R:避免折弯变形拉裂孔边。
  • 最小折弯内圆角R≥t:材料越软R可越小,但建议R≥t通用准则。
  • 法兰宽度≥4t:保证成形稳定性与外观平整度。

DFM实战设计口诀

  1. 孔径大于板厚
  2. 孔距≥2t,防冲孔变形
  3. 孔到板边≥t
  4. 孔到折弯线≥1.5t

DFM核心收益

  • 大幅降低综合制造成本
  • 减少人工返工工时
  • 提升产品一致性质量
  • 提高客户交付满意度
  • 压缩新品开发周期
  • 标准化设计降低供应链复杂度

钣金设计制造指南:DFM核心原则与可制造性实战技巧

钣金设计八大禁忌

  1. 无折弯特征的3D模型直接下单
  2. 尖角/垂直理论交点未倒圆
  3. 特征靠近折弯线(<2t)
  4. 展平图选型未验证
  5. 工艺类型选型错误(如深冲件误选折弯)
  6. CAD文件缺厚度/公差/材料/表面处理关键规格
  7. 焊接要求不切实际(如密封焊未标气密等级)
  8. 忽视U型槽结构强度校核

钣金原型制造路径

钣金设计制造指南:DFM核心原则与可制造性实战技巧

  • 精密冲压原型:冲压机+精密模具,高精度、材料真实性强。
  • 快速原型:3D数模驱动激光切割/折弯/3D打印混合制造,周期最短。
  • 增量成形:铣床单点成形,无需模具,适合小批量迭代验证。

结语

钣金贯穿家电、汽车、机器人、消费电子全产业链。掌握基础工序、践行DFM准则、规避设计禁忌、选择正确原型路径,是钣金产品从概念到量产成功的关键。

制造工艺

  1. 可制造性设计 (DFM) 实战指南:工程师与设计师的必修课
  2. 板材折弯机详解:类型、工艺与应用
  3. 面向无缝金属制造的设计:6 大实证策略
  4. 精通钣金设计:加速生产、降本增效的实证技巧
  5. 削减钣金制造成本的 8 条专家建议
  6. RIM 设计成功的 5 大核心策略
  7. 选择最佳钣金切割工具:CNC剪板机、等离子、水刀与光纤激光方案对比
  8. 可制造性设计进阶指南(二):公差管控与特征优化
  9. 可制造性设计核心指南(一):钣金弯曲、沉孔与倒角规范
  10. 精密钣金设计的5大黄金法则
  11. 六大防锈策略:守护铁钢免受腐蚀
  12. 钣金弯曲设计专家指南:形状、强度与精度的完美平衡