


沉头EDM电火花加工:原理、优势与局限全解析
沉头电火花加工(EDM)——又称冲头EDM、常规EDM、模腔EDM、铣刨EDM——是历史最悠久、知名度最高的EDM类型之一。它是一种独特的加工方法,甚至能在极硬材料中以高精度制造复杂零件。
本文将总结什么是沉头EDM机床、其工作原理及采用理由。
沉头EDM如何工作?
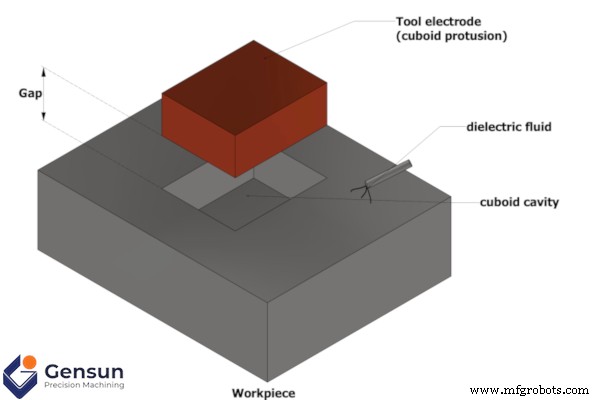
沉头EDM与其他电火花加工原理相同:EDM工具(电极)与工件间的电压差产生火花。火花产生的高热能熔化或气化工件和电极微小部分,碎屑随介质液冲走。
与其他EDM一样,火花每秒发生数千次,实际上在“切割”工件。过程中电极缓慢沉入工件,将工作面“加工”至所需深度。随后工具退出,工件上形成电极的倒置镜像。
大多数情况下,沉头EDM使用石墨电极和煤油等烃类油作介质液。虽有其他选项针对特定项目,但石墨电极与烃类油在刀具耐用性、表面光洁度和成本间取得良好平衡。
沉头EDM:优势与局限
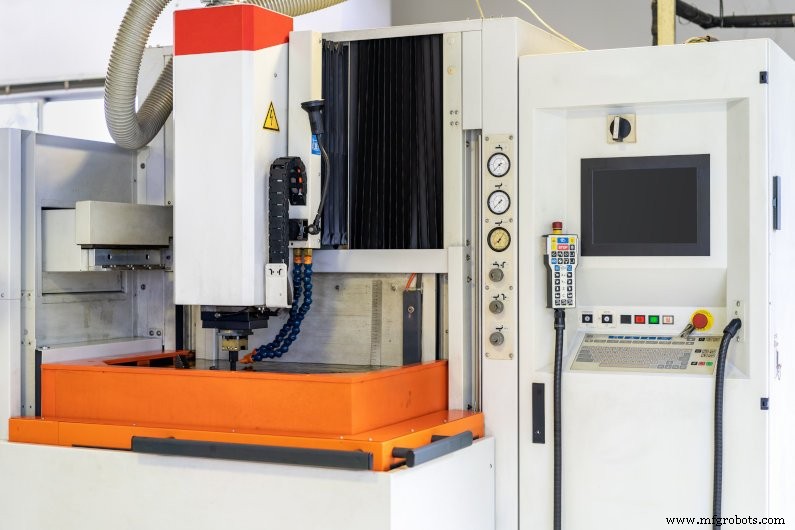
作为制造工艺,沉头EDM兼具能力与局限,更适合特定应用。主要优势在于:
- 无需穿透金属全厚度,即可制造极精细复杂的细节。
- 能实现极高质量表面光洁度,尤其采用二次精加工道次时。
- 适合加工硬质材料,如工具钢、钨、先进镍基合金,甚至倾斜面也适用。
- 全CNC流程,极少需人工监督。
主要局限在于:
- 仅适用导电材料,异质材料效果不佳。
- 比其他EDM类型更慢,也可能慢于替代加工方法。
- 每种特殊切削需定制新电极,且电极损耗后需更换。
- 通常比其他加工更昂贵,尤其电极生产和消耗成本高。
除少数细微差异,沉头EDM与线切割EDM优劣势相似。最大区别:线切割只能从边缘或预制孔起切全厚度;沉头EDM可将电极以任意深度沉入工件任意面。线切割对大量线性切割更快更省,但不适合制造盲孔特征或三维曲面——这正是沉头EDM的长处!
该制造工艺适合您吗?
虽然其他加工工艺往往能更快或更低成本地切割成型材料,但沉头EDM仍是重要的专用工艺。它极擅长加工高硬度材料或其他工艺难以甚至无法实现的复杂细节。
这使其成为制造耐用模具、电机轴内花键等复杂特征、超薄冷却翅等微小细节的理想选择。若想深入了解电火花加工能力,判断是否适合您的下个项目,请访问Gensun的EDM服务页面。
数控机床
- 镗铣机床全解析:工作原理、类型与应用领域
- 轧机详解:类型、工艺流程与工业应用
- 深度解析铣床:功能、应用与优势
- 智能制造:定义、优势与实施路径
- 什么是CNC?计算机数控技术核心原理与分类全解
- CNC机床工作原理深度解析:从G代码到智能制造
- 为什么铝是CNC加工首选材料:优势、用途与替代方案全解析
- 成型EDM与线切割EDM:核心差异与应用场景详解
- CNC 精密加工:优势边界、局限性与选型决策全景指南
- 线切割EDM优劣势全解析与选型决策指南
- EDM成型加工(Die Sinking)原理、工艺与精密制造优势
- 线切割EDM五大核心价值:复杂零件、零接触、低成本、微米精度、高公差——硬脆难加工材料终极方案