


成型EDM与线切割EDM:核心差异与应用场景
EDM因能获得难以铣削的极复杂形状而流行,在钛等硬质材料加工中也表现出色。EDM是利用电火花放电加工的减材制造技术。EDM分成型EDM和线切割EDM两种。本文对比两种工艺差异,指出各自应用、特点和优势。
什么是成型EDM?
成型电火花加工,又称冲头EDM、体积EDM或型腔EDM。
成型EDM需要电极、绝缘液和电源。电源连接电极和工件。连接产生的火花形成通道。与线切割不同,成型EDM不完全切断材料。这使操作员能生产复杂形状,且不在材料中产生应力,是制造注塑模和冲压模的绝佳手段。
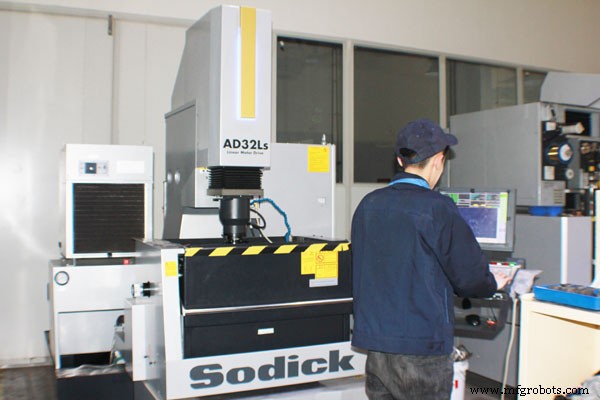
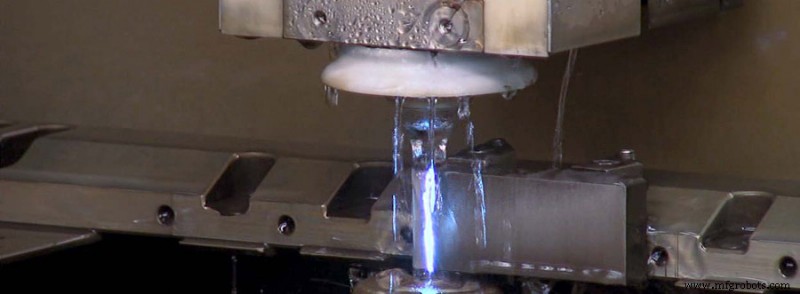
成型EDM机床使用浸没在油或去离子水等液体中的电极和工件。电源连接电极在两者间产生电位差,形成等离子通道和火花跳跃。电源火花倾向于连续发生。随着火花持续形成,基体金属开始腐蚀,电极下降,产生该EDM机床的“凸起”或“下沉”效应。过程完成取出各部件时,基体金属已腐蚀成极特定形状或设计——类似雕刻。EDM机床加工硬金属更快,为企业提供当今工业生产最佳效率。
什么是线切割EDM?
线切割电火花加工(EDM)使用单根细线切割厚金属,实现标准CNC机床无法达到的精确切割和分割。类似成型EDM,线切割使用电极和火花切割金属。利用火花腐蚀技术,线切割将被切工件浸没在去离子水中,细线作为电极产生火花粗加工或刮削工件成所需形状,线不接触工件。自动送丝确保丝线永不磨损,切割一致,实现可重复精度。
线切割加工中,细金属丝夹在两个金刚石导轮间,一上一下工件,按CNC指令沿X、Y轴移动(上导轮可沿其他轴移动实现更复杂切割)。与其他EDM工艺一样,电火花在丝和工件间产生火花,导致工件腐蚀。
线切割过程中可使用极细规格丝(直径小至20微米),实现工件极精细切割。但与成型EDM一样,常见做法是先粗加工再精加工。
成型EDM与线切割EDM有何区别?
线切割和成型EDM均利用电流切割或烧蚀导电材料。两工艺中电极均不接触被加工材料。与线切割不同,成型EDM不完全切断材料(除非需要),因此应用范围更广,如盲腔/键槽、薄壁或横截面。这种多功能性使成型EDM成为冲压和注塑模组件的有效技术。
成型EDM与线切割EDM应用
成型EDM用于制造复杂型腔,特别适合制造模具、冲模和其他工装——特别是工具钢等硬质材料。它也比其他加工工艺更好地生产锐利内角和深筋。
常见成型EDM应用:
- 快速模具
- 模具制造
- 注塑模
- 冲模
- 精细细节
- 锐利内角
- 深薄筋
- 盲腔
- 盲键槽
- 内花键
线切割常用于切割极厚硬质金属板而非传统加工。是制造冲头、工具和模具的热门工艺。线切割不引起零件变形,产生良好表面光洁度。
常见线切割应用:
- 厚板
- 挤压模
- 落料冲头
- 汽车和航空航天零件
- 严格公差零件
- 医疗和牙科设备
- 不允许有毛刺场合
- 常规加工易断裂的薄件
SANS Machining是原型和小批量制造专家,精通各类加工形式。随时联系工程师获取技术支持,清晰了解每步功能。
制造工艺
- 镜面火花机 vs 线切割:核心差异与典型应用场景深度解析
- 电火花加工(EDM)全解析:精密除料的非传统之道
- 模板与支模区别详解:浇筑混凝土成型的两种称呼
- "Electronic" 与 "Electric":澄清两词本质区别
- 传感器与换能器:核心区别与实际应用对比
- 云计算与虚拟化:核心差异与业务影响
- 螺栓 vs 螺丝:如何为项目选择正确紧固件
- 平面法兰(FF) vs 凸面法兰(RF):结构差异、适用工况与最佳实践
- 铜、青铜、黄铜如何区分?成分、性能与应用全指南
- 理解管钢(TS)与空心结构钢(HSS)的区别
- FRP 与玻璃钢:核心区别与工业效益解析
- Python 与 PHP:关键差异、优势与语言选择指南