


线切割EDM全解析:工作原理与核心价值
提到加工,人们首先想到的可能是车床和铣床。但还有多种加工工艺可能更适合特定应用,电火花加工(EDM)便是其中之一。
本文将深入剖析电火花加工的一种——线切割EDM的功能与能力。
什么是线切割电火花加工?
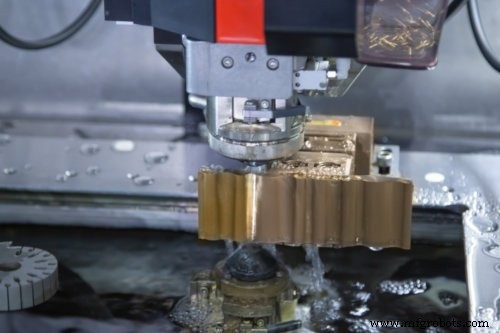
线切割EDM使用连续穿过工件的金属丝,以极小切口宽度切割复杂形状,实现严格公差。该工艺特别适合精密切割既硬又厚的导电材料,部分机床可切割300mm以上厚度材料。
各类EDM遵循相同基本原理:电极与介质液配合,利用电力使导电工件微观碎裂。本质上,电极与导电工件的高电位差(电压)导致介质液电离并导电。每次放电虽仅去除极微量材料,但每秒发生数十万次。
线切割中,极细金属丝作阴极,导电工件作阳极。金属丝在两导轨间运行,导轨可独立移动创造独特形状。这也带来工艺局限:金属丝通常必须穿透整个工件。
与其他EDM类似,阴阳极通常不物理接触。高电位差使介质液电离导电。简单说,火花熔化气化金属丝电极和工件微小部分(EDM切屑),随介质液循环冲走过滤。
线切割EDM如何工作?
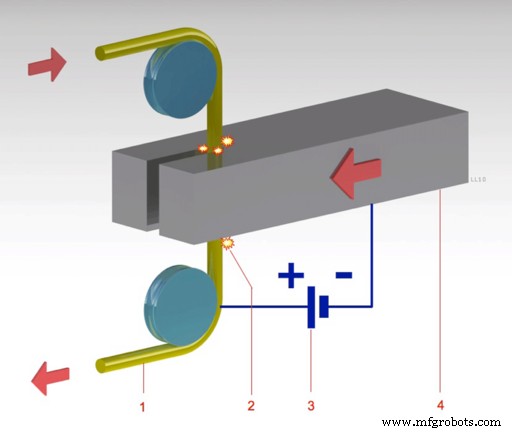
LaurensvanLieshout提供的“线切割EDM”示例
公共领域,via Wikimedia Commons
因火花损耗金属丝电极,需持续穿过工件并补充。同样,介质液(线切割通常用去离子水)循环、过滤、去离子,防止异常放电。
金属丝系统和介质液是线切割EDM两大核心组件,必须协同工作以确保高效精密切割和高质量表面光洁度。
金属丝系统
线切割金属丝通常为黄铜或铜,有时镀锌提高一致性和效率。丝径极细,通常≤0.3mm,火花侵蚀磨损快。因此需用装有数公里金属丝的线轴持续送丝,损耗丝最后回收。
介质液
去离子水在线切割EDM中有三大功能:
- 提供介质控制强力火花,
- 冲走工件和金属丝上的EDM切屑,
- 冷却工件防过度热应力。
正常工作时,去离子水应在金属丝电极和工件间起绝缘作用,直到两者电荷差足够高。这使不同点火花“强度”相近,在金属丝周围形成平滑均匀切割。过多污染物会削弱水的绝缘性,导致放电不稳定不一致。
这也是介质液须持续冲刷防止EDM切屑和离子堆积的原因。为有效实现,工件应浸没且切削区有稳定去离子水直流。
流动液体还带走切割区热量,防过热导致工件热应力。特别是厚材料,流体流动须精细控制以管理工件热影响区(HAZ)。过度热应力可能导致切割面附近微裂纹和材料性能改变。
线切割EDM:优势与局限
了解工作原理后,梳理其主要优劣势。
主要优势:
- 切割极硬材料的首选方法,尤其切割角度非垂直于工件表面时。
- 可达极严公差(±0.012mm),切口极小,全程无锥度。
- 适合极薄和极厚材料,不显著影响切割质量或导致零件变形。
- 能获极高表面光洁度,尤其修光道次平滑快速粗加工后。
- 全CNC流程,操作员通常仅需上下料耗材和零件,可节省人力。
主要局限:
- 仅适用导电材料。
- 异质材料(如碳纤维增强聚合物)和不纯材料(如大夹杂物廉价工具钢)一般不适用。
- 视条件有时比其他适用工艺更耗时。
- 不能钻孔,设计需孔时可能需用其他工艺(如打孔EDM)预制。
- 耗材成本可能比水切割等替代方案更高。
另一考量:线切割EDM可能向工件引入热应力,改变材料性能或致微裂纹。但另一方面,它不施加任何机械切削力。
线切割EDM适合您的项目吗?
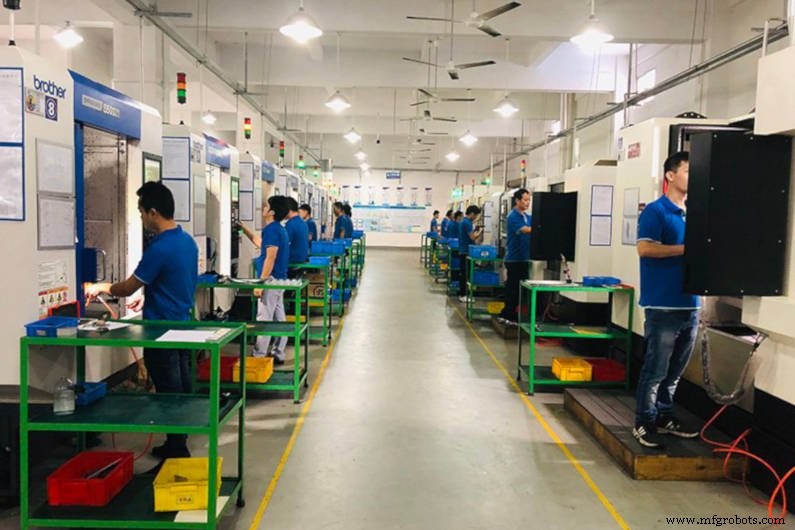
若上述潜在局限不适用您的项目,线切割EDM是切割高厚度硬材料的卓越方法。该工艺代名词即精度、准确性、一致性和高质量。
因此线切割EDM常用于复杂几何、严公差零件,特别是先进材料。脆弱医疗器械部件、精密航空航天零件、钛等极硬材料刀具制造都是绝佳应用场景。
若想了解线切割EDM如何生产您的精密切割零件,请访问我们的线切割EDM服务页面,看看Gensun能提供什么。
数控机床