


电火花加工(EDM)原理与工业应用深度解析
20世纪数控车床问世以来,传统切削加工长期主导多行业零部件制造。但如同所有技术演进,传统切削近年触及极限,逐渐被电火花加工(EDM)等新技术取代。EDM(亦称火花加工/火花腐蚀)摒弃机械切削力,利用热能去除工件材料,实现高精度成型。
想了解EDM工作原理、类型分类及相较传统加工的优势?本文为你详细拆解。
电火花加工如何工作?
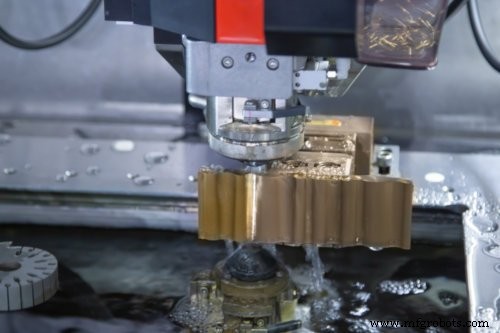
电火花加工(EDM)穿丝机。
EDM设备配备电极,用于分解硬质合金、淬火钢等导电材料。与传统切削工具旋转接触工件不同,EDM电极通常不接触工件,而是维持微小间隙。高频电火花从电极放电至工件,气化/熔化金属表面形成切削。电极运动轨迹通常由CNC技术控制。除CNC与放电外,电极与工件浸没于介质液中,介质液控制火花并冷却工件。
电火花加工机床有哪些类型?
EDM机床分三类:
- 成型电火花加工机(Sinker EDM)
- 线切割电火花加工机(Wire EDM)
- 小孔电火花加工机(Hole EDM)
#1 成型电火花加工(Sinker EDM)
成型EDM(又称冲模EDM)是目前最常用类型。电极预加工成工件镜像反形。电极压向工件放电,即刻获得原形状的负形。例如需在工件上加工长方体型腔,电极须加工成长方体凸起。成型EDM适合表面光洁度要求苛刻、切削异种/难加工材料的场景,免去后续抛光。主要缺点:材料去除率低于其他EDM类型。
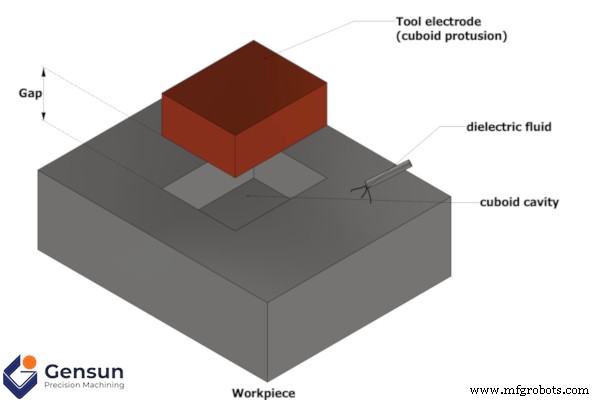
成型EDM加工长方体型腔
#2 线切割电火花加工(Wire EDM)
线切割EDM(又称线切割)以细金属丝(通常黄铜/铜)为电极。运作类似传统CNC:金属丝穿过工件,气化周边金属形成切削几何形状。但与传统加工不同,金属丝必须完全穿透工件才能切削,即线切割在三维工件上实现二维切割。线切割适合小尺寸高精度切削,因低成本高精度成为原型制造首选。了解精度与准确度的区别。
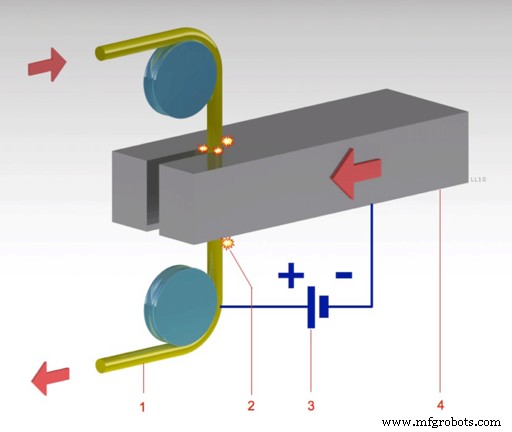
线切割EDM示例 by LaurensvanLieshout (公共领域, via Wikimedia Commons)
#3 小孔电火花加工(Hole Drilling EDM)
顾名思义,用于钻微孔。管状电极内流介质液(如去离子水),钻孔速度超越传统钻床。特别适合极微小孔加工,免去去毛刺工序。
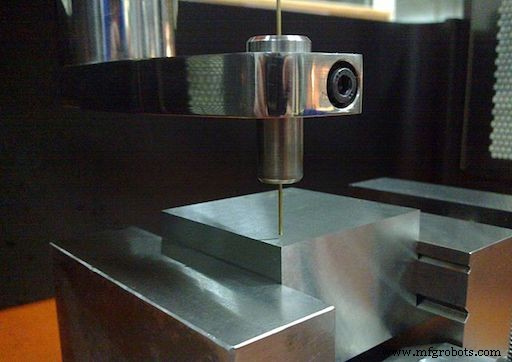
小孔EDM示例 by Qw5646 (公共领域, via Wikimedia Commons)
CNC加工与电火花加工如何选择?
我们始终告知客户:CNC与EDM均为先进加工技术,几乎能实现任意设计。但错误选择会导致交期延长、精度偏差。EDM特别适合钛、钨等高硬度导电材料;亦适用于脆性材料担忧场景,因EDM无需高切削力。Gensun Precision Machining作为亚洲领先的CNC与EDM服务商,拥有资深工程师团队,助您判断最优工艺。欢迎联系共议项目。
工业技术