


降低CNC原型成本的6大实战策略
发布于 2019年6月10日 | 作者:Tony,WayKen项目经理
尽管技术进步,CNC原型成本依然不菲:需高级技师、专业设备、昂贵合金。在设计阶段引入成本控制,能从源头降低项目总成本。
CNC原型成本构成
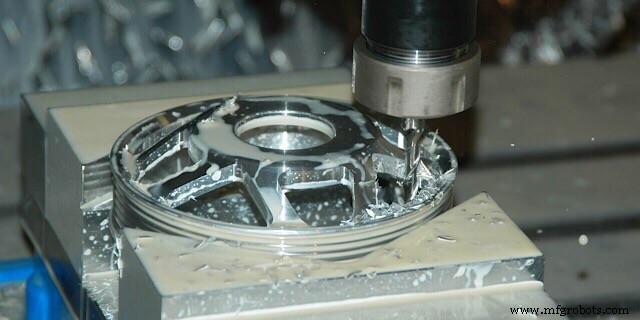
四大核心支出:
- 毛坯材料: 减材制造需大块毛坯,质量常达成品3-5倍。选材直接影响材料成本。
- 准备工时: 编程、装夹、刀具装配等非切削准备时间。
- 加工工时: 含实切、换刀、装卸、机床间转移。占比最大,必须压缩。
- 附加工时: 文件流转、发货等行政停顿,取决于供应商效率。
降低原型成本的6大技巧
科学选材
新手常默认结构钢或盲目选钛合金/不锈钢防锈。材料单价非决定因素:大批量切削选铝合金,加工速度快,节省工时可抵消材料溢价。避免过度指标:如仅需耐800℃却选900℃材料,硬度更高、加工难度大、成本增。
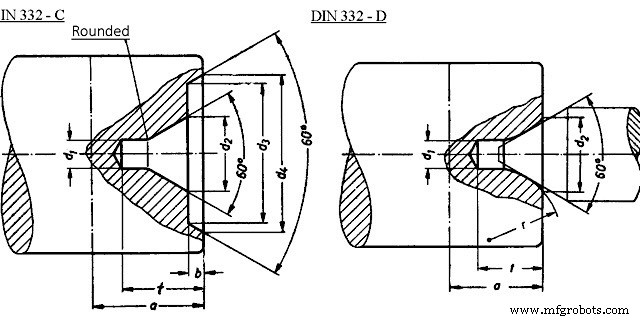
增加定位基准面
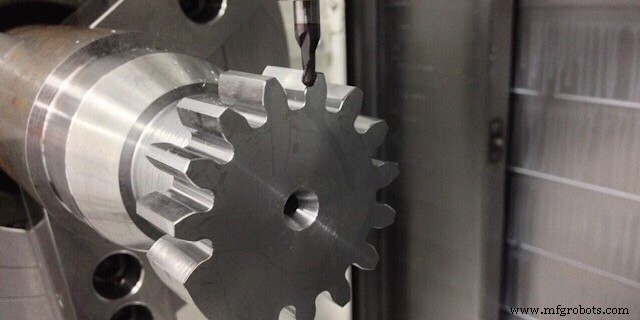
在零件设计预留定位特征(如轴类件两端中心孔、盒类件底面加两垂直孔),可复用装夹方案,大幅缩短装调时间。
规避复杂自由曲面
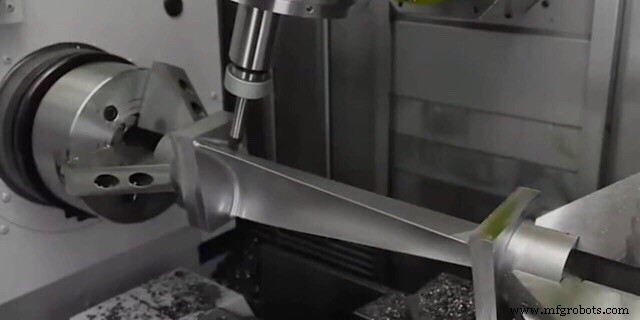
高光洁度自由曲面需球头刀微小步距(0.05-0.1mm)单向扫描,大面积极耗时。快速原型阶段应简化曲面设计。
避免薄壁与深腔
切削力大,薄壁/深腔易变形。虽可降参数对抗,但会增加工时。设计应保证壁厚、避免深腔。
小批量下单替代单件
若后续可能需多件测试,首单即下小批量。厂家仅需一次装调,边际成本远低于分批下单。
合理设定公差与粗糙度
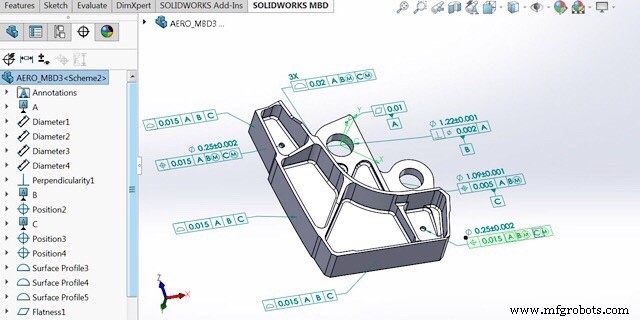
盲目追求高精度(IT6以上)和镜面(Ra0.8)会强制引入磨削、热处理,周期至少增1天。建议非关键面公差IT9、粗糙度Ra3.2,仅关键配合面提高要求。
数控机床