


五轴CNC精制转子叶片:专家级工艺实战
发布于 2019年10月8日 | 作者:Victoria,WayKen项目经理
生活中鲜有人知转子结构,但对狂热工程师而言,它是核心执念。转子/叶片是发动机风扇,利用废气吹送燃料蒸汽提升性能。转子将流体能量转化为机械功,是航空发动机、燃气/汽轮机核心部件。工程师梦寐以求:高精度转子叶片原型验证设计。五轴CNC铣削如何完美制造?
转子技术演进背景
天然气发电居世界第二。燃气轮机转化能量,压气机转子是制造难点。涡轮叶片从实体→中空、有余料→无余料、定向凝固单晶中空,形腔结构日益复杂。
铣削用于自由曲面:模具、航空航天、涡轮叶片、叶轮均属铣削难加工件。
传统夹具方案痛点
五轴加工转子叶片:底面定位、内孔找正,核心是叶型加工。传统液压压板夹具:油缸推动杠杆顶压工件顶面。缺陷显著:
- 夹持力受限:油缸尺寸限制夹持力上限。
- 机构加工难:要求压板不随工件旋转,对上下同轴度要求极高。
- 占用加工空间:顶压杠杆干涉刀具路径,加大编程难度。
- 安装维护繁琐:气路连接复杂,通用性差,换型需重新设计。
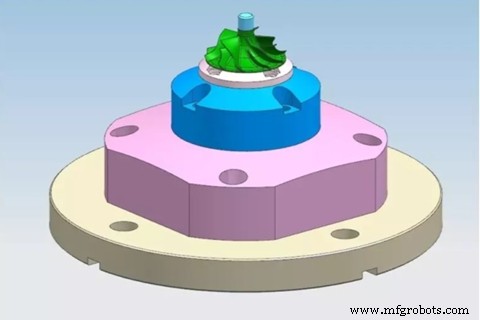
创新夹具方案
改进夹具采用气动弹簧自锁:夹紧后断气源保压,夹持力约400kg。三大优势:
- 加工特征全开放,刀具路径自由规划。
- 强通用性:更换定位块与拉钉即可适配多品种。
- 轻量简捷,安装维护极简。
转子叶片加工与检测实录
为实现叶片全周均匀加工,需为每侧叶面创建U/V向延伸的驱动面生成刀路。表面质量均优于1μm Ra。粗糙度对比:第二叶片优于第四叶片。
单侧叶片分三阶段(粗/半精/精)加工后,相邻叶槽仍有余料,且存在刀痕(疑CAM刀路生成策略所致)。
加工另一侧时,细长几何刚性不足产生颤刀、毛刺。对策:薄壁铣削交替分层(步距0.5-2倍刀径)。第三叶片分两阶段、第四叶片分三阶段,缩短悬伸提高刚性。但颤痕毛刺仍存,粗糙度未显著改善。第二叶片粗糙度最低,因其粗加工阶段未遵循交替分层建议,四阶段交替加工两侧叶面。
第八叶片:两侧叶槽先粗/半精加工至同一轮廓,再按薄壁交替铣削建议(步距0.5-2倍刀径)精加工。
去毛刺、精细打磨后喷砂亚光。CMM配合三维扫描全尺寸检测,精度达±0.005″,满足客户严苛要求。团队卓越表现获客户高度认可。
结语
转子叶片是航空发动机关键部件,典型难加工件,常作为企业加工实力“门面”。优秀转子加工方案=强企业实力。WayKen作为专业一站式原型服务商,具备五轴铣削复杂转子件能力。如需CNC加工或铝件服务,请联系 info@waykenrm.com,您值得更好的原型。
数控机床