


构建制胜原型:快速产品开发分步实战指南
实体原型助力研发测试、融资路演等,借助3ERP等快速原型服务商,可低成本、短周期制得原型。但许多企业因不知起步而延误:技术选型、材料选择、合作伙伴甄别均成难题。
与3ERP合作原型开发简单高效。本指南覆盖原型制作基础,解析概念模型与功能原型两大类型,概述原型工厂运作流程。
什么是快速原型?
原型是量产前构建的实体模型/草模/样机,快速原型即在最短周期内开发原型。企业原型需求多元,3ERP聚焦CNC、3D打印、模塑、铸造、钣金,复杂原型常组合多工艺。
快速原型加速上市:快速产出原型→加速市场调研/机械测试→缩短产品开发周期。
概念模型
核心:视觉呈现、基础创意传达、极致低成本
常用工艺:3D打印、CNC、真空铸造、钣金等
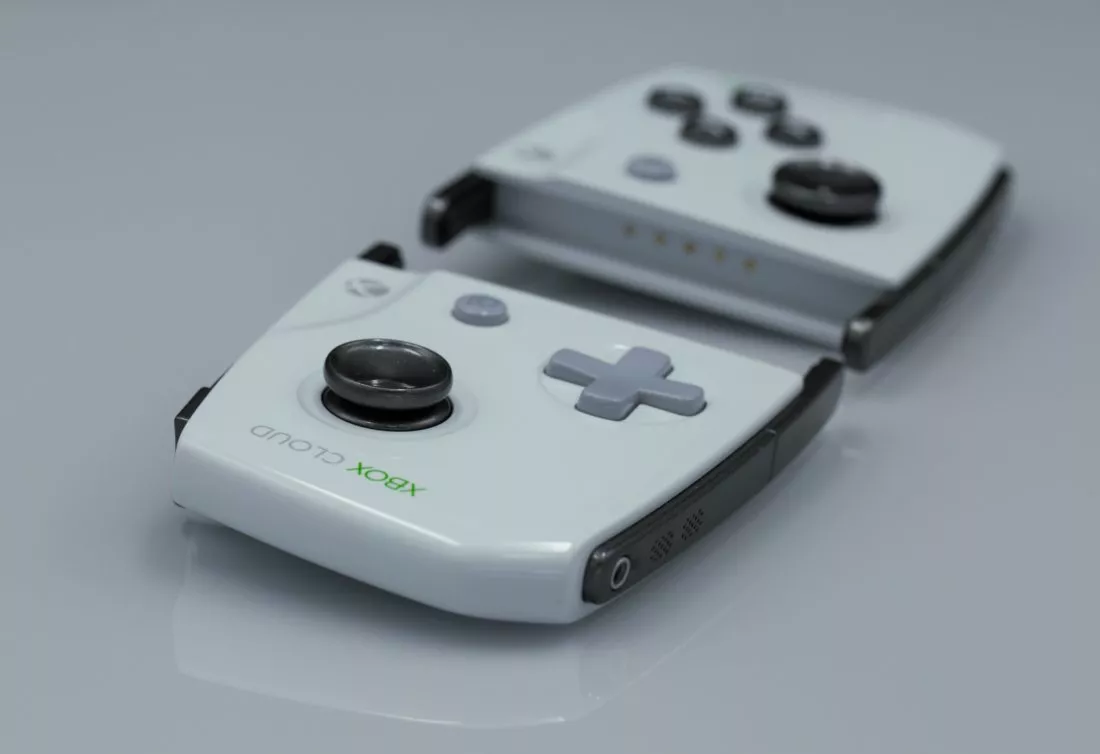
仅需视觉功能,无需工作。称展示原型/外观模型。用于向投资人演示、用户调研、内部跨部门沟通。非功能件可用量产不可用工艺(如3D打印),追求高颜值低成本。材料可选廉价塑料,配合专业表面处理(如电镀仿金属感)。
功能原型
核心:验证、机械测试、预生产
常用工艺:CNC、注塑、钣金等
需验证物理属性(如选材)或执行机械测试,亦可向内部/客户/投资人演示功能。测试用原型可忽略美观(无色/未完成/缺特征);后期预生产原型兼具功能与美观逼真量产件。测试件材料工艺须接近量产,否则测试无效。涉及金属成分分析时,量产级材料至关重要。CNC、注塑常用于功能原型,3D打印件强度常不足。非演示件仅在功能需求时做表面处理,省略喷漆/品牌标识。
快速原型流程
3ERP流程:确认订单、收齐数字文件→按原型类型/材料/数量选工艺→质检→后处理(去支撑/表面处理阳极氧化/喷漆等)→极速发货。
工艺详解
CNC加工
材料备齐即可编程加工(铣/车/EDM等)。单步成型无需工装,极快且高精度高细节。材料适应性广(高性能金属/塑料),支持多种表面处理。
3D打印
逐层增材,常用于概念模,少用于功能原型。工艺多元:FDM/SLS/SLA(塑料)、SLM/DMLS(金属)。金属增材可产高强度功能件。优势:复杂几何、低成本、快交付,适合单件而非批量。
真空铸造
即聚氨酯铸造,低量产比注塑划算得多,适合快速原型,但机械性能弱。表面光洁度媲美甚至优于注塑,多用于概念模。
注塑成型
需先制模(CAD反向设计分型线/浇口等),经CNC快速制模后量产。因前置制模,仅大批量原型具性价比(见规模经济表)。优势:表面极佳、强度高、最接近量产件。
钣金加工
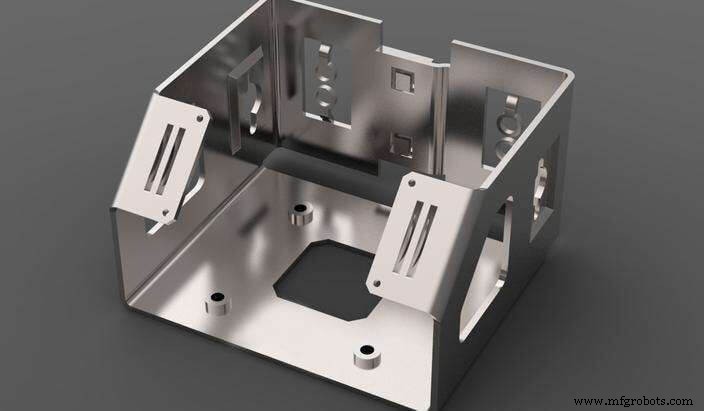
多金属可选,交期短,零件接近最终形态可用于测试。适配支架/外壳/面板等特定品类,不与其他金属工艺互换。
规模经济考量
工艺选型高度依赖需求数量,有时须妥协。下表为参考(钣金因专用设计不列入):
| 金属原型 | 塑料原型 | |
|---|---|---|
| CNC加工 | 1–100 | 1–100 |
| 3D打印 | 1–10 | 1–10 |
| 注塑成型 | 100+ | 100+ |
| 真空铸造 | N/A | 1–100 |
| 金属铸造 | 100+ | N/A |
原型制作五步法
1. 概念化
明确需求,含市场调研、头脑风暴。
2. 设计
除简易手工模型外需CAD设计,利于精准复现/修改/转机器码。无设计经验可求助专业设计服务。
3. 定材料、工艺、表面处理
设计初期即考量三要素(影响CAD建模),最终选型可延后。
4. 制造
提交可用CAD文件及BOM,原型厂启动制造。
5. 迭代升级
原型完成使命后,按开发阶段决定是否迭代(如概念模验证后转功能原型)。
3ERP深耕快速原型,服务跨行业客户。联系获取免费报价。
数控机床