


精通镗削加工:大直径孔高精度加工技术全攻略
制造过程中,材料须经过一系列切削工序修改至成品。某些零件可能需要材料上有孔。在材料上制孔的典型技术是镗削加工。 虽钻削等其他操作也能在工件上制孔。CNC镗削最适合制造高尺寸精度的大直径孔。 本文将广泛讨论镗削加工,并与类似工业切削工艺对比。 镗削是一种减材制造技术,用于扩大预钻或铸造孔并提高其尺寸精度。工艺使用单刃切削刀具从工件内部去除材料。 视所需孔尺寸和规格,镗削是加工不同精度等级、直径、位置限制孔的理想方法。事实上,因精度更高,它比钻削更适合制造大尺寸孔。 CNC镗削使用车床、坐标镗床、镗铣床等设备。这些设备形式多样,如立式和卧式镗床。 不同镗削刀具和机床可用于其他应用。但所有镗削刀具执行三项基本操作: 镗削过程涉及小心将机床主轴放入已钻或铸造孔中。设备随后通过缓慢刮除内壁部分来扩大孔。镗削刀具类似车削和铣削中使用的车床刀具。 每台镗床包含以下部件: 我们已提到钻削、铣削等制造工艺可能适合在工件上制孔。但制造大孔需高精度和严格公差时,镗削是最佳加工技术。 CNC镗削工业应用包括:螺丝镗孔、发动机缸体镗孔等。 制造企业也用镗削为轴承、销钉及其他需中空组件的物质镗孔。 直接进入常见镗床类型。 这是最常见、应用最广的镗床。专业维修和小规模制造车间常备。 通过将单刃刀具水平引入现有工件孔来扩大孔。除镗削外,这些设备也适合铣削、钻削、铰削操作。 这是卧式镗床典型类型。顾名思义,放置在工作台上执行各种镗削操作。 这些机床用平行于工作台的主轴镗孔。除镗削外,也作为通用制造设备,尤其适用于小型公司。 此机床使用连接水平工作台的旋转切削件,但因镗刀上下运动,故称立式镗床。 设备适合按工件要求将预存孔扩大为圆柱或锥形。孔通常与旋转切削件轴线同心。 像所有镗床一样,这些机床用单刃切削刀具镗孔。孔随材料平行于旋转切削件移动而扩大。 因此,精密镗床是制造严格公差和极高精度规格工件大内孔的理想选择。除扩孔外,也适合校直初始孔、修正所有前序缺陷,保持高尺寸精度。 镗削确实是制造材料精密孔的理想操作。但像大多数制造技术一样,机加工人员可能遇到该工艺特有挑战。快速了解一些。 切削过程中,镗削装置部件摩擦导致刀具磨损损坏。结果降低机床功能性——精度规格开始下降。 产品可能需更多表面处理和后处理操作。 镗削加工误差涉及尺寸变化,包括孔形状、位置、产品表面光洁度。这些误差可能源于: 镗削零件可能出现切削线、鳞片等不良表面光洁度。进给速度在镗削零件表面光洁度中起关键作用。通常制造商镗削起始进给速度为0.1-0.2mm/转。 这或许是大多数制造工艺的重大挑战。使用错误测量工具或输入错误测量值可能损坏镗削最终产品。 每个加工过程都要求极高尺寸精度,镗削也不例外。因此需优化加工各方面。以下是镗孔时为获得最佳结果的指导准则。 设置镗杆后,确保镗床切削刃就位。这涉及确保刀具刃部上平面与镗刀切削头进给方向在同一水平面。 镗孔时在镗刀上留0.3-0.5mm余量。也可将粗镗余量调整为不小于0.5mm,使镗削后成品满足公差规格。 一系列其他加工工艺与镗削有相似之处。这里看镗削与类似加工技术的异同。 镗削和钻削都是标准减材制造工艺——都涉及去除材料部分制孔。但两法有明显区别: 像镗削和钻削一样,车削也是减材工艺。镗削用单切削刀具尖头扩大工件预存孔,车削用静止非旋转切削刀具从工件外部去除材料。 两工艺主要区别:车削去除外表面材料,镗削去除工件内部。制造商常用车床车削,车床也是镗削标准工具。但镗削采用类似铣床的其他常规设备。 两者都是去除工件内部组件的切削工艺。但镗削用单尖头刀具,铰削用旋转切削刀具刮削材料。另一相似点:两工艺都在已钻或铸造孔上进行。 因此主要区别在于应用过程。镗削本质旨在扩大预存孔,铰削旨在为工件制造精细光滑内壁。因此铰削仅去除极少材料,只为制造光滑内壁。 本文提供镗削加工详细概述。它是扩大工件铸造或预钻孔的可靠、快速工艺。因是CNC过程——计算机控制,您可确信其高精度和准确性。 必须知道,像其他CNC加工工艺,镗削加工也有挑战。建议咨询服务商,与专家合作。 WayKen是您所有CNC加工服务的正确选择,提供创新技术和先进机床提升您的镗削体验。同时,我们高技能经验丰富的技术人员可提供满足特定要求的高质量镗削零件。 此外,我们质量控制和质量保证团队严格检测所有产品,确保符合高标准。 若需下个项目报价,只需上传设计文件。您将收到零件即时报价。我们还提供免费DFM分析,确保组件可制造性。 镗削的目的是什么? 镗削加工主要目的是扩大工件孔。该工艺不能制造初始孔;而是高精度扩大孔。是生产工件特定直径孔的首选制造技术。 镗削加工用在哪里? 镗削是大多数制造行业常用制造技术。是特定材料(如发动机缸体、枪管)镗孔首选技术。 镗削技术也用于建筑。例如,镗刀是金属和木工标准工具。 镗削工具有哪些例子? 我们已确定镗削本质是扩大预存孔——向材料镗孔。加工工艺使用一组工具,包括:制造业中的镗削是什么?
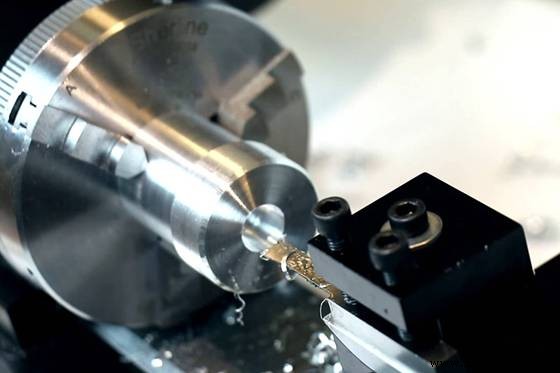
镗削加工如何工作?
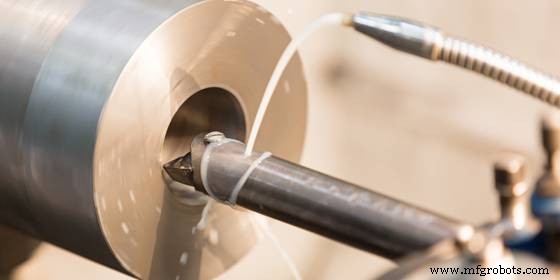
为何及何时需要镗孔?
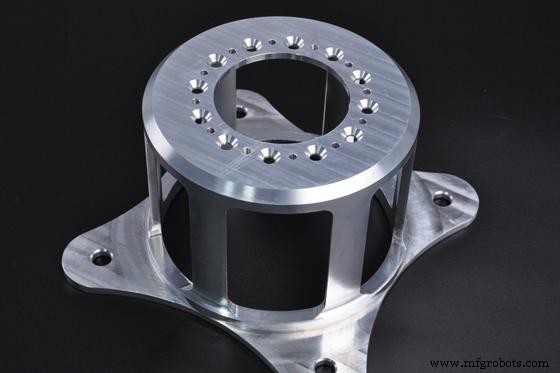
镗床类型
1. 卧式镗床
2. 台式镗床
3. 立式镗床
4. 精密镗床
镗削操作的挑战
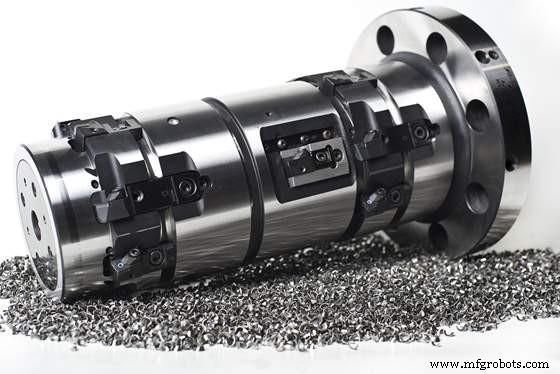
1. 刀具磨损或损坏
2. 加工误差
3. 表面光洁度
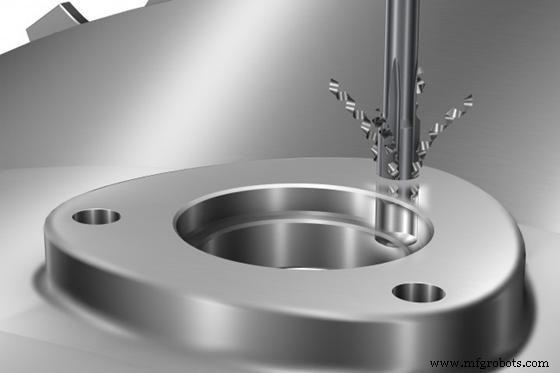
4. 测量误差
镗削加工重要技巧
1. 机床设置技巧
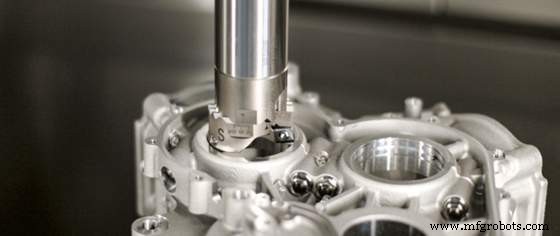
2. 精确测量公差
3. 镗刀技巧
4. 试镗技巧
镗削与其他加工方法对比
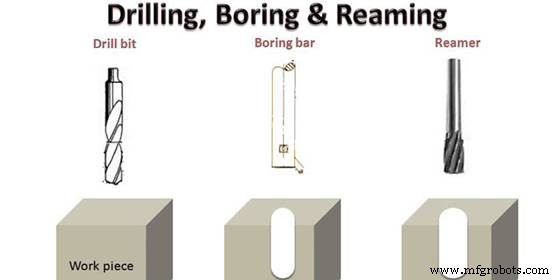
1. 镗削 vs 钻削
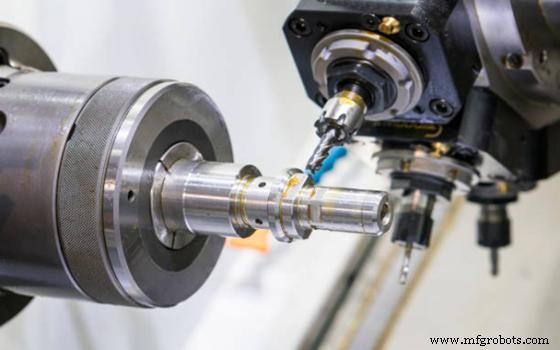
2. 镗削 vs 车削
3. 镗削 vs 铰削
结论
WayKen的CNC镗削服务
常见问题解答
数控机床
- 非传统加工技术全谱系:EDM/ECM/激光/电子束/离子束/等离子/超声/化学/快速成型深度解析
- 机加工关键步骤:打造零缺陷零件的完整流程
- 常规加工详解:基本原理、核心工艺与挑战应对
- 木材纹理全解析:纹理类型、物理特性、美学价值与加工启示
- 铝型材挤出成型全解析:从基础原理到跨行业应用
- 造纸全流程:从原料到成品纸的行业全景解析
- 现代机加工工艺与技术全解析:车铣钻镗锯刨拉
- CNC加工中SFM代表什么?
- CNC加工冷却液选型指南:类型、效益与维护
- 塑料加工深度理解:工艺技术、刀具体系与材料适配性
- 先进 CNC 自动化赋能合同制造优化
- 加工中心车削操作:Renishaw RAMTIC自动化产线实现车铣复合