


工程公差详解:类型、规则与配合原理完全指南
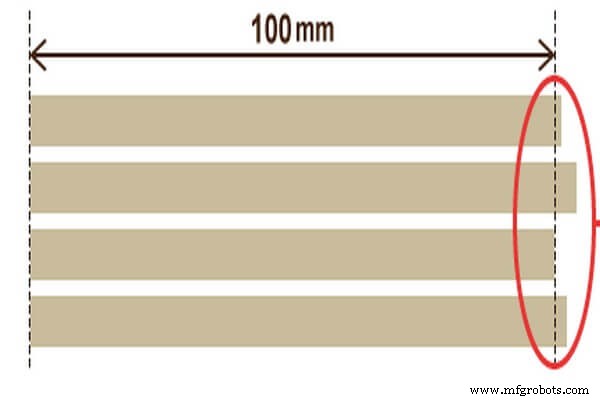
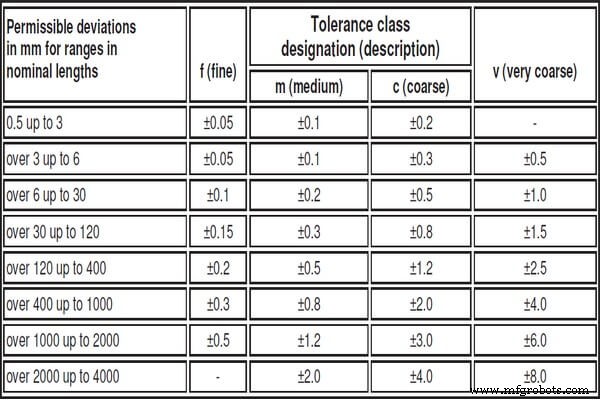
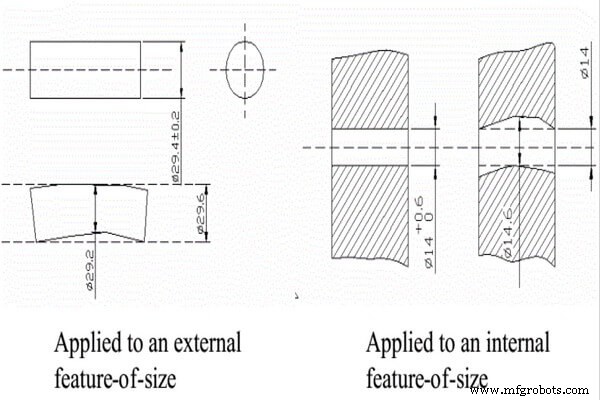
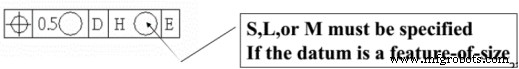
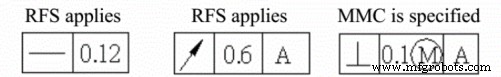
在机械工程和仪器制造行业,零件和组件的互换性是指:同一规格的一批零件或组件,无需挑选或额外修理(如钳工修理),即可装配到机器上,满足规定性能要求。 为满足机械制造中零件互换性,生产零件尺寸应在期望公差范围内。须规定某类零件形状、尺寸、精度、性能的统一标准。类似产品还需合理分级尺寸,以减少产品系列,这就是产品标准化。于是,规定工程公差与配合的概念应运而生。 假设加工一根100mm金属圆棒。即使所有圆棒意图加工成相同形状,因尺寸和方向差异,并非所有圆棒制造精度能恰好加工至100.00mm。尽管设计制造现场努力减少偏差,仍无法控制为零。 这种尺寸形状偏差基本以目标值为中心上下波动。因此,基于金属圆棒用途,确定相对目标尺寸的上允许值和下允许值。这两个值之差(允许范围)称为"公差"。 简而言之,公差是零件加工、测量设备精度影响下必然存在的偏差。它是任何给定尺寸为实现正常功能所允许的变动量。零件尺寸在期望公差范围内为合格。工程公差包括尺寸公差、形状公差、位置公差。 尺寸公差是尺寸允许的变动量。它是工程公差基础。最大允许值称最大极限尺寸,最小值称最小极限尺寸。 公差是最大极限尺寸与最小极限尺寸代数差的绝对值,也是上偏差与下偏差代数差的绝对值。 公差是无正负号的数值,不能为零。基本尺寸一定时,尺寸公差越小,尺寸精度越高。规定公差表明制造精度要求,反映加工难度等级。 直线度是零件上直线要素实际形状保持理想直线的条件,也称直线度。直线度公差是实际线对理想线允许的最大变动量。即图纸上限制实际线加工允许公差变动范围。 平面度是零件平面要素实际形状保持理想平面的表示,通称平面度。平面度公差是实际表面对理想平面允许的最大变动量。即图纸上限制实际表面加工允许公差变动范围。 圆度是零件圆要素实际形状与其中心等距的条件。常称圆度。圆度公差是同一剖面内实际圆对理想圆允许的最大变动。即图纸上限制实际圆加工公差允许变动范围。 圆柱度指零件圆柱面轮廓上各点保持与其轴线等距。圆柱度公差是实际圆柱面对理想圆柱面允许的最大变动量。即图纸上限制实际圆柱加工公差允许范围。 线轮廓度是表示零件给定平面上任意形状曲线保持理想形状的条件。线轮廓度公差是实际非圆曲线轮廓对理想轮廓允许的变动量。即图纸上限制实际曲线加工公差允许变动范围。 面轮廓度是零件上任意形状表面保持理想形状的条件。面轮廓度公差是实际非圆表面轮廓对理想轮廓允许的变动量。即图纸上限制实际表面加工允许范围。 位置公差指特定要素相对于基准的实际位置允许的总变动量。它是工程公差另一重要参数。 方向公差指相关要素相对于基准允许的方向总变动量。此类公差体现平行度、垂直度、倾斜度。 位置公差是允许将实际要素相对于基准关联的位置全变动范围。此类公差包括同轴度、对称度、位置度。 跳动公差是基于特定检验方法给出的公差项目。跳动公差分圆周跳动和全跳动。上述形状和位置公差统称为几何尺寸与公差(GD&T)。 机械图纸中,除特定尺寸和特征公差外,未注公差尺寸一般要求遵循某些标准。以常用国际工程公差标准DIN ISO 2768为例,一般尺寸公差级为m,形状公差级为K。标注方式为ISO 2768-mK。以下为线性尺寸公差等级参考表。 这是尺寸公差与GD&T相关联的要求。带包络原则的实际尺寸要素公差须符合最大实体边界。即其实际外部功能尺寸不超过最大实体尺寸,局部尺寸不超过最小实体尺寸。 独立原则指图纸上给出的每个尺寸和形状在位置上相互独立,应各自满足其要求。它是尺寸公差与形状公差关系应遵循的基本原则。 对位置公差,当尺寸要素作基准时,特征控制框中必须标注S、L或M。 对非位置公差,特征控制框中未标注修饰符时,公差、基准引用或两者均适用RFS。当适用且需要时,必须在特征控制框中标注MMC。 机械装配中,同一基本尺寸孔与轴公差带关系称为配合。因孔轴实际尺寸不同,装配后产生间隙或过盈。孔轴配合中,孔尺寸减轴尺寸代数差为正时为间隙,为负时为过盈。 根据间隙或过盈差异,配合分三类: 孔公差带在轴公差带上方,孔与轴任意配合成为有间隙配合(含最小间隙为0)。 孔公差带在轴公差带下方,孔与轴任意配合成为过盈配合(含最小间隙为0)。 孔公差带与轴公差带重叠,允许孔与轴任意配合成为间隙或过盈配合。 选择合适公差等级的本质是妥善解决机械零部件工作要求与加工工艺、成本的矛盾。选择公差等级原则:在满足零件使用要求前提下,尽可能选用较低公差等级。 精密加工要求应与生产可能性协调。即采用经济工艺、装配工艺、现有设备。但必要时须采取策略提高设备精度、改进工艺以保证产品精度。 为配合尺寸选择合适公差等级至关重要。因在不同情况下,它决定配合零件工作性能、使用寿命、可靠性。同时影响零件制造成本和生产效率。什么是工程公差?
尺寸公差
形状公差
(1) 直线度
(2) 平面度
(3) 圆度
(4) 圆柱度
(5) 线轮廓度
(6) 面轮廓度
位置公差
(1) 方向公差
(2) 位置公差
(3) 跳动公差
一般公差
基本原则
原则#1 包络原则
原则#2 独立原则
原则#3 位置公差原则
原则#4 非位置公差原则
配合
间隙配合
过盈配合
过渡配合
数控机床