


铝型材挤出成型全解析:从基础原理到跨行业应用
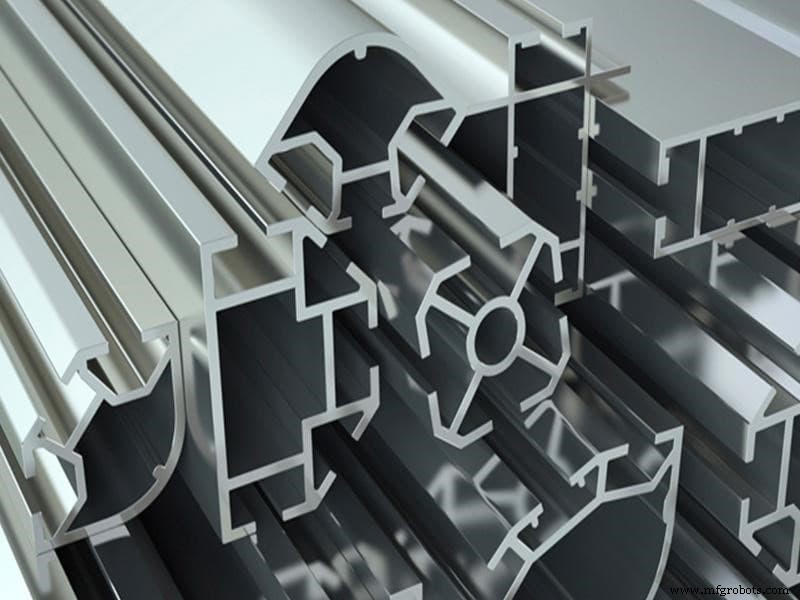
铝型材挤出成型在产品创新与制造中的地位日益攀升。Technavio 预测 2019-2023 年全球需求复合增速约 4%。
您可能听闻此工艺,好奇其原理与运作。本文深度剖析铝挤出的方方面面。
什么是铝型材挤出成型?
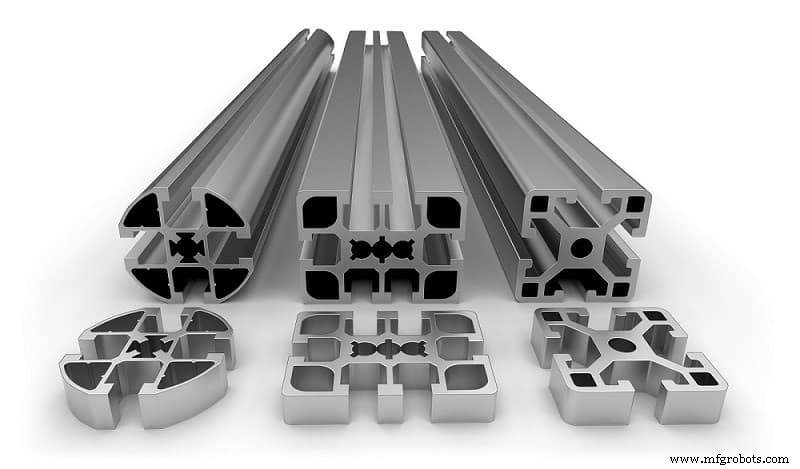
铝挤出是将铝合金坯料在高压下强制通过特定截面模具成型的工艺。大吨位挤压杆推动铝坯通过模具,制品从模孔流出呈现模具截面形状,经牵引机牵引至出料台。
原理通俗易懂:如挤牙膏,牙膏皮口即模具,手部施力即挤压杆。铝坯经模具成型,截面形状完全由模具决定。
铝挤出发展史
工艺源远流长。1797 年 Joseph Bramah 发明挤出法造铅管(称"喷挤法"),手工操作至 1820 年 Thomas Burr 制成首台液压机。1894 年 Alexander Dick 创立热挤出法,解锁有色合金挤出。1904 年首台铝挤出机诞生,汽车建筑需求激增。两次世界大战军工、飞机制造拉动需求爆发,如今渗透生活方方面面:座驾、家电、建筑无不依赖此工艺。
正向与反向挤出工艺
两大主流路线:正向(模具固定、挤压杆推坯料)与反向(坯料固定、模具组件反向运动挤压)。详解如下:
正向挤出
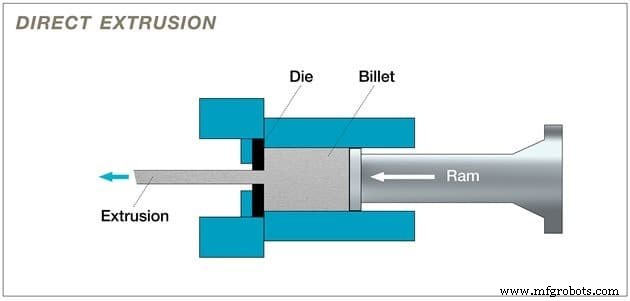
最通用工艺。加热坯料装入加热容器,挤压杆推动通过模具。过程产生极高压力。常垫隔离块防挤压杆与热坯料直接接触。坯料与挤压杆同向运动,故称正向挤出。
反向挤出
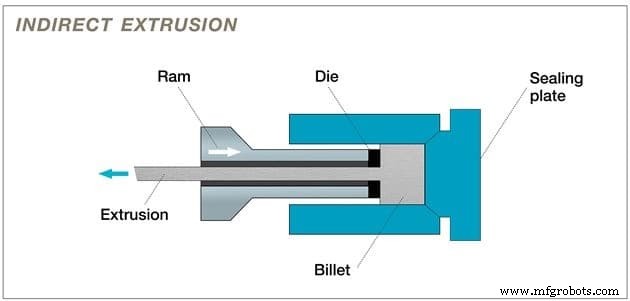
模具固定,坯料与容器同步运动。需用"顶杆"传力,长度超容器长度以固定挤压杆。坯料经固定模具成型。摩擦小、热控制好,制品质量一致性更优,力学性能与晶粒结构更优。
铝挤出 11 步标准工序
步骤 1:模具准备与预热
加工圆形模具或调用现有模具。预热至 450-500°C,保障金属流动均匀、延长模具寿命。装模上机。
步骤 2:铝坯切割预热
从长锭切取圆柱坯料,炉内预热至 400-500°C,达到塑性变形温度但未熔化。
步骤 3:坯料上机润滑
机械传送上机,预涂润滑剂;挤压杆涂脱模剂,防粘连。
步骤 4:坯料入容器
塑性坯料入容器,液压系统施加高达 15,000 吨压力,坯料展开贴合容器壁。
步骤 5:挤压成型
坯料充满容器后抵模具,持续加压,金属仅能向模孔流动,成型截面从模孔流出。
步骤 6:在线淬火
牵引机夹持牵引,风冷/水冷均匀淬火定型。
步骤 7:定尺锯切
达台长后热锯切断。淬火后余温尚高,未完全冷却。
步骤 8:时效冷却至室温
移至冷却平台自然冷却至室温,随后矫直。
步骤 9:矫直校正
型材存在扭曲,双端夹持拉伸矫直至规范直线度。
步骤 10:定尺精切与时效时效
直度硬度达标后上锯床精切(常规 2.4-6.4m),进时效炉时效至 T5/T6 状态。
步骤 11:后续深加工 (热处理/精加工/表面处理)
热处理强化性能;精加工修正尺寸;表面处理提升外观与耐蚀性。
铝挤出可实现的四大截面类型
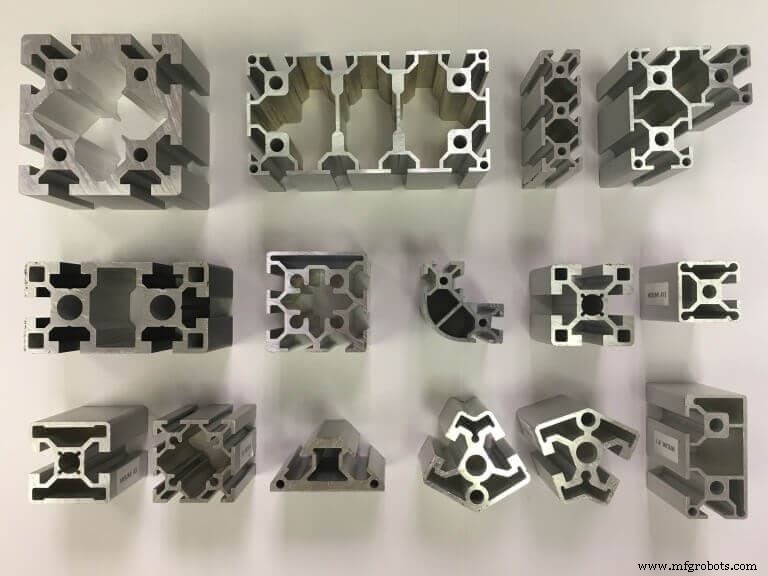
1. 实心型材:无封闭空腔(工字梁、角材、圆棒)。
2. 中空型材:含一/多封闭腔(方管、圆管)。
3. 半中空型材:部分封闭腔(窄缝 C 型槽)。
4. 定制复合型材:多腔互锁、多色共挤,按设计师规格定制。
需要定制异形挤出件?RapidDirect 整合顶尖供应链与工程团队,交付高品质定制件。多种表面处理可选,全流程质检把关。上传设计即时获报价。
影响铝挤出成型的六大关键因素
截面形状复杂度
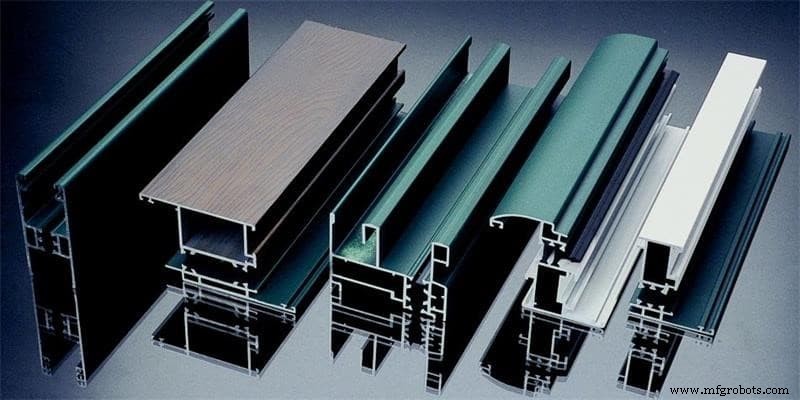
形状决定难易成本。实心简单型材最易快、成本低;半中空/复合型材难度指数级上升。
挤出速度
速度与容器内压力、温度强相关。三参数需动态平衡,保证工艺稳定、截面恒定。
坯料温度
最优温度区间:满足公差表面质量、周期最短。倾向于工艺允许的最低温度。过高导致金属流动性过强,抗收缩能力弱,尺寸超差;尖角薄壁易撕裂。
挤出比
容器截面积/制品截面积。挤出比低→主金属流动区机械功小;挤出比高→需高压强制金属流过小孔隙,机械功大。
机型匹配
重量轻通常配小吨位机,但大薄壁中空件虽轻却需大吨位。类似挤出比效应:系数大→难挤出→影响产能。
舌比
最小腔口尺寸平方/截面总面积。舌比高→模具结构复杂、金属流动阻力大→挤出难度大。
铝挤出型材的跨行业应用
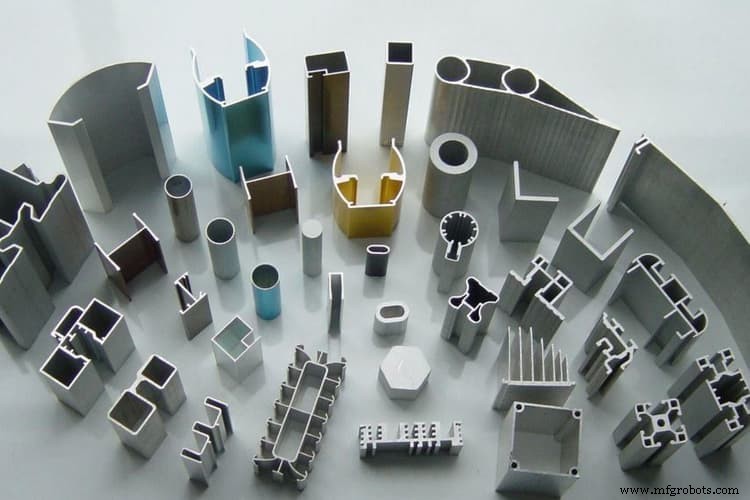
材料特性决定应用广度:高比强度、高抗拉强度,适配发动机缸体、车身面板、变速箱壳、车顶行李架、底盘等车用结构件。导热性好,用于汽车散热器、冷凝器管、空调、核反应堆、电子散热器件。非磁性特质使挤出铝管屏蔽电磁干扰,适配同轴电缆布线。耐蚀性支撑户外长效应用。高反射率屏蔽光/红外/无线电波辐射。
铝挤出:不可或缺的关键制造工艺
铝挤出是制备定制截面型材的核心工艺。工艺灵活,产出多元截面,可热处理、精加工、表面处理定制化交付。RapidDirect 提供行业领先的铝挤出服务,助力项目落地。联系我们或上传设计文件至数字化报价平台,获即时报价与透明下单体验。
工业技术