
螺纹进给刀次优化:延长刀具寿命与保证螺纹质量
车螺纹常只关注切深,忽略进给刀次。刀次过多或过少均有害:
- 降低刀片寿命
- 刀片过早崩刃/磨损
- 螺纹表面质量不佳
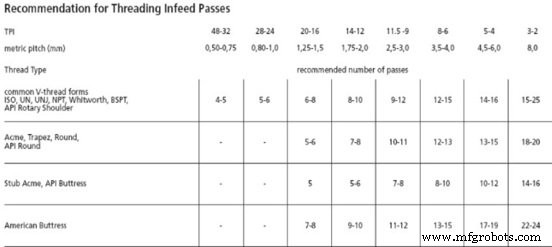
推荐螺纹进给刀次表
数控机床

 亿迅智能制造网
车螺纹常只关注切深,忽略进给刀次。刀次过多或过少均有害:
数控机床
Fanuc 21i/18i/16i 系列 G76 外螺纹车削Fanuc G76 循环适用于内外螺纹。21i/18i/16i 采用两行程序块格式。内螺纹实例见 Fanuc 21i/18i/16i 内螺纹 G76 循环。相关: Fanuc 10/11/15T G76 单行格式公制外螺纹 G76 编程实例Fanuc 21i/18i/16i 外螺纹 G76 循环N17 T101 N18 G54 N19 G97 S800 M3 N20 G0 X32 Z6 M8 N21 G76 P010060 Q100 R0.02 N22 G76 X28.161 Z-50 P919 Q250 F1.5 N23 G0 X1
Haas G76 适用于外螺纹、内螺纹、直螺纹、锥螺纹。程序员可轻松指定螺纹长度方向的多次走刀。通过 P 码控制切削侧与切削量,管理刀具负载与磨损。 Haas G76 适用范围 内螺纹 (I.D.) 外螺纹 (O.D.) 直螺纹 锥螺纹 Haas G76 Threading Cycle Haas G76 格式 G76 X(U) Z(W) K D A F(E) I P Q 参数说明 X – X 绝对坐标,大径/螺纹底径 (可选) Z – Z 绝对坐标,螺纹长度终点 (可选) K – 螺纹高度,定义螺纹深度,半径值 D – 首刀切深 A – 刀尖角 (0-120°) F(E) – 进给
Siemens Sinumerik L97 螺纹循环适用于外/内螺纹、锥螺纹、横向螺纹。本文展示外螺纹编程实例。 完整参数详见《Sinumerik L97 螺纹切削循环》。 L97 外螺纹 CNC 程序实例 Sinumerik L97 Thread Cutting Cycle Program Example %97 N05 G95 G0 X50 Z10 D01 T01 S1000 M04 N10 R20=2 R21=42 R22=0 R23=0 R24=-1.23 R25=0 R26=10 R27=3 R28=5 R29=30 R31=42 R32=-35 L97 P1 N15 G0 X
Siemens Sinumerik 840C/840、810/820T 的 L97 螺纹循环支持外螺纹、内螺纹、锥螺纹、横向螺纹。刀具进给自动递减二次曲线,保持切削截面恒定。 程序实例见《Sinumerik L97 螺纹切削循环外螺纹编程示例》。 Sinumerik L97 Thread Cutting Cycle L97 螺纹循环参数表 参数含义 R20螺距 R21X 轴螺纹起点 R22Z 轴螺纹起点 R23空走刀次数 (空刀) R24螺纹深度 (正=内螺纹, 负=外螺纹) R25精加工余量 R26进刀路程 R27退刀路程 R28粗加工走刀次数 R29进给角度 (半牙侧角) R31