


Haas G76 螺纹循环:内外/直锥螺纹多刀走削全控制
Haas G76 适用于外螺纹、内螺纹、直螺纹、锥螺纹。程序员可轻松指定螺纹长度方向的多次走刀。通过 P 码控制切削侧与切削量,管理刀具负载与磨损。
Haas G76 适用范围
- 内螺纹 (I.D.)
- 外螺纹 (O.D.)
- 直螺纹
- 锥螺纹
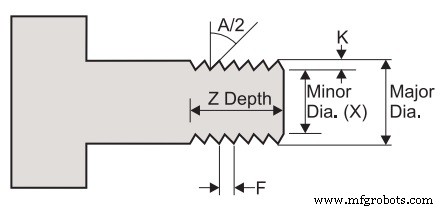
Haas G76 Threading Cycle
Haas G76 格式
G76 X(U) Z(W) K D A F(E) I P Q
参数说明
X – X 绝对坐标,大径/螺纹底径 (可选)
Z – Z 绝对坐标,螺纹长度终点 (可选)
K – 螺纹高度,定义螺纹深度,半径值
D – 首刀切深
A – 刀尖角 (0-120°)
F(E) – 进给率,即螺距
U – X 增量距离,起点至大径 (可选)
W – Z 增量距离,起点至螺纹长度 (可选)
I – 锥度量,半径值 (可选)
P – 单刃切削/恒定切削量 (可选)
Q – 螺纹起始角 (无小数点) (可选)
机床设置相关
Setting 95 – 螺纹倒角尺寸
Setting 96 – 螺纹倒角角度
Setting 86 – 螺纹精加工余量
M 码控制倒角
M23 – 倒角开启
M24 – 倒角关闭
关键参数深度解析
K - 螺纹高度
螺纹高度 = 牙顶至牙底距离。实际切削深度 = K - Setting 86(精加工余量)。
D - 首刀切深
首刀切深由 D 指定。最后一刀切深受 Setting 86 控制。
螺纹倒角
螺纹末端可选倒角,尺寸/角度由 Setting 95/96 控制。
P - 单刃切削/恒定切削量 (可选)
四种多刃切削模式:
• P1: 单刃、切削量恒定
• P2: 双刃、切削量恒定
• P3: 单刃、切深恒定
• P4: 双刃、切深恒定
数控机床
- 精通Fanuc G76螺纹循环:全面指南
- Fanuc G76车床锥螺纹加工精通
- 螺纹进给刀次优化:延长刀具寿命与保证螺纹质量
- 精通Fanuc G76螺纹循环进给角度控制
- 精通Fanuc G76螺纹循环:CNC机床操作员完全指南
- Fanuc CNC高效加工多头螺纹:G76循环实战应用
- 精通Fanuc G92螺纹循环:简易编程与精准控制
- G76螺纹循环单行格式详解:Fanuc 10/11/15T专用指南
- 高效锥螺纹G92编程:完全指南
- Mach3 Turn G76 螺纹循环:轻松实现 CNC 车床螺纹加工
- 精通 Fanuc G76 螺纹循环:全程控制切深与走刀次数
- G76 螺纹循环精通:高阶 CNC 技术