


Haas CNC G10:通过 G 代码精准设定刀具与工件偏移
通常操作员在面板手动输入偏移,但用 G10 可在程序中设定刀具长度/直径及工件坐标偏移。程序自带偏移值,避免他人误改,G10 执行时自动覆盖旧值。
相关 Fanuc G10 参见《Fanuc G10 可编程偏移设定》。
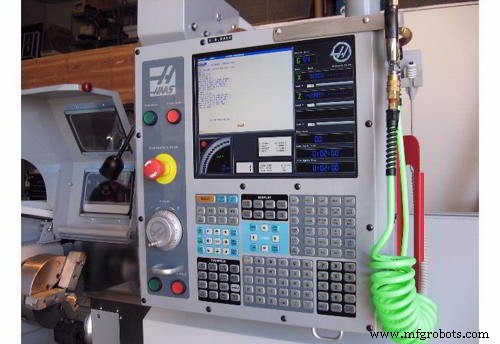
Haas CNC Lathe
Haas 车床 G10 可编程偏移设定
G10 允许程序中设定偏移,替代手动输入。
G10 编程格式
G10 L P Q R
L – 选择偏移类别:
• L2 公共及 G54-G59 工件坐标原点
• L10 几何/位移偏移
• L1/L11 刀具磨损偏移
• L20 G110-G129 辅助工件坐标原点
P – 选择具体偏移号:
• P1-P50 几何/磨损/工件偏移 (L10-L11)
• P51-P100 位移偏移 (YASNAC) (L10-L11)
• P0 公共工件坐标 (L2)
• P1-P6 对应 G54-G59 (L2)
• P1-P20 对应 G110-G129 (L20)
• P1-P99 对应 G154 P1-P99 (L20)
Q – 虚拟刀尖方向
R – 刀尖圆弧半径
U – X 轴偏移增量
W – Z 轴偏移增量
X – X 轴偏移绝对值
Z – Z 轴偏移绝对值
编程实例
G10 L2 P1 W6.0
G54 坐标系 Z 向正向偏移 6.0 单位
G10 L20 P2 X-10. Z-8.
设定 G111 工件坐标为 X-10.0, Z-8.0
G10 L10 P5 Z5.00
设定 5 号刀几何偏移 Z=5.00
G10 L11 P5 R.0625
设定 5 号刀磨损偏移 R=1/16 英寸
数控机床