


G10 可编程数据输入:高效实现刀具与工件偏移设定
G10 可编程偏移功能用于在 CNC 机床中录入刀具偏移数据 (刀具长度/半径/磨损) 与工件坐标系偏移 (工装偏移)。该方法操作简便,适用于基准点编程,尤其在多工装重复加工场景下,能大幅缩短对刀调机时间。
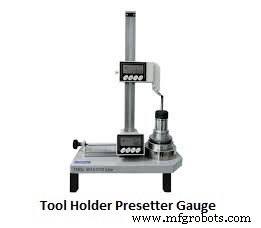
1. 刀具偏移数据录入
使用刀具预调仪测量刀具直径与长度,将数值直接写入偏移寄存器。
G10 L10 P1 R200   ; 可编程偏移,L10-刀具长度,P1-偏移号,R200-长度值
G10 L11 P1 R195   ; L11-刀具磨损长度,R195-磨损长度值
G10 L12 P1 R50    ; L12-刀具半径,R50-半径值
G10 L13 P1 R47    ; L13-刀具磨损半径,R47-磨损半径值
2. 工件坐标系 (工装偏移) 数据录入
多工装加工时,需分别录入各工装坐标系偏移。工件偏移号通常对应 G54–G59:
P1-G54 P2-G55 P3-G56 P4-G57 P5-G58 P6-G59
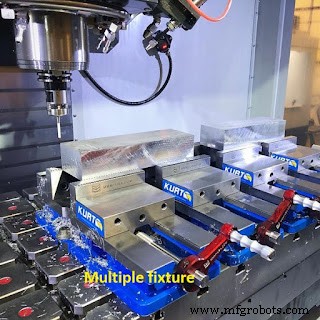
程序块格式 :
G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
; L2-工装偏移数据,P1-工件坐标系号,XYZ 为实测偏移值,A0.0 为旋转轴补偿 (无则填 0)
完整程序示例
O0123 ;
N10 M06 T01 ;
N20 G90 G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
N30 G43 H01 ;
N40 G99 G81 G91 X30 Y0 Z-45 R5 K4 F120 ;
N70 G98 G90 G80 G00 Z100 ;
N80 M05 M09 M30 ;
该示例演示了在主程序中通过 G10 直接设定 G54 工件坐标系,随后调用钻孔固定循环 (G81) 完成批量加工,流程紧凑高效。
数控机床
- 最大化组织优势:将数据转化为战略洞察
- 用机器数据优化刀具寿命:现代指南
- 手把手教您用NC Studio操控CNC雕刻机
- 精密加工必备:刀具入切技术全解析
- Fanuc控制器CNC车床精密刀具对刀技巧
- 解锁Sinumerik 840D:掌握$TC_DP刀具数据变量实现精准编程
- SINUMERIK 808D 车削中心刀具偏移设定:内置测量系统轻松搞定
- Haas CNC G10 一键清零所有偏移量:可编程偏移设定实战
- 刀具偏移值解析:定义及其在 CNC 加工中的核心作用
- CNC 刀具偏移存储器:核心数据存储单元详解
- MEDLI2 传感器捕获“毅力号”火星着陆关键数据
- 可靠性互联网中的数据驾驭:高效管理策略