


优化 Haas CNC 铣床设置:操作员完整指南
Haas 设置简介
Haas 设置是影响机床运行的机床条件。通常允许操作员或调机人员锁定、开启或指定功能。
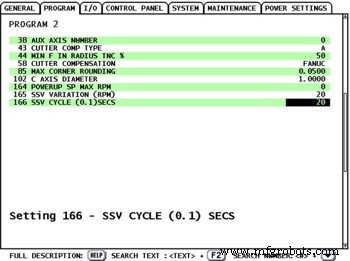
Haas 设置
Haas 铣床设置
| 编号 | 设置名称 |
|---|---|
| 1 | 自动关机定时器 |
| 2 | M30 时关机 |
| 3 | 3D 图形 |
| 4 | 图形快速路径 |
| 5 | 图形钻孔点 |
| 6 | 面板锁定 |
| 7 | 参数锁定 |
| 8 | 程序内存锁定 |
| 9 | 尺寸单位 |
| 10 | 快速进给限制 50% |
| 11 | 波特率选择 |
| 12 | 奇偶校验选择 |
| 13 | 停止位 |
| 14 | 同步 |
| 15 | H 与 T 代码一致性 |
| 16 | 空运行锁定 |
| 17 | 可选停止锁定 |
| 18 | 块删除锁定 |
| 19 | 进给覆盖锁定 |
| 20 | 主轴覆盖锁定 |
| 21 | 快速覆盖锁定 |
| 22 | 固定循环 Delta Z |
| 23 | 9xxx 程序编辑锁定 |
| 24 | 打孔前导 |
| 25 | EOB 模式 |
| 26 | 序列号 |
| 27 | G76/G77 位移方向 |
| 28 | 固定循环无 X/Y 激活 |
| 29 | G91 非模态 |
| 30 | 第四轴启用 |
| 31 | 复位程序指针 |
| 32 | 冷却液覆盖 |
| 33 | 坐标系 |
| 34 | 第四轴直径 |
| 35 | G60 偏移 |
| 36 | 程序重启 |
| 37 | RS-232 数据位 |
| 38 | 辅助轴编号 |
| 39 | M00/M01/M02/M30 蜂鸣 |
| 40 | 刀具偏移测量 |
| 41 | RS232 输出加空格 |
| 42 | M06 后 M00 |
| 43 | 刀具补偿类型 |
| 44 | 圆角模式下最小进给 % |
| 45 | X 轴镜像 |
| 46 | Y 轴镜像 |
| 47 | Z 轴镜像 |
| 48 | A 轴镜像 |
| 49 | 跳过同刀具换刀 |
| 50 | 辅助轴同步 |
| 51 | 门开关覆盖 (安全开关覆盖) |
| 52 | G83 退回 R 点以上 |
| 53 | 无回零点动 |
| 54 | 辅助轴波特率 |
| 55 | MDI 启用 DNC |
| 56 | M30 恢复默认 G |
| 57 | 固定循环精确停止 X-Y |
| 58 | 刀具补偿 |
| 59 | 探针偏移 X+ |
| 60 | 探针偏移 X- |
| 61 | 探针偏移 Y+ |
| 62 | 探针偏移 Y- |
| 63 | 刀具探针宽度 |
| 64 | 刀具偏移测量使用工件坐标 |
| 65 | 图形缩放 (高度) |
| 66 | 图形 X 偏移 |
| 67 | 图形 Y 偏移 |
| 69 | DPRNT 前导空格 |
| 70 | DPRNT 打开/关闭 D 代码 |
| 71 | 默认 G51 缩放 |
| 72 | 默认 G68 旋转 |
| 73 | G68 增量角度 |
| 74 | 9xxxx 程序跟踪 |
| 75 | 9xxxx 程序单步 |
| 76 | 刀具释放锁定 |
| 77 | 整数进给缩放 |
| 78 | 第五轴启用 |
| 79 | 第五轴直径 |
| 80 | B 轴镜像 |
| 81 | 上电时刀具位置 |
| 82 | 语言 |
| 83 | M30 复位覆盖 |
| 84 | 刀具过载动作 |
| 85 | 最大圆角半径 |
| 86 | M39 锁定 |
| 87 | M06 复位覆盖 |
| 88 | 复位重置覆盖 |
| 90 | 最大显示刀具数 |
| 91 | 高级点动 |
| 100 | 屏保延迟 |
| 101 | 进给覆盖->快速 |
| 103 | 循环启动/进给保持同键 |
| 104 | 手柄点动至单步 |
| 108 | 快速旋转 G28 |
| 109 | 预热时间 (分钟) |
| 110 | 预热 X 距离 |
| 111 | 预热 Y 距离 |
| 112 | 预热 Z 距离 |
| 114 | 输送机循环时间 (分钟) |
| 115 | 输送机开启时间 (分钟) |
| 116 | 枢轴长度 |
| 117 | G143 全局偏移 |
| 118 | M99 触发 M30 计数器 |
| 119 | 偏移锁定 |
| 120 | 宏变量锁定 |
| 121 | APC 托盘 1 装载 X |
| 122 | APC 托盘 1 装载 Y |
| 123 | APC 托盘 1 卸载 X |
| 124 | APC 托盘 1 卸载 Y |
| 125 | APC 托盘 2 装载 X |
| 126 | APC 托盘 2 装载 Y |
| 127 | APC 托盘 2 卸载 X |
| 128 | APC 托盘 2 卸载 Y |
| 129 | APC 托盘 1&2 安全 X 位置 |
| 130 | 攻丝退刀速度 |
| 131 | 自动门 |
| 133 | 重复刚性攻丝 |
| 134 | 连接类型 |
| 135 | 网络类型 |
| 136 | 服务器 |
| 137 | 用户名 |
| 138 | 密码 |
| 139 | 路径 |
| 140 | TCP/IP 地址 |
| 141 | 子网掩码 |
| 142 | 偏移变更公差 |
| 143 | 机床数据采集 |
| 144 | 进给覆盖->主轴 |
| 146 | APC 托盘 3 装载 X |
| 147 | APC 托盘 3 装载 Y |
| 148 | APC 托盘 3 卸载 X |
| 149 | APC 托盘 3 卸载 Y |
| 150 | APC 托盘 4 装载 X |
| 151 | APC 托盘 4 装载 Y |
| 152 | APC 托盘 4 卸载 X |
| 153 | APC 托盘 4 卸载 Y |
| 154 | APC 托盘 3&4 安全 X |
| 155 | 加载刀袋表 |
| 156 | 随程序保存偏移 |
| 157 | 偏移格式类型 |
| 158 159 160 | 丝杠热补偿% |
| 162 | 默认浮动 |
| 163 | 禁用 0.1 点动速率 |
| 164 | 旋转增量 |
| 167-186 | 定期维护 |
| 187 | 机床数据回显 |
| 188/189/190 | G51 X/Y/Z 缩放 |
| 191 | 默认平滑度 |
| 196 | 输送机关闭 |
| 197 | 冷却液关闭 |
| 198 | 背景颜色 |
| 199 | 背光定时器 |
| 201 | 仅显示使用中的工件/刀具偏移 |
| 216 | 伺服与液压关闭 |
| 238 | 高亮灯定时器 (分钟) |
| 239 | 工作灯关闭定时器 (分钟) |
| 242 | 气水吹扫间隔 (分钟) |
| 243 | 气水吹扫开启时间 (秒) |
| 244 | 主量规刀具长度 (英寸) |
| 900 | CNC 网络名称 |
| 901 | 自动获取地址 |
| 902 | IP 地址 |
| 903 | 子网掩码 |
| 904 | 网关 |
| 905 | DNS 服务器 |
| 906 | 域/工作组名称 |
| 907 | 远程服务器名称 |
| 908 | 远程共享路径 |
| 909 | 用户名 |
| 910 | 密码 |
| 911 | CNC 共享访问权限 (关闭/只读/完全) |
| 912 | 软盘标签启用 |
| 913 | 硬盘标签启用 |
| 914 | USB 标签启用 |
| 915 | 网络共享 |
| 916 | 第二 USB 标签启用 |
数控机床
- CNC 铣床 vs CNC 车床:核心差异深度解析
- 数控铣床维护保养专家指南:提升寿命与精度的实操秘籍
- 哈斯CNC技术打造精密电影摄像机
- 哈斯CNC车床操作手册官方下载——完整编程指南与实例
- Haas CNC铣床G代码大全:预备功能完整参考
- Haas CNC 车床 G 代码大全:核心指令与功能速查表
- Haas CNC G10:通过 G 代码精准设定刀具与工件偏移
- Haas CNC 连接 PC/笔记本电脑完整步骤指南
- Haas CNC 铣床导入 DXF 文件生成刀路:IPS 功能实操指南
- Haas 铣床操作员与程序员手册 - 综合指南
- Haas 铣床 M 代码完整指南:功能、设置与用法
- 测试你的专业度:Haas CNC 铣床设置参数知识问答