


西门子 Sinumerik CYCLE83 深孔啄钻循环 - 简易 CNC 程序示例
本文提供一个简单的 CNC 程序示例,演示西门子 Sinumerik CYCLE83 深孔啄钻循环的使用方法。
西门子 Sinumerik CYCLE83 深孔啄钻循环概述
CYCLE83(RTP, RFP, SDIS, DP, DPR, FDEP, FDPR, DAM, DTB, DTS, FRF, VARI)
参数说明:
- RTP - 回退平面 (绝对值)
- RFP - 基准平面 (绝对值)
- SDIS - 安全间隙 (无符号输入)
- DP - 最终钻削深度 (绝对值)
- DPR - 相对于基准平面的最终钻削深度 (无符号输入)
- FDEP - 首次钻削深度 (绝对值)
- FDPR - 相对于基准平面的首次钻削深度 (无符号输入)
- DAM - 递减量 (无符号输入)
- DTB - 底部停留时间 (断屑)
- DTS - 起始点及排屑停留时间
- FRF - 首次钻削进给倍率 (无符号,范围 0.001…1)
- VARI - 加工类型 (0=断屑, 1=排屑)
CYCLE83 所有参数及工作原理已在 西门子 Sinumerik CYCLE83 深孔啄钻循环 详细说明。
关于 DP 与 DPR 的区别请参阅 Sinumerik 840D CYCLE81 钻孔定心循环编程。
西门子 Sinumerik CYCLE83 深孔啄钻循环示例程序
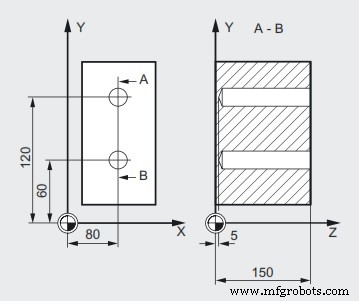
示例程序 Siemens Sinumerik CYCLE83 深孔啄钻
N10 G0 G17 G90 F50 S500 M4
N20 D1 T12
N30 Z155
N40 X80 Y120
N50 CYCLE83(155, 150, 1, 5, 0 , 100, , 20, 0, 0, 1, 0)
N60 X80 Y60
N70 CYCLE83(155, 150, 1, , 145, , 50, 20, 1, 1, 0.5, 1)
N80 M02
N50 CYCLE83(155, 150, 1, 5, 0 , 100, , 20, 0, 0, 1, 0)
循环调用;深度参数使用绝对值。
N70 CYCLE83(155, 150, 1, , 145, , 50, 20, 1, 1, 0.5, 1)
循环调用;最终钻削深度和首次钻削深度使用相对值,安全间隙 1mm,进给倍率 0.5。
数控机床
- G81/G83钻削循环配合G98/G99回退平面实例解析
- Fanuc CNC G81钻削循环程序:分步实例教学
- 综合CNC铣削样本程序:G代码教程与解析
- 新手 CNC 槽铣编程入门:简单实例与逐步解析
- G83 深孔啄钻配合 G70 螺栓孔圆周:均匀深孔圆周阵列编程实例
- 优化 CNC 钻削:网格板 G81 循环实战样例程序
- 精通 G83 啄钻循环:高效深孔加工实例
- 免费下载 Siemens Sinumerik 808D CNC 控制器全套手册
- Sinumerik L93 槽加工循环:沟槽加工 CNC 程序实例
- Siemens Sinumerik 808D 铣削 CNC:面向标准铣床的优化配置
- Siemens Sinumerik 808D 车削 CNC:高精度高性能现代车床首选
- 理解西门子 Sinumerik RET 指令:可指定返回目标的子程序结束