


G81/G83钻削循环配合G98/G99回退平面实例解析
完整零件程序演示G98/G99(固定循环回退平面)在G81钻削与G83啄钻中对不同高度工件的应用。
G98/G99速览
模态指令,改变固定循环(G81/G83等)行为。
G98激活:单孔完成后Z回初始平面。
G99激活:单孔完成后Z回R平面,再移动下一孔。
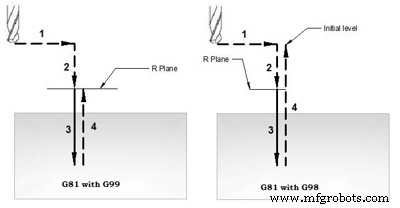
G81钻削循环 — G98/G99回退平面
CNC零件程序
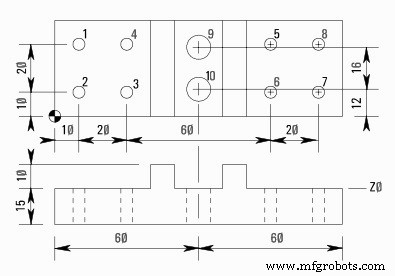
G81/G83钻削循环G98/G99示例程序
N10 M06 T01
N20 G90 G00 X10 Y30 Z12 S1000 M03
N30 G99 G81 X10 Y30 Z-17 R2 F75 (孔1)
N40 Y10 (孔2)
N50 X30 (孔3)
N60 Y30 (孔4)
N70 G98 X90 (孔5)
N80 G99 Y10 (孔6)
N90 X110 (孔7)
N100 G98 Y30 (孔8)
N110 G91 G80 G28 X0 Y0 Z0 M05
N120 M06 T02
N130 G90 G00 X60 Y28 Z12 S750 M03
N140 G99 G83 X60 Y28 Z-17 Q6 R2 F60 (孔9)
N150 G98 Y12 (孔10)
N160 G91 G80 G28 X0 Y0 Z0 M05
N170 M30
逐块解析
N10 换刀T1
N20 快移X10 Y30 Z12,主轴CW 1000转
N30 G99模态下G81钻孔1,退R平面
N40-N60 连续钻孔2-4,保持退R平面
N70 G98钻孔5,退初始平面
N80 G99钻孔6,退R平面
N90 钻孔7,退R平面
N100 G98钻孔8,退初始平面
N110 取消循环(G80)、回参考点(G28)、停主轴(M05)
N120 换刀T2
N130 定位X60 Y28 Z12,主轴750转
N140 G83啄钻孔9,深度Z-17、啄深Q6、进给F60
N150 G98钻孔10,退初始平面
N160 取消啄钻、回参考点、停主轴
N170 程序结束
G/M代码对照表
| 代码 | 说明 |
|---|---|
| T | 刀具号 |
| M06 | 换刀 |
| G90 | 绝对编程 |
| G00 | 快速移动 |
| S | 主轴转速 |
| M03 | 主轴顺时针 |
| M08 | 冷却开 |
| G81 | 钻削循环 |
| G83 | 啄钻循环 |
| G98 | 回初始平面 |
| G99 | 回R平面 |
| F | 切削进给 |
| G80 | 取消固定循环 |
| M09 | 冷却关 |
| G28 | 回参考点 |
| G91 | 增量编程 |
| M05 | 主轴停止 |
| M30 | 程序结束回首 |
数控机床