


Fanuc CNC G81钻削循环程序:分步实例教学
Fanuc G81用于简易钻削,此例演示完整用法。
CNC程序
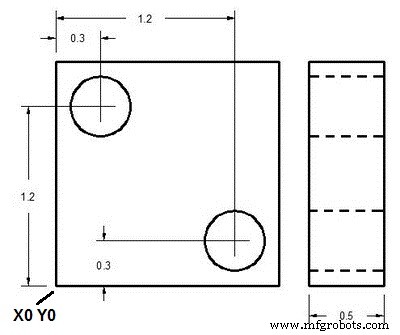
Fanuc G81钻削循环示例程序
N1 T1 M06
N2 G90 G54 G00 X.3 Y1.2
N3 S1200 M03
N4 G43 H01 Z1. M08
N5 G81 Z-.6 R.1 F10
N6 X1.2 Y.3
N7 G80 G00 Z1. M09
N8 G28 G91 Z0. M05
N9 M30
逐块解析
N1 换刀T1
N2 快移首孔X0.3 Y1.2,G54工件坐标系
N3 主轴CW 1200转
N4 刀长补偿(G43 H01)定位Z1.,开冷却
N5 G81参数:深度Z-0.6、R0.1、进给F10,首孔钻削
N6 移动次孔X1.2 Y0.3 自动钻削
N7 取消循环、退Z1.、关冷却
N8 回参考点(G28/G91)、停主轴
N9 程序结束
G/M代码对照
| 代码 | 说明 |
|---|---|
| T | 刀具号 |
| M06 | 换刀 |
| G90 | 绝对编程 |
| G54 | 工件坐标系1 |
| G00 | 快移 |
| S | 主轴转速 |
| M03 | 主轴顺时针 |
| G43 | 刀长补偿 |
| M08 | 冷却开 |
| G81 | 钻削循环 |
| F | 进给 |
| G80 | 取消循环 |
| M09 | 冷却关 |
| G28 | 回参考点 |
| G91 | 增量编程 |
| M05 | 主轴停止 |
| M30 | 程序结束回首 |
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc G73型面循环:CNC程序示例与指南
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 哈斯G71粗车循环内孔粗加工程序实例
- 精通G76螺纹循环:CNC螺纹切削指南
- G81钻削循环配合G91增量模式:重复钻孔实战案例
- G81/G83钻削循环配合G98/G99回退平面实例解析
- CNC铣床实例:精通G81钻削固定循环
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- 优化 CNC 钻削:网格板 G81 循环实战样例程序
- 精通 G81 钻削循环与 G91 增量模式:分步实例程序