


优化 CNC 钻削:网格板 G81 循环实战样例程序
CNC 车间面对各类零件,数控操作员需编程加工。但优秀的操作员还应掌握更经济、高效的加工方法。
以下编程范例演示了使用 G81 钻削固定循环配合 G91 增量编程模式,使网格板多孔钻削编程变得简洁高效。Fanuc 系统用 K 重复 G81,Haas 系统用 L 重复。本程序为 Haas 编写,易转换为 Fanuc。
网格板钻削 CNC 程序
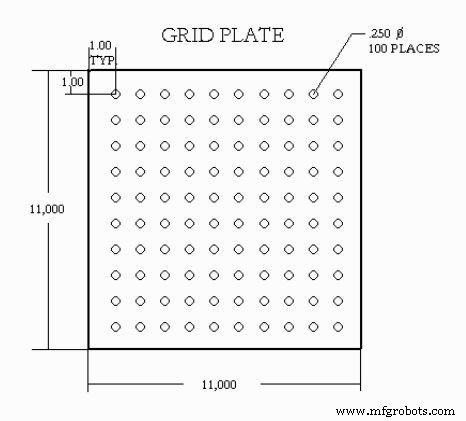
G81 钻削循环加工网格板
O3400 (Drilling grid plate)
T1 M06
G00 G90 G54 X1.0 Y-1.0 S2500 M03
G43 H01 Z.1 M08
G81 Z-1.5 F15. R.1
G91 X1.0 L9
G90 Y-2.0 (或保持 G91 重复 Y-1.0)
G91 X-1.0 L9
G90 Y-3.0
G91 X1.0 L9
G90 Y-4.0
G91 X-1.0 L9
G90 Y-5.0
G91 X1.0 L9
G90 Y-6.0
G91 X-1.0 L9
G90 Y-7.0
G91 X1.0 L9
G90 Y-8.0
G91 X-1.0 L9
G90 Y-9.0
G91 X1.0 L9
G90 Y-10.0
G91 X-1.0 L9
G00 G90 G80 Z1.0 M09
G28 G91 Y0 Z0
M30
程序中每行钻削新行时使用 G90 绝对编程,虽可用 G91,但 G90 使程序更易读、易懂、易调试。
数控机床
- Fanuc车床G74啄钻循环:高效钻削实战
- CNC编程实战:G74深孔钻循环实现端面开槽
- G81钻削循环配合G91增量模式:重复钻孔实战案例
- G81/G83钻削循环配合G98/G99回退平面实例解析
- CNC铣床实例:精通G81钻削固定循环
- Fanuc CNC G81钻削循环程序:分步实例教学
- 综合CNC铣削样本程序:G代码教程与解析
- 新手 CNC 槽铣编程入门:简单实例与逐步解析
- G83 深孔啄钻配合 G70 螺栓孔圆周:均匀深孔圆周阵列编程实例
- 精通 G81 钻削循环与 G91 增量模式:分步实例程序
- 精通 G84 攻丝循环:实用 CNC 编程指南
- ECS G81/3三层钻削循环:高效多区域钻孔