


CNC 铣床调试全攻略:从零开始的标准化操作指南
如何调试 CNC 铣床?
在回答这个问题前,需考虑多个因素:
- 机床类型:立式还是卧式?
- 轴数:3 轴、4 轴还是 5 轴?
- 刀库容量:斗笠式、链式还是刀塔?
- 工件夹持方式:虎钳、压板、卡盘、真空吸盘?
同时假设操作员具备基础技能:
- 会使用测边器
- 熟悉控制系统菜单操作
- 掌握基本 CNC 控制指令
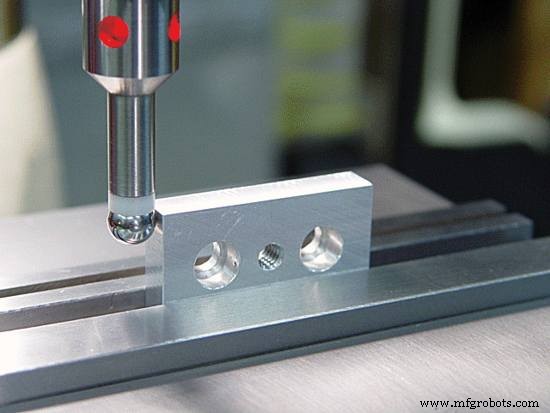
LED 测边器
三轴立式 CNC 铣床标准调试流程
- 清洁台面:清理工作台、虎钳 jaws、工件表面,确保无油污、铁屑
- 装刀:装载加工所需所有刀具(含测边器、虎钳找正刀具)
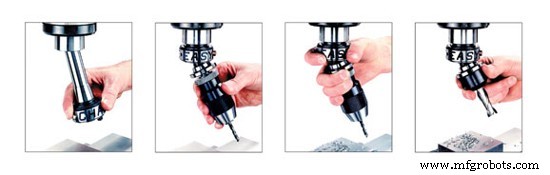
CNC 铣床装刀
- 装夹工件:将工件装入虎钳或夹具,确保定位基准准确
- X/Y 轴工件坐标系设定:
- 用测边器找到工件 X0/Y0 位置
- 进入工件坐标偏移页面(如 G54),将机床绝对坐标值输入对应寄存器
- Z 轴刀具长度偏移设定:
- 依次装入各刀具,手动移动 Z 轴至接近工件零点
- 使用固定厚度垫块(如 1.00mm)夹持于工件与刀尖之间
- 以 0.001mm 进给直至垫块有轻微阻力可拉出
- 在刀具长度偏移页面输入:机床 Z 绝对坐标 - 垫块厚度
- 重复所有刀具
- 刀具半径录入:在刀具数据页面录入各刀具直径,供 G41/G42 调用
- 冷却液调整:对准刀尖切削区,保证冷却排屑效果,延长刀具寿命

调整冷却液喷嘴
- 试切运行:
- 低进给、单段模式启动
- 逐块确认刀具路径,随时准备急停
- 可先空运行(工件上方 10mm)或干运行验证程序逻辑
标准化调试流程是保证加工安全、精度、效率的基础,建议制成 SOP 挂于机床旁。
数控机床