


GSK983M CNC 铣削:精密钻削与铣削高级 G 代码功能
GSK983M S/V 钻削与铣削 CNC 系统 G 代码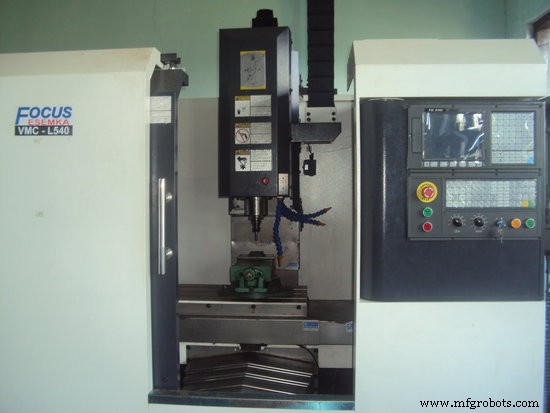
GSK983M G 代码
| G 代码 | 功能 |
|---|---|
| G00 | 定位 |
| G01 | 线性插补 |
| G02 | 圆弧插补 (CW) |
| G03 | 圆弧插补 (CCW) |
| G04 | 暂停 |
| G05 | 高速连续切削模式 |
| G07 | 进给正弦曲线控制 |
| G09 | 精确停止检查 |
| G10 | 偏置值设定、刀具寿命管理数据登录开始 |
| G11 | 刀具寿命管理数据登录结束 |
| G17 | XY 平面选择 |
| G18 | ZX 平面选择 |
| G19 | YZ 平面选择 |
| G20 | 英寸输入 |
| G21 | 公制输入 |
| G22 | 存储行程限制开启 |
| G23 | 存储行程限制关闭 |
| G27 | 参考点返回检查 |
| G28 | 返回参考点 |
| G29 | 从参考点返回 |
| G30 | 返回第 2、3、4 参考点 |
| G31 | 跳过切削 |
| G33 | 螺纹切削 |
| G40 | 刀具半径补偿取消 |
| G41 | 刀具半径补偿左 |
| G42 | 刀具半径补偿右 |
| G43 | 刀具长度补偿 + 方向 |
| G44 | 刀具长度补偿 – 方向 |
| G49 | 刀具长度补偿取消 |
| G45 | 刀具偏置增加 |
| G46 | 刀具偏置减少 |
| G47 | 刀具偏置双倍增加 |
| G48 | 刀具偏置双倍减少 |
| G50 | 缩放关闭 |
| G51 | 缩放开启 |
| G54 | 工件坐标系 1 选择 |
| G55 | 工件坐标系 2 选择 |
| G56 | 工件坐标系 3 选择 |
| G57 | 工件坐标系 4 选择 |
| G58 | 工件坐标系 5 选择 |
| G59 | 工件坐标系 6 选择 |
| G60 | 单向定位 |
| G61 | 精确停止检查模式 |
| G62 | 自动拐角覆盖 |
| G64 | 切削模式 |
| G65 | 用户宏简单调用 |
| G66 | 用户宏模态调用 |
| G67 | 用户宏模态调用取消 |
| G73 | 深孔钻削循环 |
| G74 | 反丝攻循环 |
| G76 | 精镗 |
| G80 | 固定循环取消 |
| G81 | 钻削循环、定心 |
| G82 | 钻削循环、沉孔 |
| G83 | 深孔钻削循环 |
| G84 | 攻丝循环 |
| G85 | 镗削循环 |
| G86 | 镗削循环 |
| G87 | 背镗循环 |
| G88 | 镗削循环 |
| G89 | 镗削循环 |
| G90 | 绝对编程 |
| G91 | 增量编程 |
| G92 | 绝对零点编程 |
| G94 | 每分钟进给 |
| G95 | 每转进给 |
| G98 | 固定循环返回初始点 |
| G99 | 固定循环返回 R 点 |
数控机床