


角部啮合精密铣削:掌握内圆角加工提升表面质量
角部啮合
铣削过程中,特别是角部啮合时,切削刀具经历显著切削力变化。常见困难情况是刀具经历"内圆角"条件。此时刀具啮合角显著增加,可能导致性能差。
用错误方法加工此困难区域可能导致:
- 颤刀——"差"角部光洁度可见
- 偏移——测量到的不想要壁倾角检测
- 异常切削声——角落刀具尖叫或鸣叫
- 刀具断裂/失效或崩刃
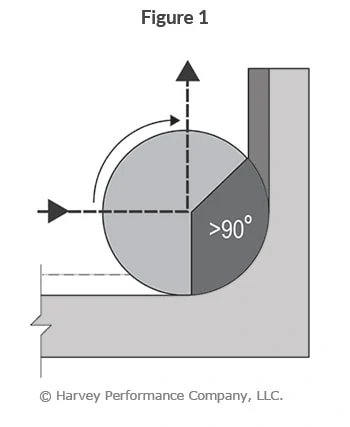
最无效方法 (图 1)
生成与刀具半径匹配、90° 方向范围的内部零件圆角不是加工角落的理想方法。此法中刀具经历额外切削材料(深灰)、增加啮合角和方向改变。结果可能出现颤刀、刀具偏移/断裂和差表面光洁度。
进给率可能需根据"刀具半径-零件半径比"减小。
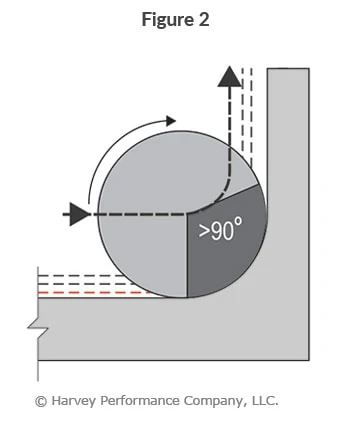
较有效方法 (图 2)
生成与刀具半径匹配、扫掠方向改变的内部零件圆角是角部啮合较理想方法。此例中较小径向切削深度 (RDOC) 有助于管理啮合角,但最终道次刀具仍经历极高啮合角。此法常见结果为颤刀、刀具偏移/断裂和差表面光洁度。
进给率可能需根据"刀具半径-零件半径比"减少 30-50%。
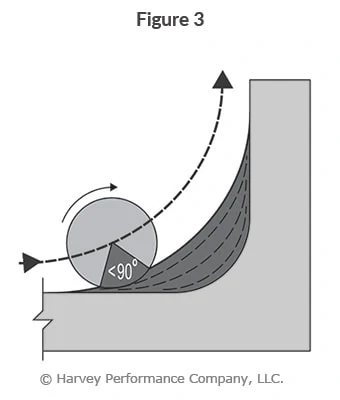
角部啮合最有效方法 (图 3)
用更小刀具和扫掠动作生成内部零件圆角创造更理想加工方法。可控 RDOC 和较小刀具直径允许管理刀具啮合角、更高进给率和更好表面光洁度。当刀具达到全径向深度时啮合角会增加,但进给减少应比前两法少得多。
进给率可能需根据"刀具-零件比"提高。使用比加工角落更小的刀具。
数控机床