


Fanuc 车床实例:G71/G72/G70 固定循环用于内孔粗/精加工
Fanuc 编程实例,展示多个固定循环在车削编程中的组合应用:
- G71 粗车循环(也可用于内孔镗削粗加工)
- G72 端面粗加工循环
- G70 精加工循环
G71 用于内孔镗削操作
本例同时演示如何用 G71 循环进行内孔余量清除。如果需要从工件内部去除多余材料,G71 车削循环同样适用于内孔粗加工。
Fanuc 编程实例
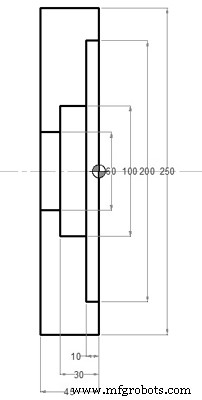
Fanuc 固定循环示例
G28 U0 W0 G50 S1500 N1 T0101 M8 (OD FACING) G96 S180 M3 G0 X255.0 Z5.0 G72 W2.0 R0.5 G72 P100 Q200 F0.25 N100 G0 Z0 G41 G1 X-2.0 F0.18 N200 G0 Z5.0 G40 X255.0 G28 U0 W0 N2 T0404 M8 (ID ROUGH) G96 S180 M3 G0 X50.0 Z5.0 G71 U2.0 R0.5 G71 P500 Q600 U-0.5 W0.1 F0.25 N500 G0 X202.0 G41 G1 Z0 F0.12 X200.0 Z-10.0 X100.0 Z-30.0 X60.0 Z-45.0 N600 X50.0 G40 G0 Z5.0 G28 U0 W0 N3 T0505 M8 (ID FINISH) G96 S220 M3 G0 X50.0 Z5.0 G70 P500 Q600 G0 X50.0 Z5.0 G28 U0 W0 M5 M9 M30
程序结构解析
- N1 外圆端面粗加工:G72 端面循环,P100-Q200 定义轮廓
- N2 内孔粗加工:G71 车削循环用于内孔,U-0.5 表示 X 向切深为负(内孔加工特有)
- N3 内孔精加工:G70 精加工循环调用相同轮廓(P500-Q600)
该程序展示了复合加工中外圆/内孔、粗/精加工的完整流程,是学习 Fanuc 车削固定循环的经典教材。
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- 精通CNC编程:Fanuc G71粗车&G70精加工循环实例
- 精通Fanuc G72端面循环:完全指南与编程技巧
- Fanuc G70/G71粗精车削循环CNC程序实例
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- Fanuc G90车削循环:高效车削操作CNC程序实例
- G75固定循环槽加工:CNC编程示例与指南
- CNC铣床实例:精通G81钻削固定循环
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- Fanuc G72 端面循环单行格式编程教程:10T/11T/15T 控制器适用
- 精通 Fanuc G71 粗车循环:CNC 车床编程实例详解