


圆弧插补进阶:G90/G91 绝对与增量编程技巧及 CNC 实例
圆弧插补系列第 5 部分,讲解 G90 绝对编程 与 G91 增量编程 在圆弧插补中的应用,附带 CNC 程序对比示例。
圆弧插补中的 G90 与 G91
- G90 X__ Y__:在工件坐标系中定义圆弧终点绝对坐标
- G91 X__ Y__:定义圆弧终点相对于起点的有符号位移
- I__ J__:定义圆弧起点相对于圆心的有符号位移(与 G90/G91 无关,始终为增量)
示意图如下:
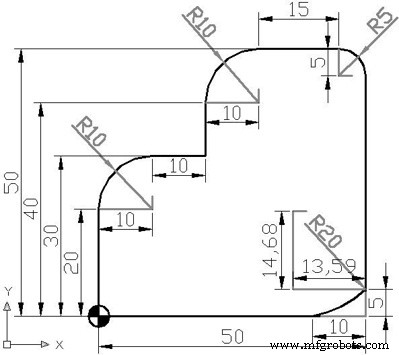
圆弧插补中 G90 与 G91 坐标示意
对比程序示例
| G90 绝对编程 | G91 增量编程 |
|---|---|
G41 G90 G01 X0 Y20 G02 X10 Y30 I10 J0 G01 X20 Y30 G01 X20 Y40 G02 X30 Y50 I10 J0 G01 X45 Y50 G02 X50 Y45 I0 J-5 G01 X50 Y5 G02 X40 Y0 I-13.59 J14.68 G01 X0 Y0 |
G41 G91 G01 X0 Y20 G02 X10 Y10 I10 J0 G01 X10 Y0 G01 X0 Y10 G02 X10 Y10 I10 J0 G01 X15 Y0 G02 X5 Y-5 I0 J-5 G01 X0 Y-40 G02 X-10 Y-5 I-13.59 J14.68 G01 X-40 Y0 |
技术要点
- 圆弧插补要求两轴高度协调,全圆插补涉及四个象限点的方向反转(0°、90°、180°、270°)
- I/J 始终为增量值,不受 G90/G91 影响
- 增量编程适合子程序、重复特征;绝对编程利于整体轮廓可视化和校验
熟练掌握两种模式在圆弧中的切换,是编写高效、可维护 CNC 程序的进阶技能。
数控机床
- 先进排样软件大幅提升钣金加工与切割效率
- 等离子/激光CNC高级编程:托板、微连接、穿孔与引入线技巧
- CNC G02顺时针圆弧插补——实战G代码编程实例
- CNC程序实例:G03逆时针圆弧插补——揭秘加工数学原理
- 精通CNC G02/G03圆弧插补:分步实例教学指南
- CNC圆弧插补教程:精通G02/G03 G代码
- CNC G02顺时针圆弧插补:新手友好样本程序
- CNC铣削圆弧插补实战:G02/G03 G代码程序示例
- Sinumerik 840/840C L930 圆形凹槽铣削循环参数详解与编程指南
- DIN 66025 标准:NC 编程代码综合指南
- C++编程基础:什么是C++及其重要性
- C 语言函数指针实战:回调、函数表与 void 指针进阶用法