


精通Haas CNC圆弧插补:G02/G03编程实战与IJK/R对比
Haas CNC铣削圆弧插补编程详解,通过实例程序演示G02/G03代码中如何使用IJK或R参数进行圆弧插补编程。
Haas圆弧插补
为何使用IJK而R编程更简便?
R参数定义更简单,但容易因起点/终点设置错误导致半径错误且机床仍能执行。若使用I、J、K方法设置错误,机床更可能在执行前报警停机。尽管如此,手动编程圆弧时使用R仍是更简便且首选的方法。
R参数定义
R是从起点到圆心的距离。
IJK参数定义
“I” = 从起点到圆心在“X轴”方向的增量距离。
“J” = 从起点到圆心在“Y轴”方向的增量距离。
“K” = 从起点到圆心在“Z轴”方向的增量距离。
何时使用负R值
正R值生成180°或以下的圆弧路径;需生成超过180°的圆弧时,须指定负R值。使用R时无法实现完整360°圆弧,需通过X、Y、Z指定不同于起点的终点。因此G02/G03中R命令可实现360°以内任意圆弧。
如何加工360°完整圆弧
仅使用I、J、K可加工完整360°圆弧;此时起点与终点重合,无需指定X、Y、Z终点,仅需编程I、J、K定义圆心即可。
实例程序
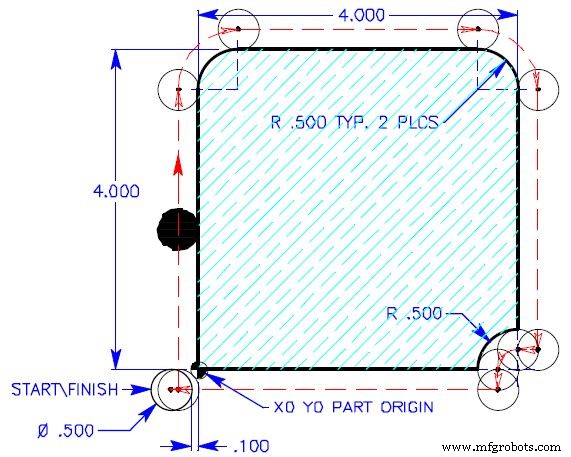
注意: 示例圆弧移动未使用刀具半径补偿,圆弧路径以刀具中心为基准定义。
G02 G03配合R参数
O0010 (INTERPOLATION EXERCISE)
T1 M06 (1/2 DIA. 4FLT. END MILL)
G90 G54 G00 X-0.35 Y-0.25 S1450 M03
G43 H01 Z0.1 M08
G01 Z-0.625 F50.
X-0.25 F14.5 Y3.5
G02 X0.5 Y4.25 R0.75
G01 X3.5
G02 X4.25 Y3.5 R0.75
G01 Y0.25 X4.
G03 X3.75 Y0. R0.25
G01 Y-0.25 X-.35
G00 Z1. M09
G28 G91 Z.0 M05 M30
G02 G03配合IJK参数
O0010 (INTERPOLATION EXERCISE)
T1 M06 (1/2 DIA. 4FLT. END MILL)
G90 G54 G00 X-0.35 Y-0.25 S1450 M03
G43 H01 Z0.1 M08
G01 Z-0.625 F50.
X-0.25 F14.5 Y3.5
G02 X0.5 Y4.25 I0.75 J0.
G01 X3.5
G02 X4.25 Y3.5 I0. J-0.75
G01 Y0.25 X4.
G03 X3.75 Y0. I0. J-0.25
G01 Y-0.25 X-.35
G00 Z1. M09
G28 G91 Z.0 M05 M30
数控机床