


掌握 Haas G00 快速定位:高效车削操作指南
Haas G00 快速运动定位 - Haas 车床
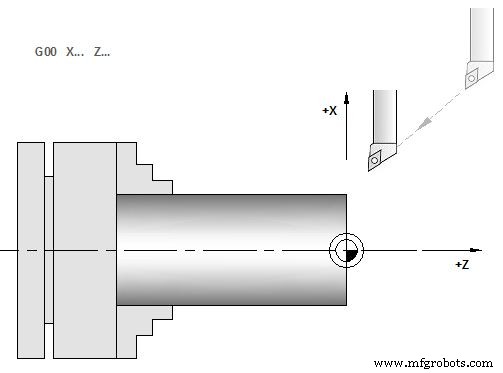
G00 G 代码用于以最大速度移动机床轴。G00 主要用于在每个进给(切削)指令前快速将机床定位到给定点(所有移动均以全快速速度完成)。
编程格式
G00 X... Y... Z... U... W... C... B...
参数说明
| 参数 | 说明 |
|---|---|
| X... Y... Z... U... W... C... B... | Haas 车床轴 |
G 代码属性
| 模态/非模态 | G 代码组 |
|---|---|
| 模态 | 01 |
G00 为模态代码,含 G00 的程序段将导致后续所有程序段均为快速运动,直到指定另一组 01 代码为止。
操作顺序
编程注意:通常快速运动不会呈直线。各指定轴以相同速度移动,但所有轴不一定同时完成运动。机床将等待所有运动完成后才开始下一条指令。
编程示例
G00 Z1. X2.85
G00 G41 X1.5 Z-2.125
G00 B-19. (将副主轴定位至加工位置)
G00 C90. (C 轴旋转至 90 度)
M154 (接合 C 轴) G00 G54 X6. C0. Y0. Z1. G00 X3.25 Z0.25 G00 Z-0.75 G97 P1500 M133
G00 G53 X0 M09
% O0010 (宏程序 G74) G50 S2000 G97 S1000 M03 T100 G00 T101 #24 = 1.3 (X 小直径) #26 = 0.14 (Z 深度) #23 = 0.275 (X 槽宽) #20 = 0.125 (刀具宽度) #22 = -0.95 (Z 起始位置) #6 = -1. (实际 Z 端面) #9 = 0.003 (进给速度 IPR) G00 X [ #24 + [ #23 * 2 ] - [ 20 * 2 ] ] Z#126 G74 U - [ [#23 - #20 ] * 2 ] W - [ #26 + ABS [ #6 - #22 ] ] K [ #20 * 0.75 ] I [ #20 * 0.9 ] F#9 G00 X0 Z0 T100 M30 %
数控机床