
CNC车床X轴开槽编程演示:刀具运动解析
投稿:Brian
概述
本CNC车床程序演示如何在X轴方向加工开槽。
图纸同步展示开槽刀具随程序的运动轨迹。
工件图纸
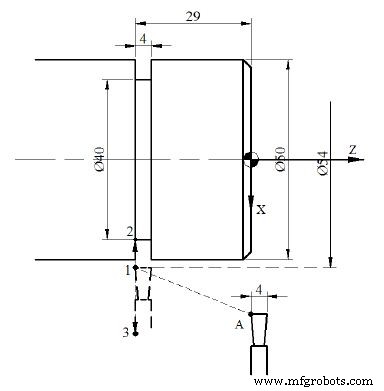
CNC程序
%
N10 T08 M06
N20 G96 S80 G95 F0.05 M03
N30 G00 X54 Z-29 M08
N40 G01 X40
N50 G00 X60
N60 G00 X200 Z200 M09
N70 M30
数控机床

 亿迅智能制造网
投稿:Brian
本CNC车床程序演示如何在X轴方向加工开槽。
图纸同步展示开槽刀具随程序的运动轨迹。
% N10 T08 M06 N20 G96 S80 G95 F0.05 M03 N30 G00 X54 Z-29 M08 N40 G01 X40 N50 G00 X60 N60 G00 X200 Z200 M09 N70 M30
数控机床
提交者:Vikram摘要数控车床程序多次调用子程序切削相同图形。子程序使用U/W代替X/Z使程序更易理解和调试。加工图纸CNC程序主程序: N5 G90 F0.2 S1200 T0101 M04 N10 G00 X40 Z0 N20 M98 P37000 (调用子程序O7000三次) N30 G01 W-30 N40 G28 U0 W0 N50 M05 M30 子程序: O7000; G01 U0 W-30 G02 U0 W-10 R5 N60 M99
提交者:CNC Programmer摘要数控车床编程示例:使用G76加工工件左旋螺纹,G75开槽循环开槽。加工图纸CNC程序N0 G90 F0.2 S1200 T0101 M04 N10 G00 X42 Z2 N21 G71 U1 R0.5 N22 G71 P50 Q90 U0.05 W0.05 N50 G03 X20 Z-10 R10 N60 G01 X24 Z-20 N70 G02 X35 Z-30 R10 N71 G01 X35 Z-40 N80 G03 X40 Z-52 R10 N90 G01 X40 Z-117 N111 G00 X45 Z2 N112 G28 U0 W0 N180
概述 本文提供一个数控车床程序,演示如何使用G75槽加工循环在X轴方向加工长槽,随后使用同一循环完成工件切断。 工件图纸 数控程序 G90 G20 G18 G55; T0400 M06; S2000 M03; G00 Z0.0; X1.200; G01 X1.150 F3; G71 U0.020 R0.010; G71 P2 Q3; N2 G01 X1.025; Z-2.420; N3 X1.150; G28 X0.0; G28 Z0.0; T0200 M06; G57; G00 Z-0.500; X1.300; G01 X 1.025 F1.5 S1000; G75 R0.010; G75
概述 本程序演示如何在 CNC 车床上对已钻孔工件进行内孔精镗加工,包含端面处理、直孔镗削、阶梯孔与退刀路径。 工件图纸 CNC 程序代码 O0003; N10 G10 P0 Z-85; (坐标系设定) N20 T606; (镗刀) N30 G50 S2000; (限速) N40 G96 G99 S180 F.2 M4 M8 M200; (恒线速/进给) N50 G0 X44 Z2; (快速进刀到孔口) N60 G1 Z0; (端面轻切) N70 X40 Z-