


基础海德汉铣削程序示例:分步 CNC 代码
提交者:Brian
工程图/图片
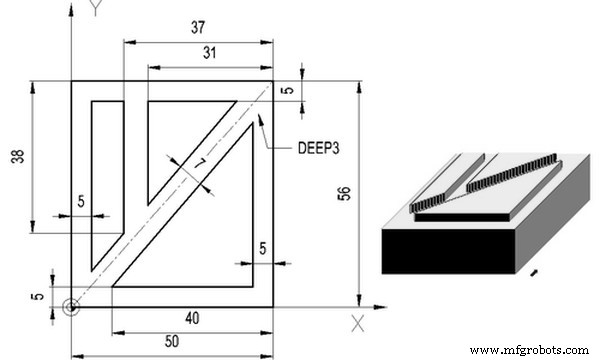
CNC 程序
0 BEGIN PGM 1 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+50 Y+56 Z+0
3 TOOL DEF 1 L+0 R+3,5
4 TOOL DEF 2 L+0 R+3
5 TOOL CALL 1 Z S 2400
6 L X+5 Y-7 Z+2 R0 FMAX M03
7 L Z-3 RL F40 M
8 L Y+51 R F80 M
9 L X+45 R F M
10 L Y+5 R F M
11 L X-10 R F M
12 L Z+2 R0 FMAX M
13 L X-7 Y-7 R0 FMAX M
14 L Z-3 R0 F40 M
15 L X+50 Y+56 R F M
16 L Y+60 R F M
17 L Z+2 R0 FMAX M
18 TOOL CALL 2 Z S 2500
19 L X+13 Y+62 R FMAX M03
20 L Z-3 RL F40 M
21 L Y+18 R F80 M
22 L Z+20 R0 FMAX M
23 STOP M02
双刀具海德汉程序:T1 (R3.5) 加工矩形轮廓,T2 (R3) 加工槽/型腔。程序展示了 RL 左侧刀具半径补偿、R0 无圆角直线、FMAX 快速进给、F40/F80 切削进给、Z 轴分层加工。注意欧洲格式小数点用逗号(R+3,5)。最后 STOP M02 暂停而非复位。
数控机床
- Fanuc CNC编程指南:功能丰富的简易实例
- 哈斯G71粗车循环内孔粗加工程序实例
- CNC铣床实例:精通G81钻削固定循环
- 综合CNC铣削样本程序:G代码教程与解析
- CNC铣床编程入门:新手友好实例指南
- Sinumerik 840/840C L930 圆柱面铣削循环编程实例
- 新手 CNC 槽铣编程入门:简单实例与逐步解析
- CNC 铣削 G70 螺栓孔圆周编程:简单精准实例教程
- Haas M98 子程序调用:实战指南与样例代码
- 西门子 Sinumerik 4 轴铣削程序实例:CNC 编程实战教学
- 数控铣削圆弧实例: G2 配合 I、J 参数编程详解
- 海德汉 CNC 铣削程序:高效制造的精密刀路