


哈斯G150口袋铣削程序:5mm×5mm×0.5mm方形口袋分步范例
提交者:Brian
图纸/图像
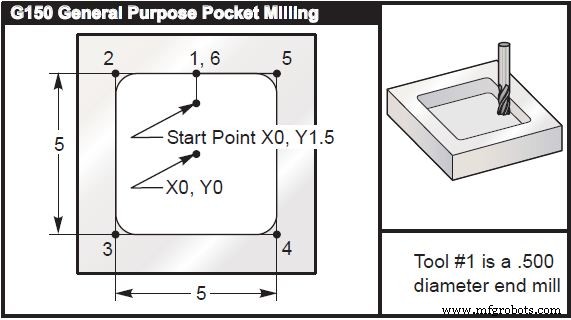
CNC程序
(5.0 x 5.0 x 0.500 DP. Square Pocket)
Main Program
% O01001
T1 M06 (Tool #1 is a 0.500" diameter endmill)
G90 G54 G00 X0. Y1.5 (XY Start Point)
S2000 M03
G43 H01 Z0.1 M08
G01 Z0.1 F10.
G150 P1002 Z-0.5 Q0.25 R0.01 J0.3 K0.01
G41 D01 F10.
G40 G01 X0. Y1.5
G00 Z1. M09
G53 G49 Y0. Z0.
M30
%
Subprogram
% O01002
G01 Y2.5 (1)
X-2.5 (2)
Y-2.5 (3)
X2.5 (4)
Y2.5 (5)
X0. (6)
(Close Pocket Loop)
M99 (Return to Main Program)
%
数控机床
- 哈斯G71粗车循环内孔粗加工程序实例
- CNC铣床实例:精通G81钻削固定循环
- 综合CNC铣削样本程序:G代码教程与解析
- CNC铣床编程入门:新手友好实例指南
- Sinumerik 840/840C L930 圆柱面铣削循环编程实例
- 新手 CNC 槽铣编程入门:简单实例与逐步解析
- Haas CNC G71 螺栓孔圆弧排布:高效圆弧阵列钻削实例
- CNC 铣削 G70 螺栓孔圆周编程:简单精准实例教程
- Haas M98 子程序调用:实战指南与样例代码
- 精通 Haas CNC M97 局部子程序调用:分步实例教学
- 西门子 Sinumerik 4 轴铣削程序实例:CNC 编程实战教学
- 数控铣削圆弧实例: G2 配合 I、J 参数编程详解